احتمالاً اولین چیزی که به ذهنتان میرسد، جرقههای درخشان، گرمای شدید و فلزات مذابی است که در هم ذوب میشوند. اما جالب است بدانید روشی از جوشکاری وجود دارد که بدون استفاده از حرارت، میتواند دو قطعه فلزی را آنچنان محکم به هم متصل کند که گویی از ابتدا یکپارچه بودهاند! این فناوری پیشرفته با نام جوشکاری سرد شناخته میشود. روشی نوآورانه که با تکیه بر فشار، مرزهای سنتی جوشکاری را درنوردیده و افقهای تازهای را پیشروی صنایع مختلف گشوده است.
در این مقاله همراه ما باشید تا با این تکنولوژی مدرن بیشتر آشنا شوید و ببینید چگونه جوشکاری سرد، چالشهای پیچیده مهندسی را به سادهترین شکل ممکن حل میکند.
جوشکاری سرد چیست؟
جوشکاری سرد که با نامهایی مانند جوشکاری تماسی یا جوشکاری در حالت جامد نیز شناخته میشود، یکی از روشهای پیشرفته اتصال فلزات است که برخلاف جوشکاریهای رایج، بدون استفاده از گرما یا ذوبکردن فلزات انجام میشود. در این فرایند، برای ایجاد اتصال بین دو یا چند قطعه فلزی، از فشار مکانیکی استفاده میشود، نه حرارت.
برخلاف روشهای معمول جوشکاری که در آنها فلزات تا دمای ذوب حرارت میبینند تا بتوانند به یکدیگر متصل شوند، در جوشکاری سرد همه چیز به تماس سطحی و فشار دقیق بستگی دارد. این روش برای اولین بار بهطور رسمی در دهه 1940 میلادی وارد صنایع شد و از آن زمان تاکنون در بخشهای مختلف صنعتی، بهویژه برای اتصال فلزات نازک یا حساس، مورد استفاده قرار گرفته است.
یکی از ویژگیهای منحصر بهفرد جوشکاری سرد استفاده از فشار خلا است که امکان ایجاد اتصالهای دقیق و تمیز را فراهم میکند. این نوع جوشکاری بهطور خاص برای اتصال قطعات لببهلب مانند سیمهای آلومینیومی و مسی در اندازهها و شکلهای مختلف بسیار مناسب است.

در این فرایند ابتدا سطح قطعات فلزی از هرگونه آلودگی، زنگزدگی یا اکسید تمیز میشود تا تماس فلز به فلز در بالاترین سطح ممکن اتفاق بیفتد. سپس سطوح مورد نظر صاف و هموار شده و با اعمال فشار کنترلشده، پیوندهای متالورژیکی در سطح تماس شکل میگیرند. این پیوندها بدون ذوبشدن فلز، اتصال بسیار قوی و بادوامی ایجاد میکنند. در این روش هیچ قسمتی از فلز بیشازحد گرم نمیشود، بنابراین خواص مکانیکی و ساختاری فلز حفظ میشود.
فرآیند جوشکاری سرد چگونه انجام میشود؟
جوشکاری سرد، توانایی انجام عملیات جوشکاری در مقیاس نانو را دارد. بهعنوان مثال، نانوسیمهای طلای فوقنازک و تککریستالی با قطر کمتر از 10 نانومتر را میتوان تنها در عرض چند ثانیه و از طریق این روش بههم متصل کرد. این موضوع نشاندهنده دقت و حساسیت بالای این فناوری در ایجاد پیوندهای متالورژیکی حتی در کوچکترین ابعاد ممکن است.
فرآیند جوشکاری سرد در چند مرحله کلیدی انجام میشود:
1. پاکسازی سطح قطعات از لایههای اکسید
در گام اول، سطح قطعاتی که قرار است به یکدیگر جوش داده شوند، از لایههای اکسیدی پاکسازی میشود. تقریبا تمام فلزات در تماس با هوا بهطور طبیعی لایه نازکی از اکسید روی سطح خود تشکیل میدهند. اگر این لایهها حذف نشوند، مانعی جدی برای ایجاد اتصال فلز با فلز در فرآیند جوشکاری خواهند بود.
برای حذف این لایهها، معمولا از برسهای سیمی، چربیزداهای شیمیایی یا تکنیکهای فیزیکی مانند ساییدن استفاده میشود. این کار نهتنها به تمیزشدن سطح فلز کمک میکند، بلکه از زنگزدگی و اکسیدشدن مجدد قطعات نیز جلوگیری خواهد کرد. زیرا زنگزدگی میتواند باعث کاهش تماس مستقیم فلزات شود و در نتیجه، کیفیت جوشکاری را بهشدت پایین بیاورد.
2. صافکاری سطوح
در ادامه، ناصافیها، برآمدگیها یا فرورفتگیهای موجود روی سطح فلزات، با استفاده از چکش یا ماشینآلات صنعتی صافکاری، از بین برده میشوند. این کار باعث میشود سطوح مورد نظر برای جوشکاری کاملا صاف و یکنواخت باشند و تماس بین آنها در بیشترین حد ممکن برقرار شود.

3. اعمال فشار و ایجاد پیوند
در مرحله نهایی، پس از آمادهسازی سطوح، فشار بسیار بالا و مساوی از دو طرف به قطعات وارد میشود. این فشار کنترلشده موجب نزدیکشدن اتمهای سطح دو فلز به یکدیگر شده و در نتیجه، پیوندهای متالورژیکی بسیار محکم و یکنواخت شکل میگیرد. نکته قابل توجه این است که در این فرآیند، هیچ نیازی به حرارت نیست و در عین حال، اتصال بهدستآمده بهقدری محکم است که گاهی از خود فلز نیز قویتر به نظر میرسد.
Simply put, pressure is used to apply the energy required to bind the metal. The workpiece surfaces are pressed as tightly as possible by the applied pressure. Once the pieces are forced together, the nanoscale spacing is no longer significant, and metal atoms move quickly between them. The two different pieces of metal fuse together into a homogeneous mass, creating a nearly flawless bond with almost no consequences.
بهبیان ساده، فشار برای تأمین انرژی مورد نیاز جهت اتصال فلز به کار میرود. سطوح قطعات کار (ورکپیسها) با فشار اعمالشده تا حد امکان به یکدیگر فشرده میشوند. زمانیکه این قطعات بهطور کامل به هم فشرده شدند، فاصله در مقیاس نانو دیگر اهمیتی ندارد و اتمهای فلز بهسرعت میان آنها جابهجا میشوند.
در نتیجه، دو قطعه فلز مختلف در یک توده همگن با یکدیگر ادغام میشوند و پیوندی تقریبا بینقص ایجاد میشود که تقریبا هیچ عیب یا اثر جانبی ندارد.
منبع:
معرفی انواع جوشکاری سرد
جوشکاری سرد میتواند با تکنیکهای مختلفی و بسته به نیاز کاربردی و نوع فلزات مورد استفاده انجام شود. همین تنوع در کاربردها و جنس قطعات فلزی باعث شده است که انواع جوشکاری سرد بهوجود آید. در ادامه به مهمترین و پرکاربردترین انواع این روش میپردازیم:

1. جوشکاری سرد فشاری (Pressure Cold Welding)
این روش رایجترین و شناختهشدهترین نوع جوشکاری سرد است. در این فرآیند، دو قطعه فلزی با فشار بسیار زیاد به یکدیگر فشرده میشوند تا پیوند متالورژیکی بین آنها شکل بگیرد. این روش معمولا برای فلزات نرم مانند آلومینیوم، مس، طلا و نقره کاربرد دارد.
2. جوشکاری سرد با غلتک (Roll Bonding)
در این تکنیک، دو ورق فلزی از میان غلتکهایی با فشار بالا عبور داده میشوند. این فشار موجب پیوند اتمهای سطحی دو فلز در محل تماس میشود. این روش در صنایع بستهبندی، تولید کامپوزیتهای فلزی و قطعات الکترونیکی کاربرد دارد.
3. جوشکاری نانو سرد (Nano Cold Welding)
این نوع از جوشکاری سرد در مقیاس نانو انجام میشود. به عنوان مثال، نانوسیمهای طلایی یا مسی با قطر کمتر از 10 نانومتر میتوانند در عرض چند ثانیه و بدون نیاز به گرما به هم متصل شوند. این روش در حوزههایی مانند نانو فناوری، مهندسی پزشکی، و الکترونیک دقیق بسیار ارزشمند است.
4. جوشکاری لببهلب (Butt Cold Welding)
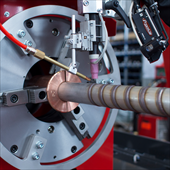
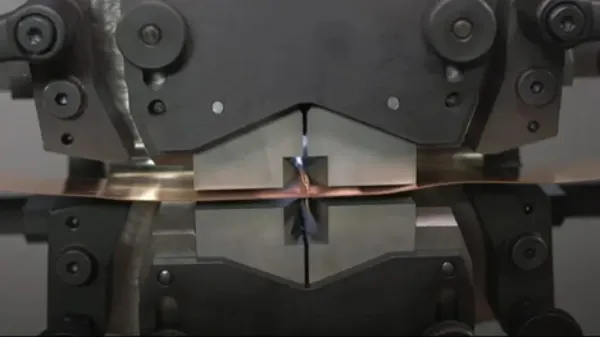
در این تکنیک، دو سیم فلزی معمولا از جنس مس یا آلومینیوم از طریق فشار زیاد در انتهای یکدیگر جوش داده میشوند. سیمها در گیرههای مخصوص قرار گرفته و فشرده میشوند تا لایههای اکسیدی شکسته شده و فلز خالص در محل اتصال با هم پیوند برقرار کند. این روش در صنایع برق و الکترونیک برای ساخت کابلها و اتصالات رسانا استفاده میشود.
5. جوشکاری پوششی یا روی هم (Lap Cold Welding)
در این روش، دو ورق فلزی بهصورتی که بخشی از آنها روی یکدیگر قرار دارد، با فشار بسیار زیاد به هم جوش داده میشوند. ابزاری شبیه به سنبه روی نقطهی همپوشانی فشار وارد میکند. این فشار باعث کاهش ضخامت فلز، تماس اتمی بین سطوح و در نهایت ایجاد اتصال یکنواخت و محکم میشود. از این روش در اتصال ورقهای نازک آلومینیومی و مسی، بهویژه در بستهبندیهای هرمتیک (ضد نفوذ هوا) برای قطعات الکترونیکی حساس استفاده میشود.

بررسی مزایای جوشکاری سرد
استفاده از جوشکاری سرد در صنایع مختلف میتواند مزایا و کاربردهای گستردهای داشته باشد. همین ویژگیها باعث شدهاند که این روش جوشکاری به یکی از گزینههای محبوب و مورد توجه در بسیاری از کارخانهها و خطوط تولید تبدیل شود. در ادامه به مهمترین مزایای این فناوری نوین میپردازیم:
1. بدون نیاز به حرارت
در جوشکاری سرد، هیچگونه گرمایی تولید نمیشود. این موضوع موجب میشود که خطرات فیزیکی و شیمیایی ناشی از حرارت مانند تغییر ساختار فلز یا سوختگی مواد اطراف حذف شود. این ویژگی بهویژه برای قطعات حساس بسیار حیاتی است.
2. ایجاد جوشهای تمیز و مستحکم
از آنجایی که در این فرآیند فلزات وارد فاز مذاب نمیشوند، جوشهای حاصل از آن بسیار تمیز، بدون نقص و مستحکم هستند. برخلاف برخی روشهای سنتی، جوشکاری سرد منجر به ضعیفشدن یا سوختگی فلز در محل اتصال نمیشود.
3. قابلیت اتصال فلزات غیر مشابه
اتصال فلزاتی مانند مس و آلومینیوم که در روشهای دیگر به دلیل تفاوت در نقطه ذوب یا ساختار شیمیایی با مشکل روبرو هستند، در جوشکاری سرد بهراحتی و با ایمنی بالا و دوام مناسب انجام میشود.
4. کاربردهای گسترده و متنوع
جوشکاری سرد در صنایع مختلفی مورد استفاده قرار میگیرد. یکی از رایجترین کاربردهای آن، اتصال سیمها و کابلها است؛ جایی که استفاده از گرما میتواند باعث آسیب به هادی یا عایق شود. این روش مخصوصا برای فلزاتی چون آلومینیوم، مس، برنج 70/30، نقره، نیکل، طلا، و آلیاژهای روی بسیار مؤثر است.
همچنین، این تکنولوژی در صنایع هوافضا، خودروسازی، الکترونیک دقیق و حتی آزمایشگاههای تحقیقاتی برای ایجاد اتصالهای لببهلب یا رویهم، کاربرد دارد.
5. دوام بالا در برابر خوردگی
به دلیل تمیزی سطح و ساختار یکنواخت اتصال، جوشهای سرد مقاومت خوبی در برابر خوردگی و اکسیدشدن از خود نشان میدهند.

6. سرعت بالا و صرفهجویی در مصرف انرژی
جوشکاری سرد به دلیل عدم نیاز به گرما و سرعت بالای اتصال، موجب کاهش مصرف انرژی میشود. همچنین این ویژگی باعث میشود که قطعات کمتر دچار تاببرداشتن یا تغییر شکل ناخواسته شوند.
آیا مطمئن نیستید که جوشکاری سرد یا تجهیزات مربوط به آن برای صنعت شما مناسب است؟ هماکنون با کارشناسان متخصص فرونیوس تماس بگیرید و مشاورهای کاملا تخصصی در زمینه انتخاب، خرید و بهکارگیری فناوری جوشکاری سرد دریافت کنید. ما همراه شما هستیم تا بهترین راهکار را برای نیازهای صنعتیتان ارائه دهیم.
چالشهای استفاده از جوشکاری سرد
اگرچه جوشکاری سرد بهعنوان یکی از روشهای نوین و مؤثر اتصال فلزات، مزایای زیادی از جمله عدم نیاز به حرارت، جوشهای تمیز و امکان اتصال فلزات مختلف را ارائه میدهد اما در برخی موارد با چالشهایی مهم همراه است. این معایب میتوانند باعث شوند که در بعضی از کاربردهای صنعتی، جوشکاری سرد گزینهی اول نباشد یا به دقت بیشتری در اجرا نیاز داشته باشد.
در ادامه، مهمترین معایب و چالشهای این روش بررسی میشوند:
1- الزام به تمیزی کامل سطوح
یکی از اصلیترین چالشها در جوشکاری سرد، ضرورت پاکبودن کامل سطوح فلزات از هرگونه آلودگی، اکسید و چربی است. وجود حتی مقدار کمی اکسید یا زنگزدگی میتواند مانع ایجاد اتصال متالورژیکی مطلوب شود. این موضوع فرآیند آمادهسازی را پیچیده و پرهزینه کرده و نیاز به تجهیزات تمیزکاری دقیق دارد.
2- محدودیت در نوع مواد
جوشکاری سرد فقط بر روی فلزات نرم و شکلپذیر مثل مس، آلومینیوم، نقره و طلا به خوبی جواب میدهد. این فرآیند برای فلزاتی که سختکاری شدهاند یا دارای مقدار قابلتوجهی کربن (مانند فولاد کربنی) هستند، مناسب نیست و امکان ایجاد اتصال قوی بین آنها وجود ندارد.

3- حساسیت به شکل هندسی قطعات
برای دستیابی به یک اتصال موفق، قطعات باید سطوح صاف و شکل منظم داشته باشند. وجود برآمدگی، تورفتگی یا ناهمواریهای سطحی میتواند مانع فشردهشدن کامل دو قطعه به هم شود و از شکلگیری پیوند قوی جلوگیری کند. بنابراین، دقت در فرمدهی اولیه و آمادهسازی سطح اهمیت زیادی دارد.
4- حساسیت به آلودگی محیطی
جوشکاری سرد در محیطهای صنعتی آلوده، مانند کارگاههایی که در آنها سنگزنی، برشکاری یا گرد و غبار فلزی وجود دارد، میتواند با مشکلات جدی مواجه شود. آلودگی سطح قطعات در طول فرآیند یا وجود ذرات معلق در هوا ممکن است روی کیفیت جوش تأثیر منفی بگذارد و اتصال ایجاد شده را ضعیف کند.
5- نیاز به محیط خلأ برای بهترین نتیجه
در بسیاری از کاربردهای دقیق، برای بهدست آوردن بهترین نتیجه، فرآیند جوشکاری سرد در محیط خلأ انجام میشود تا از تماس قطعهها با اکسیژن جلوگیری شود. این کار نیازمند تجهیزات خاص و هزینهبر است و اجرای آن در تولید انبوه یا پروژههای بزرگ میتواند چالشبرانگیز و پیچیده باشد.

The Galileo spacecraft is a great example of an engineering design case wherein the possibility of accidental cold welding wasn’t considered. This nearly hampered the whole operation, costing NASA billions of dollars. On October 9, 1989, Galileo was launched to gather information about Jupiter. When finally reaching the planet after 18 months of space travel, three out of the eighteen specialised antennas, that were supposed to unfurl, had been spontaneously cold welded together.
The parts in the antenna’s mobile structure got cleaned over time due to a lack of oxygen and were fused together when the parts cam
فضاپیمای گالیله (Galileo) نمونهای عالی از یک خطای طراحی مهندسی است که در آن، احتمال وقوع جوشکاری سرد ناخواسته در نظر گرفته نشده بود. این مسئله تقریبا کل عملیات را با شکست مواجه کرد و خسارتی چند میلیارد دلاری به ناسا وارد نمود.
در تاریخ 9 اکتبر 1989، فضاپیمای گالیله به منظور جمعآوری اطلاعات از سیاره مشتری به فضا پرتاب شد. اما زمانی که پس از 18 ماه سفر در فضا به سیاره رسید، 3 عدد از 18 آنتن تخصصی آن که باید باز میشدند، بهطور ناخواسته به یکدیگر جوش خورده بودند.
ساختار متحرک آنتنها در طول این مدت، به دلیل نبود اکسیژن در فضا کاملا تمیز شده و در نهایت، قطعات فلزی آنها هنگام تماس، بهطور خودجوش به هم متصل شده بودند. این پدیده ناشی از جوشکاری سرد ناخواسته بود که پیشبینینشده باقی مانده بود.
منبع:
6- محدودیت در ضخامت قطعات
جوشکاری سرد بیشتر برای قطعات نازک یا با مقاطع کوچک کاربرد دارد. در صورتی که ضخامت فلز زیاد باشد، واردکردن فشار کافی برای جوش ممکن نیست یا نیازمند تجهیزات بسیار قدرتمند و گرانقیمت است.
7- نیاز به تجهیزات خاص و دقیق
برای انجام جوشکاری سرد با دقت بالا، بهویژه در مقیاس صنعتی، نیاز به دستگاهها و تجهیزات تخصصی وجود دارد. این تجهیزات ممکن است برای بسیاری از کارگاهها یا صنایع کوچک، هزینهبر یا به سختی در دسترس باشند.

جمعبندی
جوشکاری سرد، فناوریای فراتر از یک روش جوشکاری ساده است؛ این فرآیند نمادی از درک عمیق علم مواد در مقیاس اتمی بهشمار میرود. برخلاف روشهای سنتی جوشکاری که متکی به گرما و ذوب هستند، جوشکاری سرد با حذف کامل حرارت و اتکا به فشار خالص، محدودیتهای ذاتی جوشکاری ذوبی را کنار زده و امکان اتصال فلزات غیرمشابه را بدون تشکیل ترکیبات شکننده و با حفظ کامل خواص مکانیکی فراهم میکند.
مزایای منحصر بهفرد این فرآیند، آن را به گزینهای ایدهآل برای صنایع پیشرفته مانند هوافضا، الکترونیک و پزشکی تبدیل کرده است. البته، این روش بدون چالش نیست؛ آمادهسازی دقیق سطوح، شرایط خاص محیطی، و نیاز به تجهیزات پیشرفته از جمله مواردی هستند که باید مورد توجه قرار گیرند.
با این حال، در آیندهای نزدیک، با پیشرفت در آمادهسازی سطح، توسعه تجهیزات دقیقتر، و افزایش دانش در مقیاس میکرو و نانو، انتظار میرود کاربردهای این روش در تولید مواد کامپوزیتی لایهای و ساخت قطعات بسیار ظریف گسترش یابد.
در نهایت، جوشکاری سرد نشان میدهد که گاهی قویترین پیوندها نه با آتش، بلکه با فشار و دقت مهندسی ایجاد میشوند، یک شاهکار واقعی در علم و فناوری مواد.