
فرآیند جوشکاری CMT؛
انتخاب اول صنعتگران!
فرآیند جوشکاری CMT یک تحول چشمگیر در جوشکاری قوس کوتاه است که کمک حرکت رفتوبرگشتی دینامیک سیم طراحی شده است. در این روش، که انتقال فلز سرد پایهواساس آن است، سیم با فرکانس بالا یعنی تا 170 هرتز به جلو و عقب حرکت کرده و این امر باعث پایداری فوقالعاده قوس میشود؛ با کمک این ویژگی میتوان میزان ورودی حرارت را تا 33% کاهش داد و در مقایسه با جوشکاری قوس کوتاه معمولی، سرعت جوشکاری را تقریبا دو برابر کرد. این پیشرفتها نهتنها کیفیت جوشکاری را افزایش داده است، بلکه بهرهوری و کارایی فرآیند جوشکاری را هم بهشکلی قابلتوجه بهبود بخشیده است.
جوشکاری CMT (Cold Metal Transfer) یک تکنیک پیشرفته است که برای جوشکاری فلزات نازک و حساس به حرارت طراحی شده است. در فرآیند جوشکاریCMT یا فرآیند جوشکاری سرد، انتقال قطرات جوش به صورت کنترلشده و با استفاده از تغییرات در جریان و ولتاژ انجام میشود.
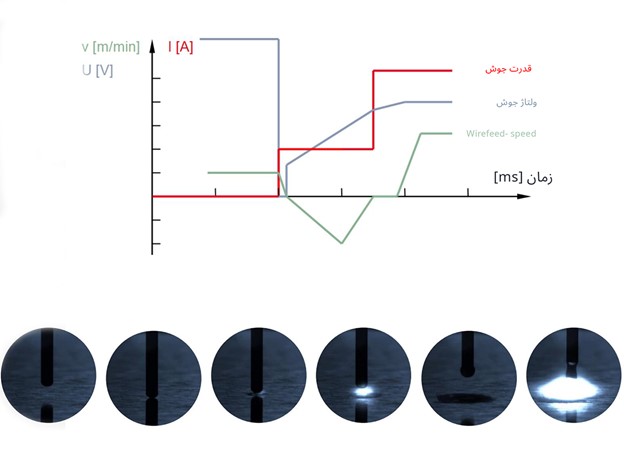
فرآیند جوشکاری سرد بر پایه پیشرفتهترین نوع جداسازی قطرهای است؛ این فرآیند بهوسیله حرکت معکوس الکترود سیم انجام میشود.
در فرآیند جوشکاری سنتی با انتقال قطرهای، سیم بهطور مداوم به سمت قطعه کار پیش میرود؛ در صورت بروز اتصال کوتاه، جریان افزایش پیدا کرده تا اتصال کوتاه قطع شود و قوس دوباره روشن شود. اما در فرآیند CMT، در هنگام بروز اتصال کوتاه، حرکت معکوس الکترود سیم جداسازی قطرهای را کنترلشدهتر و روشنشدن دوباره قوس را تسهیل میکند. این حرکت معکوس سیم در بازه فرکانسی 50 تا 170 هرتز انجام میشود که بسته به نوع فلز پرکننده، گاز محافظ و قطر الکترود متفاوت است.
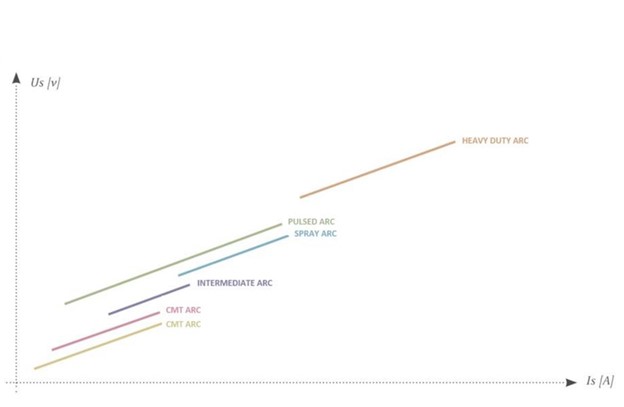
در پکیج جوشکاری CMT، مشخصههای متفاوتی وجود دارند که هر کدام برای کاربردهای مختلفی ایدهآل هستند. از مهمترین مشخصههای پکیج جوشکاری CMT میتوان به موارد زیر اشاره کرد.
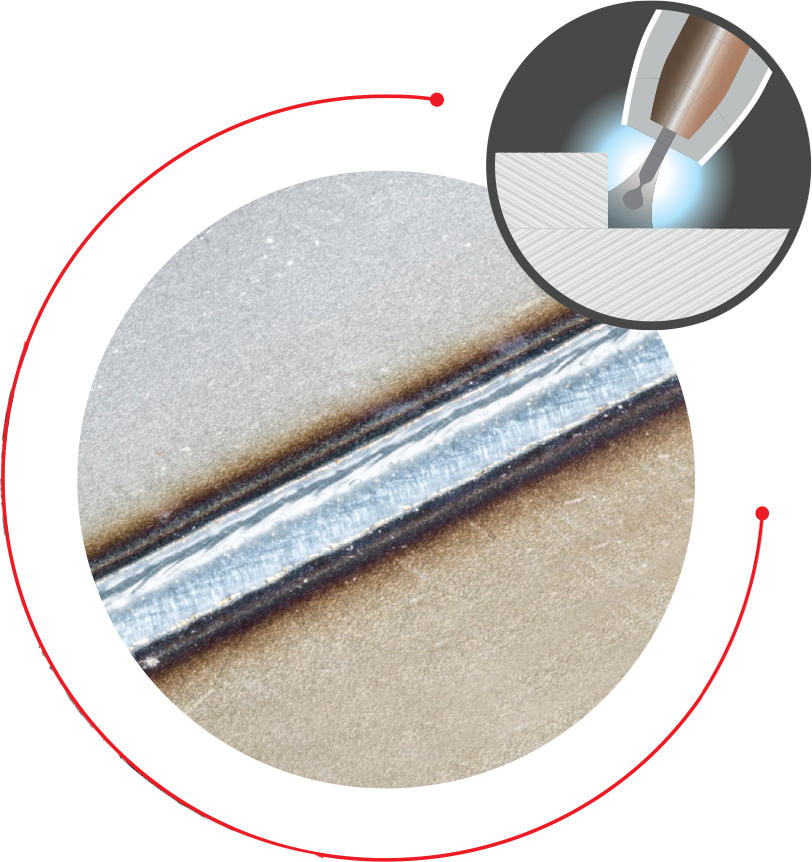
– تنظیمات جوشکاری ساده و سریع
– برای کاربردهای استاندارد، با قوس بهراحتی قابل کنترل
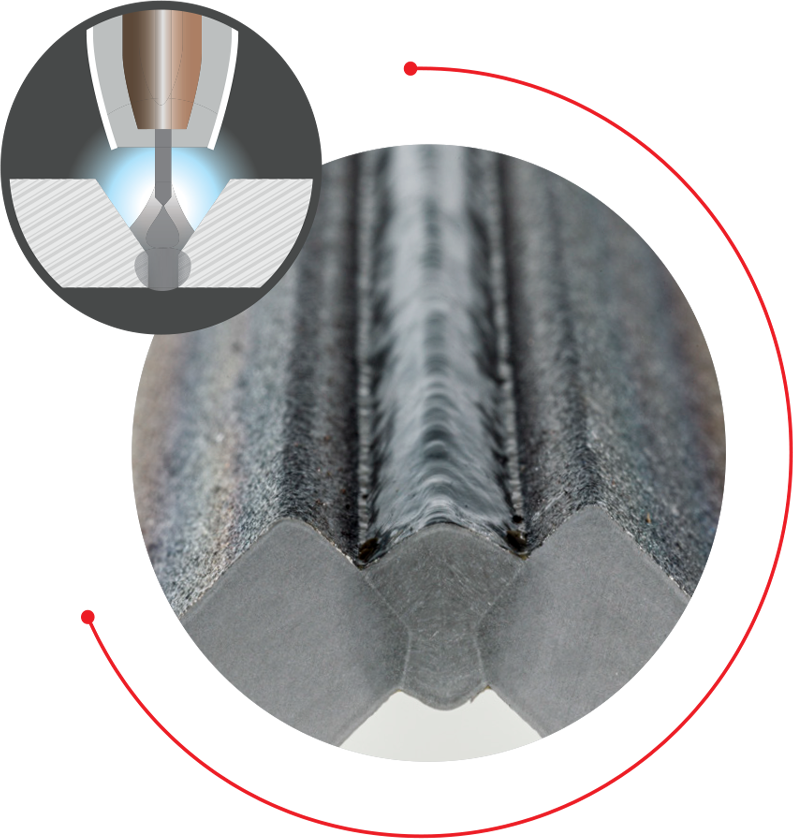
– قوس قدرتمند با توانایی خوب در پرکردن فاصله
– مناسب برای جوشکاری ریشهای ساده و جوشکاری در موقعیتهای مختلف
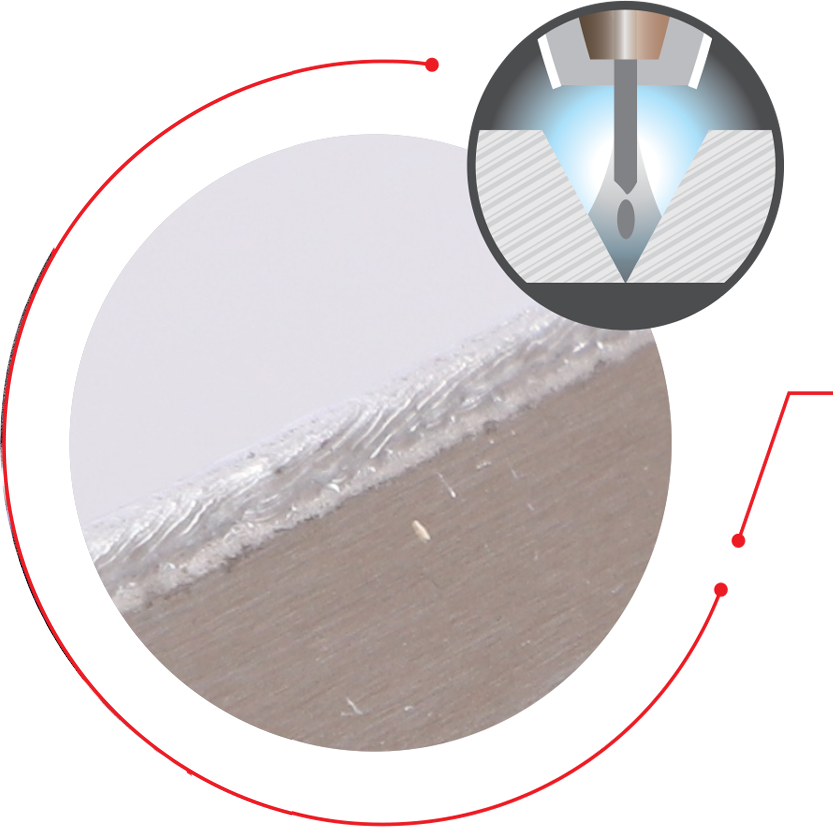
– قوس عمیق
– با نفوذ عمیق، سرعتهای جوشکاری بالا و تشکیل ریشه قابل اعتماد در ورقهای ضخیمتر
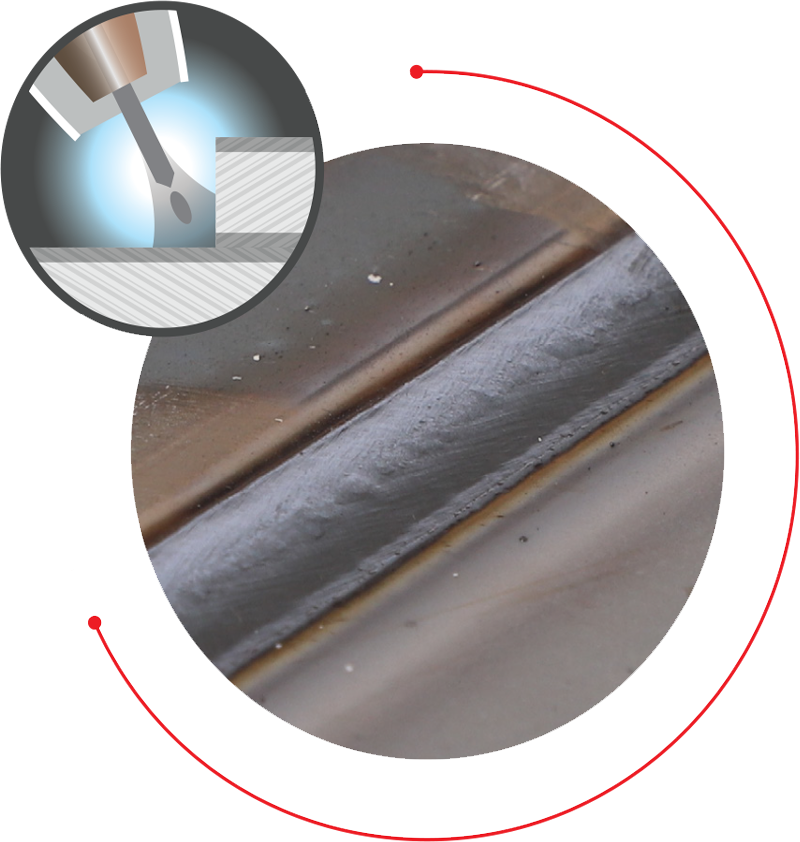
– جوشکاری ورقهای گالوانیزه
– جوشکاری با احتمال کمتر برای بروز حبابهای زینک و کاهش آسیب ناشی از سوختن زینک
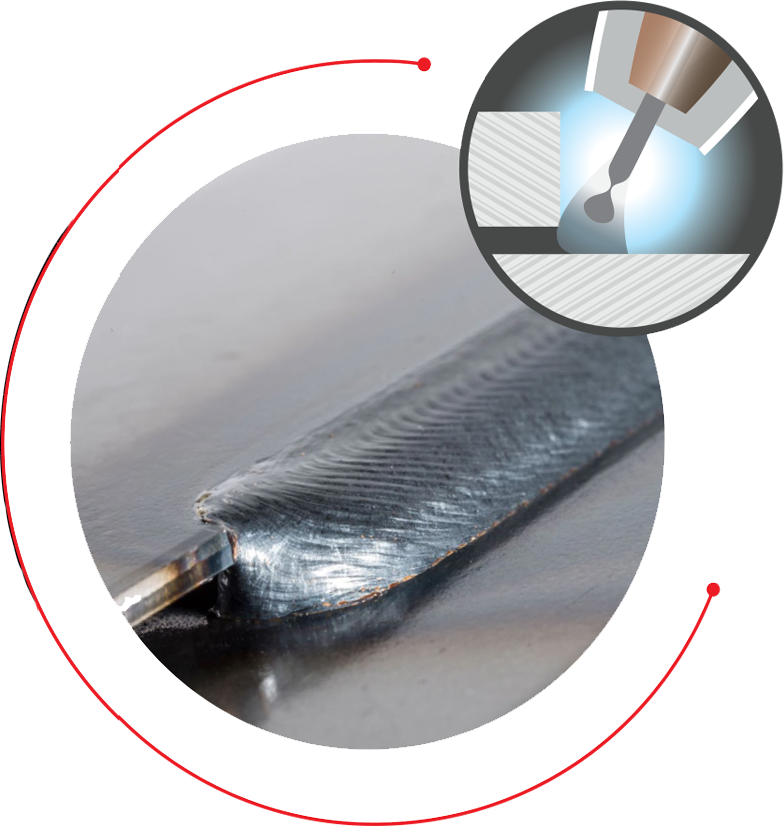
– افزایش کارایی در پر کردن شکافها با استفاده از ویژگیهای بهینه موج
ترکیب بهینهای از پایداری و حرارت ورودی
CMT MIX ترکیبی از قوسهای CMT و پالسدار است. در این فرآیند، چرخههای داغ پالسدار با چرخههای سرد CMT متناوب شده و با کنترل دقیق حرارت ورودی، یک فرآیند جوشکاری بسیار پایدار و سریع را ایجاد میکنند.
/ برای جوشکاری سینیهای باتری و کاربردهای آلومینیومی در صنعت خودروسازی
/ برای جوشکاری فولاد ضد زنگ بهعنوانمثال فولاد سیستمهای اگزوز
/ برای جوشکاری دیوارهای ضخیمتر
/ برای جوشکاری تمامی درزهای قابل مشاهده با پیوستگی بینظیر
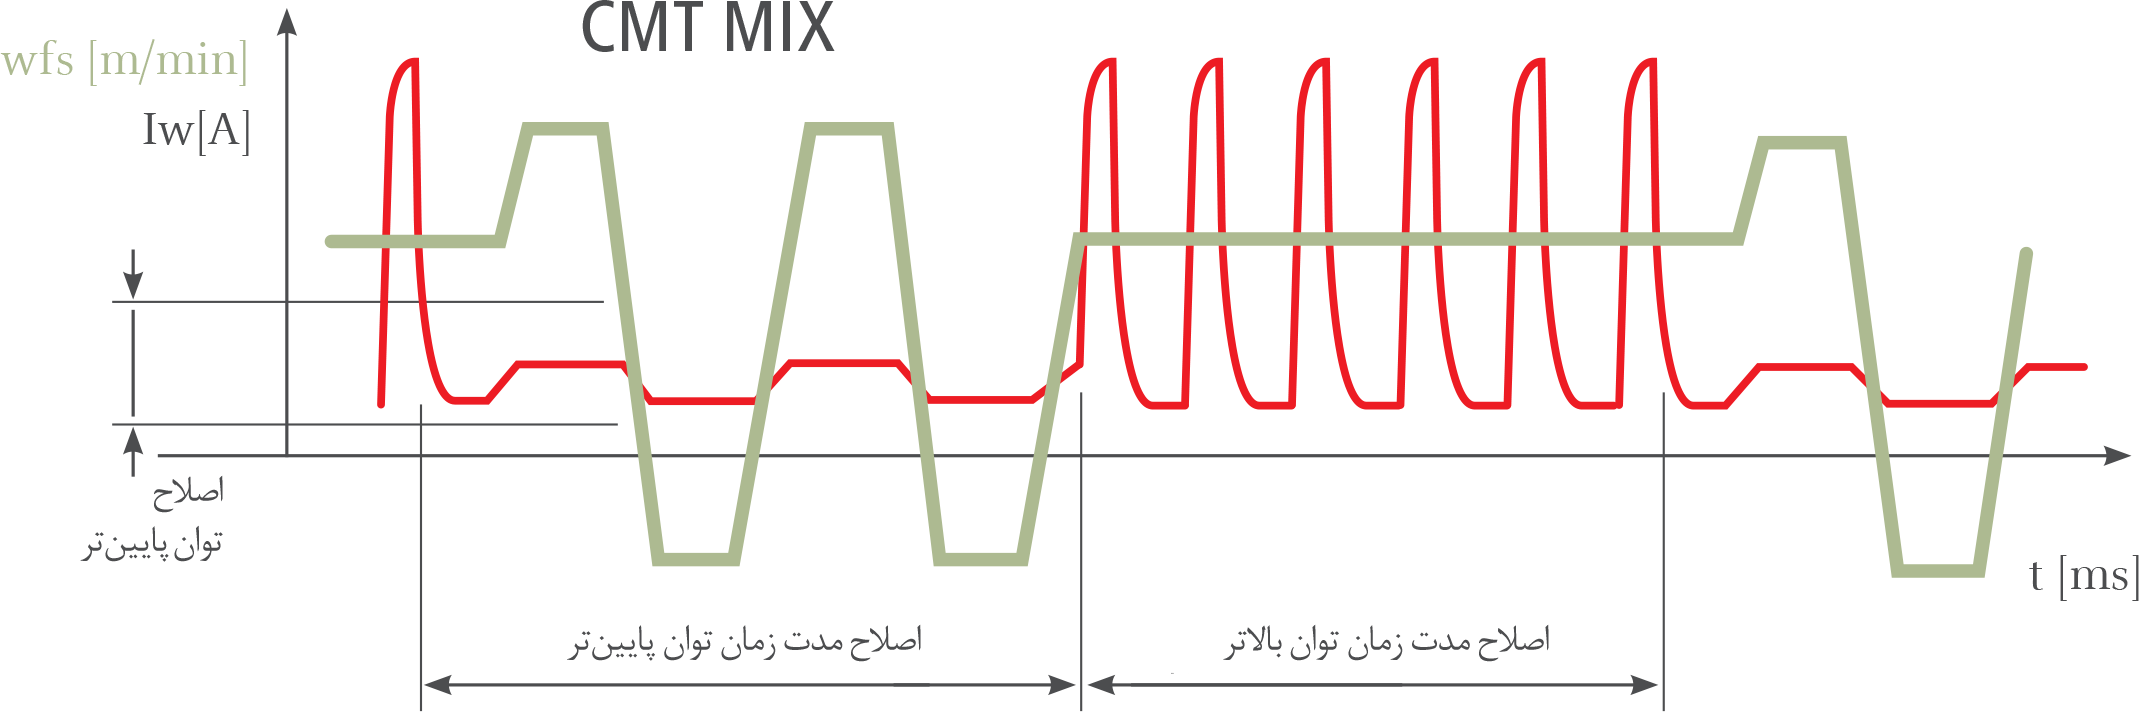
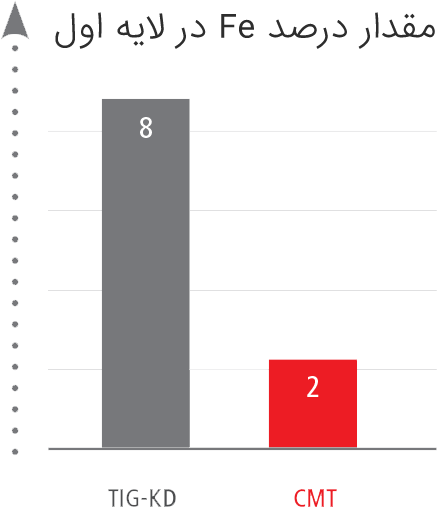
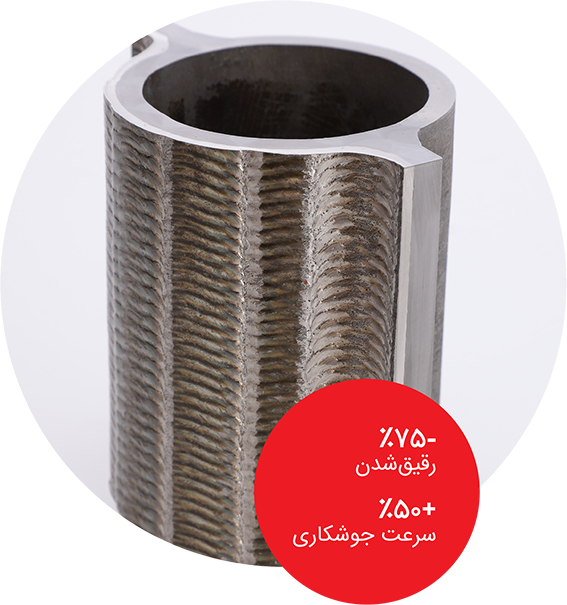
کاهش ۷۵٪ رقیقشدگی فلزات پایه و پرکننده در مقایسه با ترکیب مواد پایه و پوششی در TIG KD
با نفوذ کم، رقیقشدگی پایین و جریان وسیع جوش برای بهینهسازی رطوبت؛ این ویژگی به ایجاد اتصالات بهتر کمک میکند.
مقدار معمول رقیقشدگی و ترکیب ماده پایه با ماده پرکننده، مقاومت در برابر خوردگی لایه اعمالشده را کاهش میدهد. با این حال، ورودی حرارتی پایین فرآیند جوشکاری CMT رقیقشدگی را نیز به حداقل میرساند. این امر باعث کاهش ۷۵ درصدی ترکیب متالورژیکی مواد پایه و پرکننده میشود و از این طریق هزینههای جوشکاری پوششی کاهش پیدا میکند.
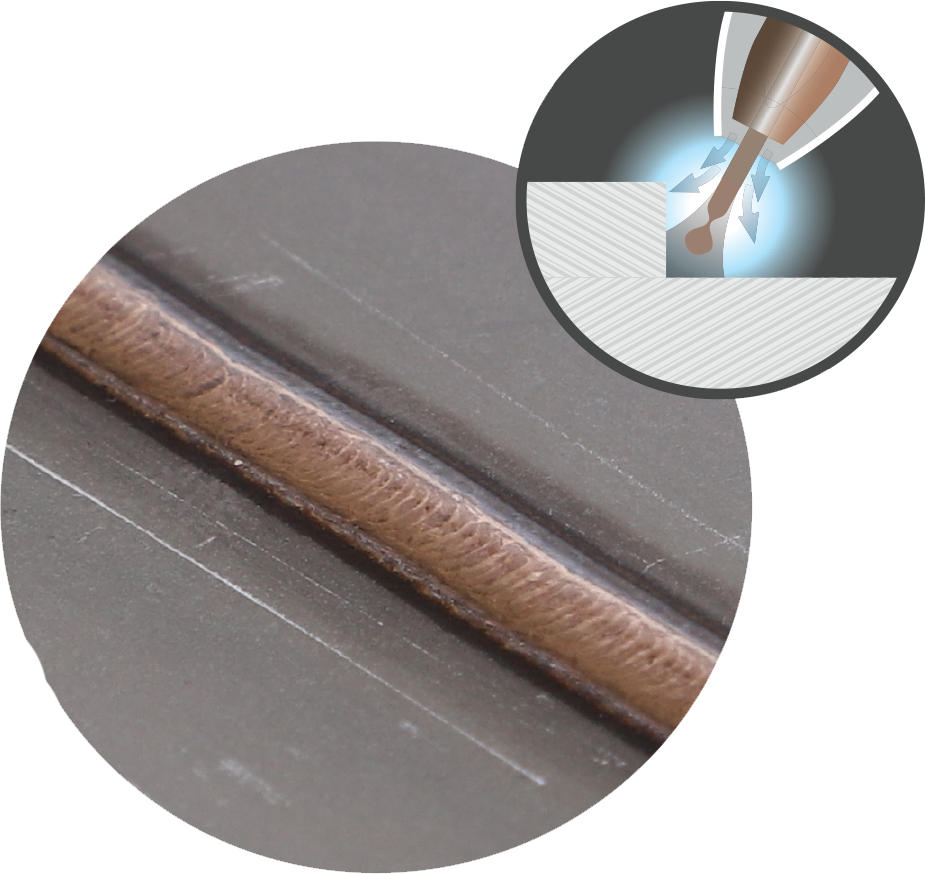
لحیمکاری سبک دما را به قطعات کار منتقل کرده و باعث میشود لحیم مذاب بهتر به آنها بچسبد. اصولا جوشکاری نیاز به نفوذ عمیقتری دارد، اما در لحیمکاری قوسی، اتصال تنها از طریق انتشار و چسبندگی در ناحیه لحیمکاری انجام میشود.
سرعت بالای لحیمکاری، چسبندگی مطمئن و جریان خوب ماده لحیم.
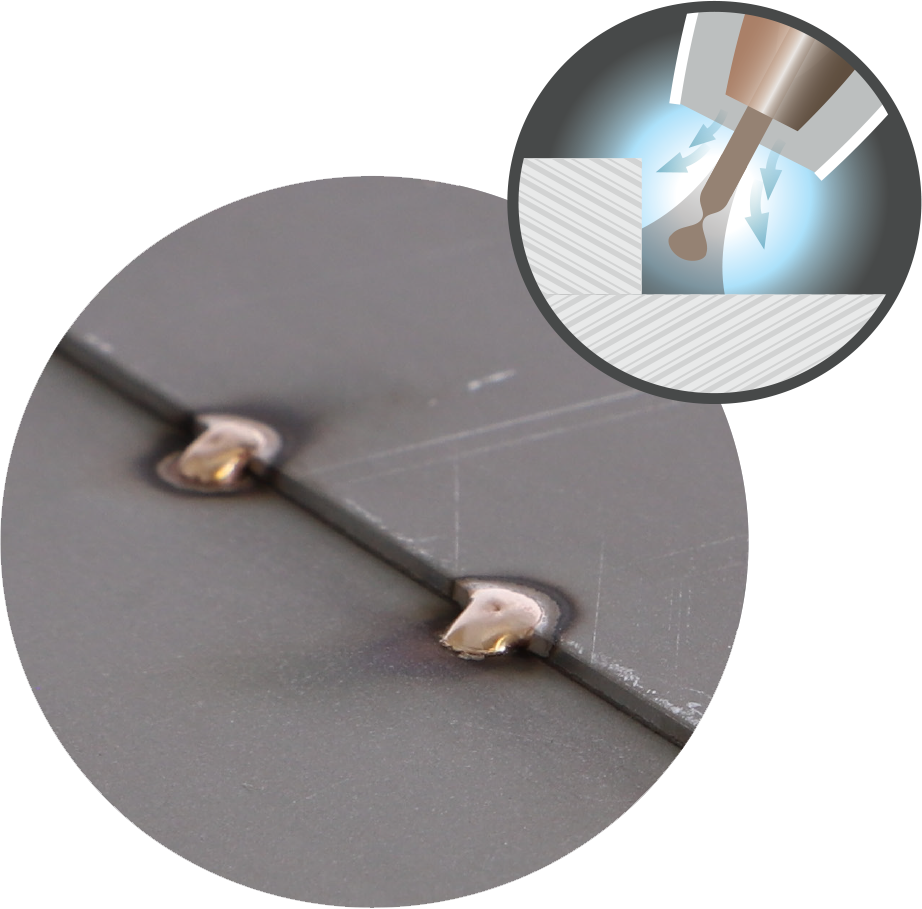
لحیمکاری بهبودیافته بهدلیل استفاده از نازل گاز ویژه با دهانه کوچک و سرعت جریان بالا.
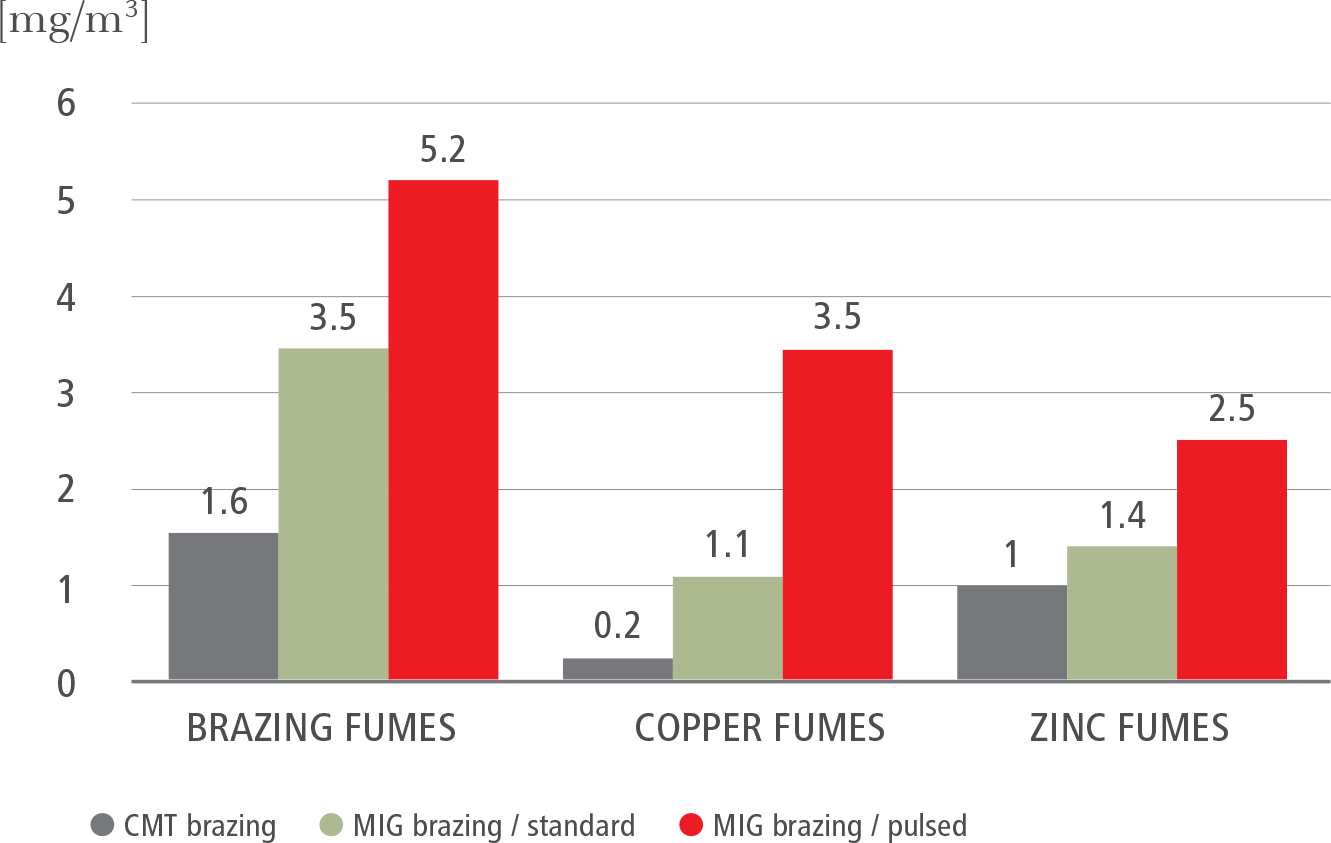
*انتشار گازها در هنگام لحیمکاری ورقهای گالوانیزه الکترولیتی با ضخامت 1.5 میلیمتر در اتصالات همپوشانی و طول درز 25 سانتیمتر. فلز پرکننده: Ø1.0 میلیمتر / SG-CuSi3؛ گاز: AR4.6 / 13 لیتر در دقیقه.
"CMT CYCLE STEP" چرخهها و در نتیجه زمان فرآیند جوشکاری سرد را با دقت بالایی تعریف کرده و با این ویژگی امکان کنترل دقیق جداشدن قطرات جوش را فراهم میکند. CMT CYCLE STEP را میتوان با فرآیند جوش نقطهای یا دوختی مقایسه کرد که شامل دورههای متناوب جوشکاری و توقف است (جوش – توقف – جوش – توقف).
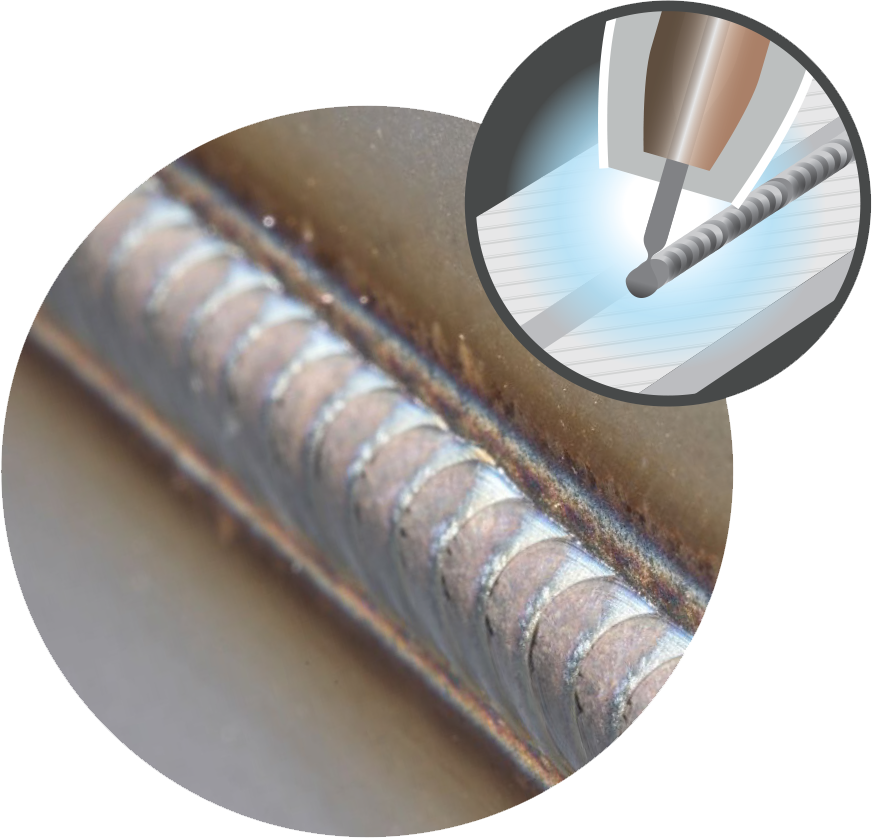
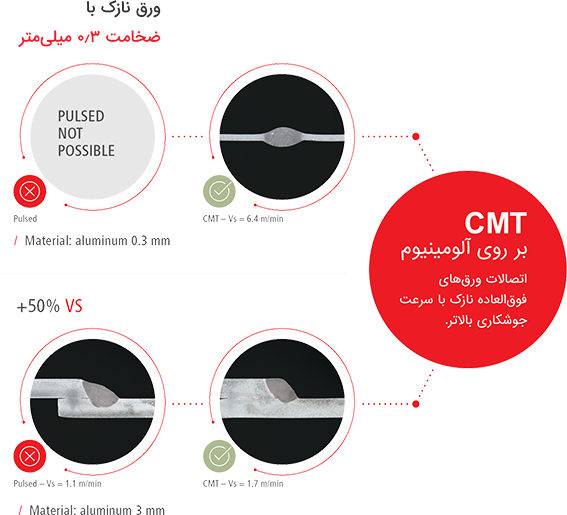
ورقهای نازک آلومینیومی (با ضخامت ≤ 1 میلیمتر) را میتوان با فرآیند جوشکاری CMT، جوش داد. به دلیل ورودی حرارت پایین در فرآیند جوشکاری سرد، نیازی به استفاده از پشتبند برای جلوگیری از نفوذ درز جوش وجود ندارد.
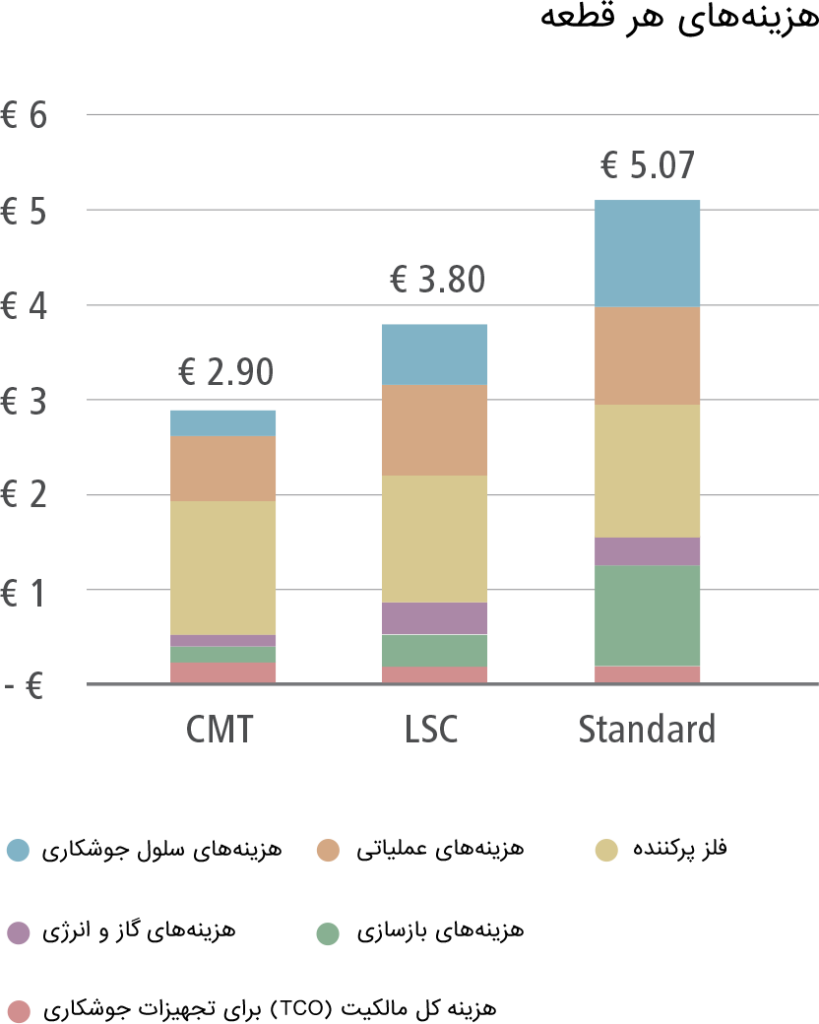
مزایای متعدد فرآیند جوشکاری CMT نشان میدهد که هزینههای بالای سرمایهگذاری به سرعت جبران خواهد شد. طبق محاسبات، میتوان با کمک فرآیند جوشکاری سرد، در هر قطعه تا 43% از هزینهها را صرفهجویی کرد.
|
|
فرآیند جوشکاری CMT
|
فرآیند جوشکاری LSC
|
فرآیند جوشکاری استاندارد
|
|---|---|---|---|
|
صرفهجویی در هر قطعه*
|
%۴۳
|
%۲۵
|
-
|
|
هزینهها به ازای هر متر جوش با CrNi
|
€ 2.90
|
€ 3.80
|
€ 5.07
|
|
هزینه کل مالکیت (TCO) برای تجهیزات جوشکاری
|
€ 0.19
|
€ 0.12
|
€ 0.15
|
|
هزینههای بازسازی
|
€ 0.15
|
€ 0.33
|
€ 1.04
|
|
هزینههای گاز و انرژی
|
€ 0.11
|
€ 0.31
|
€ 0.31
|
|
فلز پرکننده
|
€ 1.40
|
€ 1.41
|
€ 1.47
|
|
هزینههای عملیاتی
|
€ 0.69
|
€ 0.94
|
€ 1.02
|
|
هزینههای سلول جوشکاری
|
€ 0.50
|
€ 0.76
|
€ 1.00
|
* نسبت به فرآیند جوشکاری استاندارد
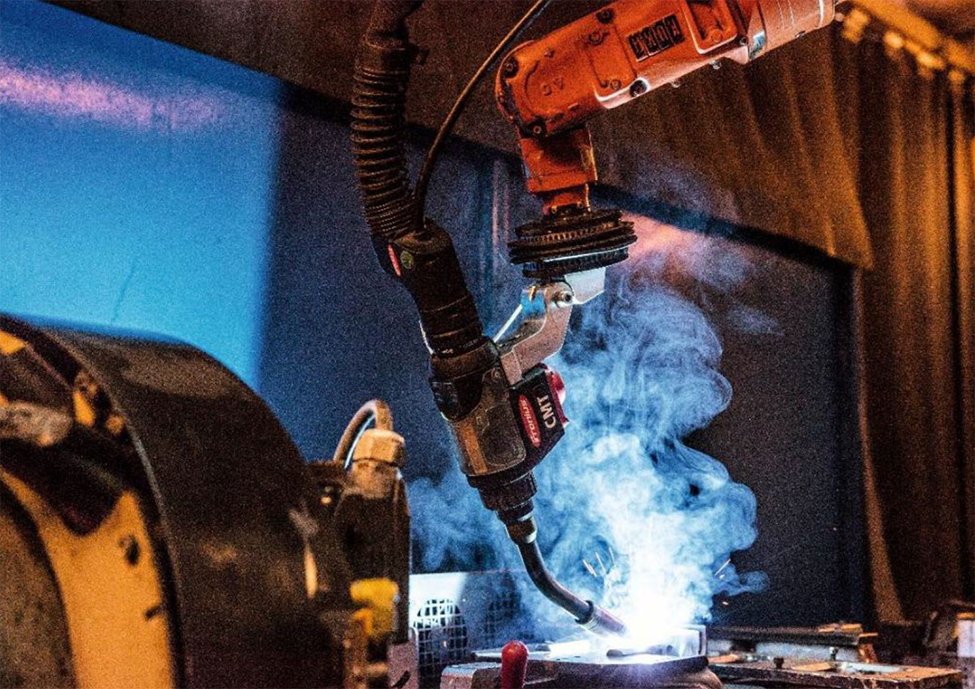
پکیج جوشکاری CMT یکی از پرکاربردترین پکیجهای جوشکاریست و از مهمترین ﮐﺎرﺑردھﺎی جوشکاری CMT میتوان به موارد زیر اشاره کرد.
سیستم تنظیم دیجیتال فرآیند بهطور خودکار وقوع اتصال کوتاه را شناسایی کرده و با عقبکشیدن سیم، به انتقال قطره کمک میکند.
با استفاده از تکنولوژی CMT، میتوان به سرعت جوش دو برابر با همان عمق نفوذ دست پیدا کرد؛ این مزیت با کمک واحد تغذیه سیم پویای Robacta CMT Drive که قادر به شتابگیری تا ۶۶۶ متر بر ثانیه است، امکانپذیر میشود.
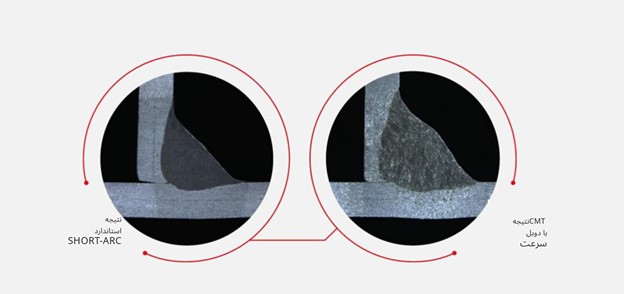
فرآیند جوشکاری سرد، امکان تنظیم مداوم حرارت ورودی از حالت سرد به گرم را برای شما فراهم میکند. این ویژگی به افزایش سرعت جوشکاری و گستردگی کاربردها در عین حفظ کیفیت بالای جوش کمک میکند. به محض ایجاد اتصال کوتاه، سیم به عقب کشیده شده و در نتیجه قوس الکتریکی تنها برای مدت زمان کوتاهی در هنگام ایجاد قوس گرما تولید میکند.
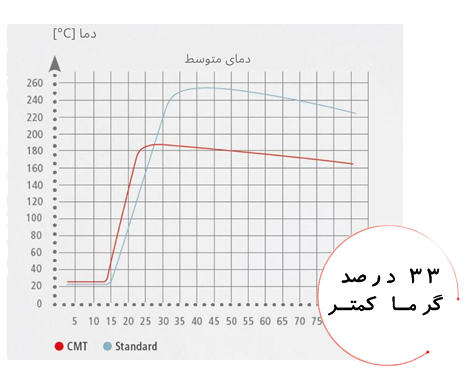
تنظیم و تعیین طول قوس بهصورت مکانیکی انجام میشود. قوس بهطور پایدار در هر شرایطی از سطح قطعه و با هر سرعت جوشکاری که انتخاب کنید، حفظ میشود. به این ترتیب، فرآیند جوشکاری CMT در هر مکان و موقعیتی قابلیت اجراشدن را دارد.
حرکت عقبنشینی سیم در زمان وقوع اتصال کوتاه، به بهبود انتقال قطرات کمک میکند. این اتصال کوتاه بهخوبی مدیریت شده و قدرت در حد پایین نگه داشته میشود. در نتیجه انتقال مواد، بدون پاشش صورت میگیرد.
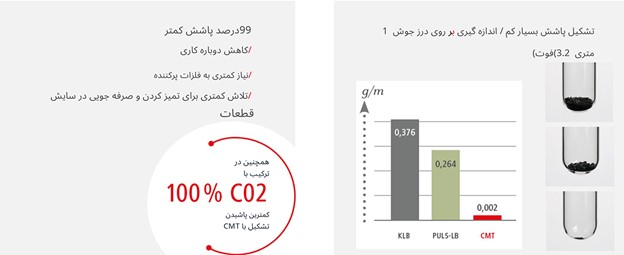
فرآیند جوشکاری CMT با کنترل دقیق، میزان پاشش را کاهش داده و نیاز به اصلاحات را کمتر میکند، که این مزیت به افزایش بهرهوری کارکنان نیز منجر میشود. همچنین، این فناوری استفاده از قطعات مصرفی و میزان ضایعات را بهطور قابلتوجهی کاهش داده و به این ترتیب از لحاظ اقتصادی هم بهصرفه خواهد بود.
توان جرقهزنی با توجه به وضعیت حرارتی انتهای سیم تنظیم میشود؛ بنابراین، جرقهزنی همیشه بهصورت کاملا ایدهآل انجام میشود.
ورودی حرارتی در انتهای سیم در محل جوش و مدت زمان وقفه در جوشکاری مشخص میشود. سرعت تغذیه سیم و پارامترهای جرقهزنی (انرژی جرقهزنی) بر اساس مقادیر شناسایی شده تنظیم میشوند.
در فرآیند جوشکاری CMT و برای اجرای انواع جوش سرد، به دستگاههای تخصصی و پیشرفتهای نیاز است. یکی از این دستگاهها، TPSi است که بهطور خاص برای فرآیندهای جوشکاری پیچیده و کنترل دقیق طراحی شده است. این دستگاه بهخاطر فناوری پیشرفتهای که دارد، امکان تنظیم دقیق پارامترهای جوشکاری را برای شما فراهم میکند. با استفاده از TPSi، میتوان نتایج با کیفیت بالایی در جوشکاری CMT بهدست آورد؛ این دستگاه اغلب در صنایعی مثل خودروسازی و پتروشیمی مورد استفاده قرار میگیرد.
علاوه بر دستگاه TPSI، دستگاه iWave نیز میتواند در فرآیند جوشکاری CMT مورد استفاده قرار گیرد، به شرطی که ماژول Multiprocess روی آن نصب شده باشد. این ماژول به دستگاه iWave قابلیت اجرای چندین فرآیند جوشکاری را اضافه کرده و در نتیجه، iWave به گزینهای همهکاره برای پروژههای مختلف جوشکاری تبدیل میشود. این ویژگیها باعث میشود که iWave برای صنایع مختلف، از جمله صنایع نظامی و هوافضا که به دقت و کیفیت بالای جوشکاری نیاز دارند، گزینه بسیار مناسبی باشد.
یکی از جدیدترین و پیشرفتهترین تکنولوژیهای اضافه شده به پکیج CMT، CMT AC است. در این تکنولوژی از جریان متناوب برای بهبود کیفیت اتصالات فلزی استفاده میشود. مهمترین ویژگی این تکنولوژی، تعویض قطبیت در حین فرآیند جوشکاری سرد است؛ با کمک این ویژگی میتوان کنترل دقیقتری روی انتقال قطرات و حرارت ورودی داشت.
|
ویژگی
|
توضیحات
|
|---|---|
|
نوع جریان
|
جریان متناوب (AC)
|
|
کیفیت جوش
|
جوشهایی با کیفیت بالا و پاشش پایین
|
|
حرارت ورودی
|
حرارت ورودی پایین است و از آسیب به مواد جلوگیری میشود.
|
|
مزایا
|
• تمیزی سطح کار
• کاهش خطر اکسیداسیون • مدیریت بهتر جریان |
|
حوزههای کاربرد
|
استاندارد
|
LSC
|
PULSE
|
PMC
|
CMT
|
|---|---|---|---|---|---|
|
ضخامت ورق تا 1 میلیمتر
|
● ● ●
|
● ● ● ●
|
● ●
|
● ● ●
|
● ● ● ● ●
|
|
ضخامت ورق بین 1 تا 3 میلیمتر
|
● ● ●
|
● ● ●
|
● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
|
ضخامت ورق بیشتر از 3 میلیمتر
|
● ● ●
|
● ● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
● ● ●
|
|
جوشکاری در موقعیت خاص
|
● ● ●
|
● ● ● ●
|
● ●
|
● ● ● ●
|
● ● ● ● ●
|
|
سرعت جوشکاری
|
● ● ●
|
● ● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
|
جوشکاری با گاز CO2 100%
|
● ● ●
|
● ● ● ●
|
-
|
-
|
● ● ● ● ●
|
|
جلوگیری از پاشش
|
● ●
|
● ● ● ●
|
● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
|
پاسهای اولیه دستی
|
● ● ● ●
|
● ● ● ● ●
|
● ●
|
● ● ●
|
● ● ● ●
|
|
پاسهای اولیه مکانیزه
|
● ● ●
|
● ● ● ●
|
● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
|
مواد
|
|
|
|
|
|
|---|---|---|---|---|---|
|
فولاد
|
● ● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
|
کروم-نیکل
|
● ● ●
|
● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
|
آلومینیوم
|
●
|
● ●
|
● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
|
سایر مواد
|
● ●
|
● ● ●
|
● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
فرآیند جوشکاری سرد، یک فرآیند جوشکاری پیشرفته و کاربردیست. این جوشکاری که با حرارت ورودی کم انجام میشود، پاشش را کاهش داده و دقت را افزایش میدهد. جوشکاری CMT (انتقال فلز سرد) برای اتصال مواد نازک بسیار کاربرد دارد.
از جمله مزایای جوشکاری CMT میتوان به حداقل حرارت ورودی، کاهش اعوجاج مواد، سرعت جوشکاری بالا، جوشکاری تمیز و کنترل عالی روی قوس جوش و تغذیه سیم اشاره کرد.
فرآیند جوشکاری CMT بهطورگسترده در صنایعی مثل خودروسازی، هوافضا و ساختوساز کاربرد دارد؛ جایی که جوش باکیفیت برای مواد نازک اهمیت پیدا میکند.
CMT – cold metal transfer
"*"فیلدهای ضروری را نشان می دهد