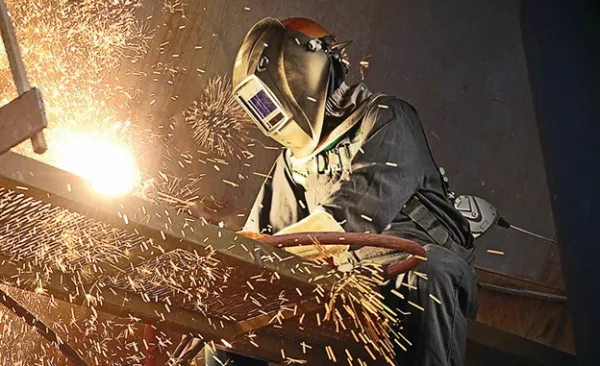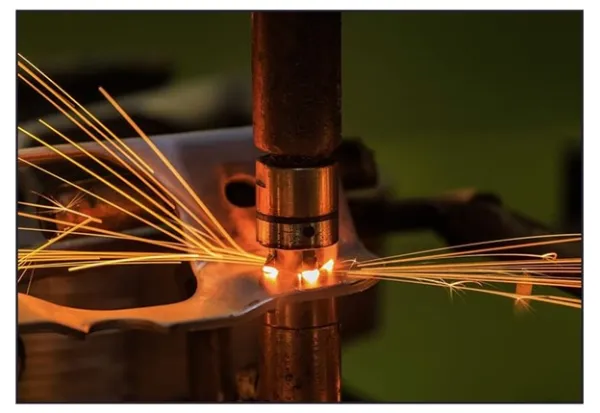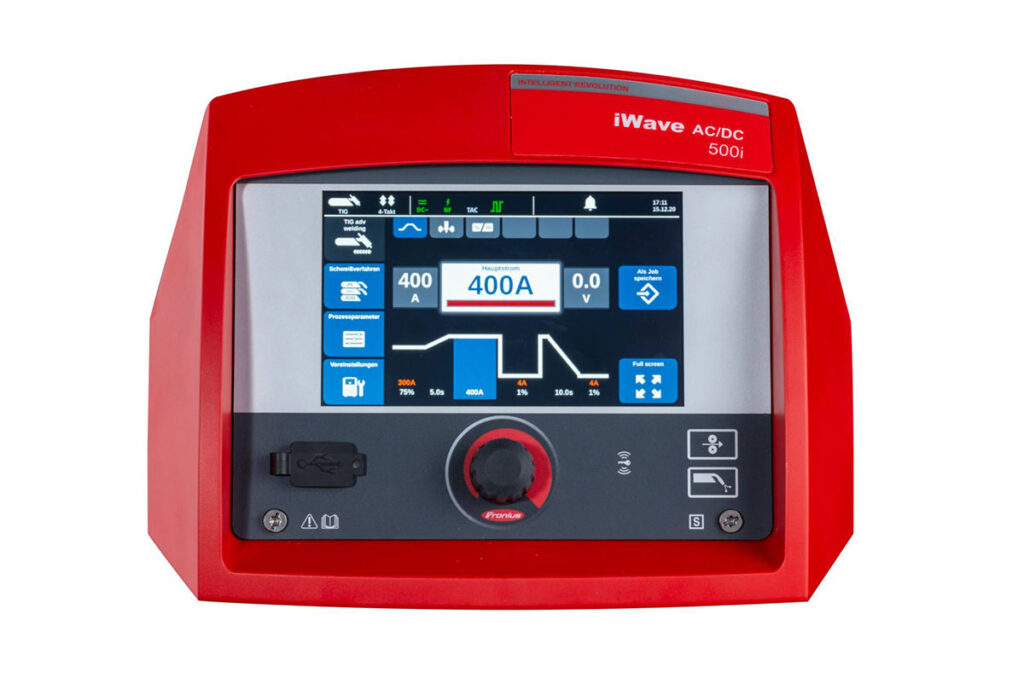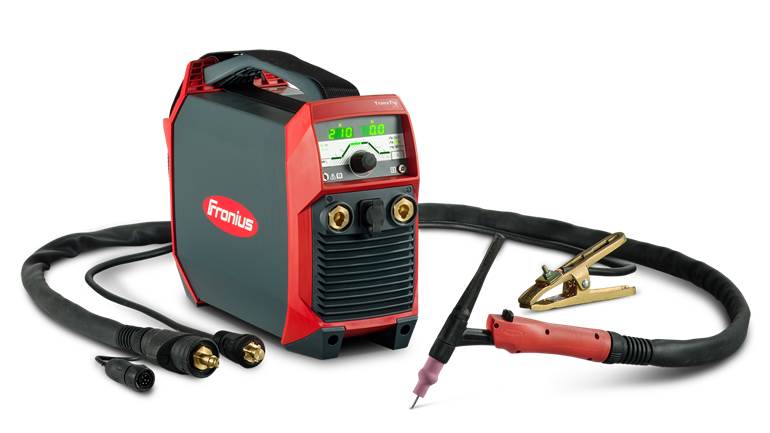
از ساخت قطعات ریز و دقیق در تجهیزات پزشکی گرفته تا اتصال صفحات عظیم در کشتیسازی، جوشکاری مدرن بهعنوان پایه و ستون اصلی بسیاری از صنایع مطرح شده است؛ روشهایی مثل جوشکاری TIG، MIG و لیزری با دقت و انعطافپذیری بالا، امکان تولید محصولات با کیفیت برتر را در زمینههای مختلف فراهم کردهاند؛ در این صفحه همراه فرونیوس باشید تا با انواع روشهای جوشکاری مدرن، مزایا و کاربردهای هر کدام آشنا شوید و دید کاملتری نسبت به این فناوری پیشرفته پیدا کنید.
By leveraging modern welding techniques and embracing digital transformation, manufacturers can gain a competitive edge in the global marketplace.
با بهرهگیری از تکنیکهای مدرن جوشکاری و پذیرش تحول دیجیتال، تولیدکنندگان میتوانند در بازار جهانی مزیت رقابتی به دست آورند.
منبع: tikweld.com
انواع جوشکاری مدرن
از مهمترین روشهای جوشکاری مدرن میتوان به موارد زیر اشاره کرد:
1- جوشکاری MIG (جوشکاری قوس فلزی با گاز محافظ – GMAW)
جوشکاری MIG یک فرآیند نیمهاتوماتیک است که در آن یک سیم جوش مصرفی بهشکل پیوسته از طریق یک تفنگ جوشکاری به حوضچه جوش تغذیه میشود؛ در این روش یک قوس الکتریکی بین سیم جوش و قطعه کار ایجاد شده و فلز ذوب میشود؛ در جوشکاری MIG، گازهای محافظ که معمولا آرگون، هلیوم یا مخلوطی از آرگون و دیاکسیدکربن هستند، از حوضچه جوش در برابر آلودگیهای جوی مثل اکسیژن و نیتروژن محافظت میکنند.
در جدول زیر مهمترین جزییات جوشکاری MIG را با هم بررسی خواهیم کرد.
| تجهیزات | مزایا | معایب | کاربردها |
| · منبع تغذیه (DC یا AC/DC)
· تفنگ جوشکاری با سیستم تغذیه سیم · مخزن گاز محافظ · رگولاتور گاز و شیلنگها · الکترود (سیم جوش) روی قرقره |
· بهدلیل نیمهاتوماتیکبودن، برای مبتدیان هم مناسب است.
· سرعت بالای جوشکاری مدرن MIG، این روش را برای پروژههای صنعتی با حجم زیاد، ایدهآل میکند. · جوشهای تولیدشده در این روش، حداقل سرباره و پاشش را دارند. · برای جوشکاری فلزات مختلف مثل فولاد، فولاد ضدزنگ، آلومینیوم و آلیاژهای نیکل مناسب است. |
· این روش به تجهیزات نسبتا گرانی نیاز دارد.
· این روش برای جوشکاری در محیطهای باز مناسب نیست. · جوشکاری MIG نیاز به تنظیم دقیق جریان، ولتاژ و سرعت تغذیه سیم دارد. |
· صنایع خودروسازی (ساخت بدنه خودرو)
· تولید تجهیزات صنعتی و ماشینآلات · ساختوساز فلزی و پروژههای تولیدی |
نکته
- نوع گاز محافظ، بسته به جنس فلز تغییر میکند.
- تنظیمات نادرست میتواند به جوش ناقص یا پاشش زیاد منجر شود.
2- جوشکاری Stick (جوشکاری قوس فلزی با الکترود روکشدار – SMAW)
جوشکاری قوس فلزی با الکترود روکشدار که به نام جوشکاری Stick هم شناخته میشود، از یک الکترود مصرفی روکشدار با فلوکس استفاده میکند؛ در این روش از جوشکاری مدرن Stick قوس الکتریکی بین الکترود و قطعه کار ایجاد شده و فلزات ذوب میشوند؛ فلوکس در حال ذوب با تولید گاز محافظ از حوضچه جوش در برابر آلودگیهای جوی محافظت کرده و لایهای از سرباره تشکیل میدهد که جوش را از اکسیداسیون حفظ میکند.
| تجهیزات | مزایا | معایب | کاربردها |
| · دستگاه جوشکاری (منبع تغذیه AC یا DC)
· الکترودهای روکشدار · گیره الکترود و کابلهای اتصال · ابزار تمیزکاری سرباره |
· تجهیزات سبک و قابلحملی دارد.
· تجهیزات جوشکاری Stick ساده و ارزان است. · برای جوشکاری فولاد، فولاد ضدزنگ، چدن و حتی آلومینیوم مناسب است. · در محیطهای مرطوب و کثیف میتوان از این روش استفاده کرد. |
· کنترل قوس و تکنیک این روش به تمرین و تجربه نیاز دارد.
· جوشکاری Stick سرباره زیادی دارد. · بهدلیل تعویض مکرر الکترود، سرعت این روش کمتر است.
|
· ساختوساز (سازههای فلزی، پلها)
· تعمیرات و نگهداری (لولهها، ماشینآلات) · صنایع سنگین مثل کشتیسازی |
نکته
- در این روش انتخاب نوع الکترود به نوع فلز و موقعیت جوشکاری بستگی دارد و همچنین تنظیم جریان براساس نوع الکترود و ضخامت فلز انجام میشود.
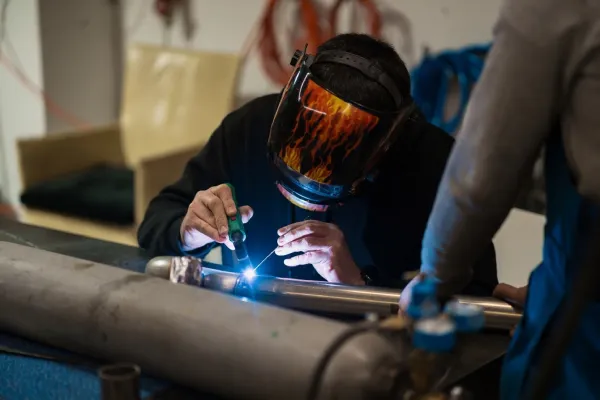
3- جوشکاری TIG (جوشکاری قوس تنگستن با گاز محافظ – GTAW)
جوشکاری قوس تنگستن با گاز محافظ یا TIG از یک الکترود غیرمصرفی تنگستن برای ایجاد قوس الکتریکی استفاده میکند؛ در این روش از جوشکاری مدرن از یک میله پرکننده جداگانه برای تشکیل حوضچه جوش استفاده میشود و گاز محافظ (معمولاً آرگون یا هلیوم) از جوش در برابر آلودگی محافظت میکند.
| تجهیزات | مزایا | معایب | کاربردها |
| · دستگاه جوش TIG با منبع تغذیه DC یا AC/DC
· الکترود تنگستن (با قطرهای مختلف) · میله پرکننده · مخزن گاز محافظ و رگولاتور · مشعل TIG با سیستم خنککننده (هوا یا آب) |
· جوشهای بسیار تمیز و دقیق، مناسب برای فلزات نازک.
· امکان کنترل دقیق گرما و سرعت جوشکاری. · جوشهای تمیز با نیاز کم به تمیزکاری. · مناسب برای فلزات مختلف از جمله آلومینیوم، منیزیم و فولاد ضدزنگ. |
· فرآیند کندتر از MIG یا Stick.
· نیاز به هماهنگی دست و چشم و کنترل دقیق مشعل و میله پرکننده. · تجهیزات گرانتر از روشهای دیگر. |
· صنایع هوافضا (ساخت قطعات هواپیما)
· صنایع پزشکی (تولید تجهیزات پزشکی دقیق) · خودروسازی (قطعات تزئینی و حساس) |
نکته
- جریان AC برای آلومینیوم و منیزیم و جریان DC برای فولاد و فولاد ضدزنگ استفاده میشود.
4- جوشکاری گازی (Oxy-Acetylene Welding)
جوشکاری گازی با استفاده از ترکیب اکسیژن و استیلن، شعلهای با دمای بالا (حدود ۳۵۰۰ درجه سانتیگراد) تولید میکند که فلزات را ذوب کرده و به هم متصل میکند؛ تنظیم دقیق نسبت اکسیژن به استیلن برای ایجاد نوع شعله مناسب (خنثی، اکسیدکننده یا احیایی) بسیار مهم است.
| تجهیزات | مزایا | معایب | کاربردها |
| · مخازن اکسیژن و استیلن
· مشعل جوشکاری با نازلهای مختلف · رگولاتورهای فشار و شیلنگها · میله پرکننده (اختیاری) |
· تجهیزات سبک و قابلحمل، مناسب برای مکانهای بدون برق.
· مناسب برای فلزات آهنی و غیرآهنی مثل مس، برنج و فولاد. |
· کندتر از سایر روشهای مدرن مثل TIG یا MIG.
· بهدلیل کار با گازهای قابلاشتعال، کمی خطرناک است. |
· تعمیرات در محل (لولهها، ماشینآلات)
· جوشکاری مواد ضخیم · برش فلزات با مشعل گازی |
نکته
- در این روش رعایت نکات ایمنی برای پیشگیری از انفجار یا آتشسوزی ضروریست.
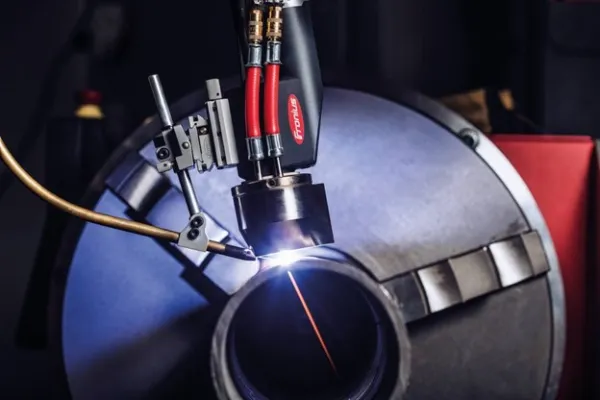
5- جوشکاری قوس پلاسما (Plasma Arc Welding – PAW)
جوشکاری قوس پلاسما (Plasma Arc Welding) شباهت زیادی به جوشکاری TIG دارد، اما با این تفاوت که در آن از گاز یونیزهشده یا همان پلاسما برای ایجاد قوسی بسیار متمرکز و با دمای بالا استفاده میشود؛ قوس از طریق یک نازل باریک عبور داده میشود تا تمرکز و دقت آن بیشتر شود؛ در این روش گاز محافظ که معمولاً آرگون همراه با ۲ تا ۵ درصد هیدروژن یا در برخی موارد هلیوم است، از حوضچه جوش در برابر آلودگیهای محیطی محافظت میکند؛ جوشکاری قوس پلاسما بهدلیل دقت بالا و تمرکز حرارتی زیادی که دارد، برای جوشکاری فلزات نازک (حدود ۰.۰۱۵ اینچ) بسیار مناسب است.
| تجهیزات | مزایا | معایب | کاربردها |
| · دستگاه جوش پلاسما با منبع تغذیه
· مشعل پلاسما با نازلهای سرامیکی · مخزن گاز محافظ و رگولاتور · میله پرکننده (در صورت نیاز) |
· قوس متمرکز امکان جوشکاری دقیق قطعات نازک را فراهم میکند.
· جوشهای تمیز با حداقل اعوجاج و پاشش. · گرمای متمرکز باعث کاهش تغییرشکل فلز میشود. |
· نیاز به دستگاههای پیچیده و تخصصی.
· نیاز به مهارت و تجربه زیاد. · نامناسب برای جوشکاری فلزات ضخیم. |
· صنایع هوافضا (مهروموم هوا، پرههای موتور)
· تولید قطعات دقیق در صنایع پزشکی و الکترونیک |
نکته
- در این روش استفاده از هلیوم به جای آرگون میتواند دمای قوس را افزایش دهد اما در مقابل جریان نازل را کاهش میدهد.
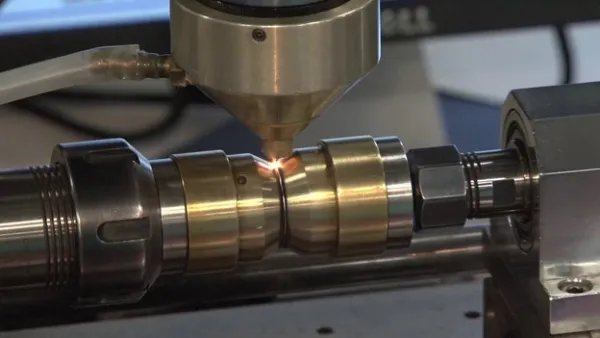
6- جوشکاری پرتو الکترونی و لیزری (Electron Beam and Laser Welding)
در این روشها از پرتوهای متمرکز، مثل پرتو الکترونی یا لیزر، برای تولید گرمای شدید و ذوب فلزات استفاده میشود؛ جوشکاری با پرتو الکترونی معمولاً در محیط خلأ انجام میگیرد، در حالی که جوشکاری لیزری قابلیت اجرا در شرایط معمولی را دارد؛ هر دو فناوری برای ایجاد جوشهای بسیار دقیق و با کیفیت بالا بهکار میروند و در صنایع حساس مثل هوافضا و پزشکی کاربرد فراوان دارند.
| تجهیزات | مزایا | معایب | کاربردها |
| · دستگاه پرتو الکترونی
· محفظه خلأ · سیستم کنترل پرتو یا · منبع لیزر (مثل لیزر فیبری یا CO2) · لنزهای فوکوس · سیستم خنککننده |
· مناسب برای جوشکاری قطعات کوچک و بزرگ.
· قابلاستفاده در خطوط تولید خودکار. · حداقل اعوجاج و ظاهر تمیز. |
· نیاز به محفظه خلاء.
· نیاز به تجهیزات بسیار گرانقیمت. · نیاز به اپراتورهای ماهر و تنظیمات دقیق. |
· صنایع پزشکی (ایمپلنتها، ابزار جراحی)
· هوافضا (قطعات موتور، بدنه هواپیما) · صنایع الکترونیک (اتصالات میکرو) |
نکته
- پرتو الکترونی برای جوشهای عمیق (تا چند سانتیمتر) مناسب است.
- لیزر برای جوشهای کوچک و سریع با حداقل گرمای ورودی ایدهآل است.
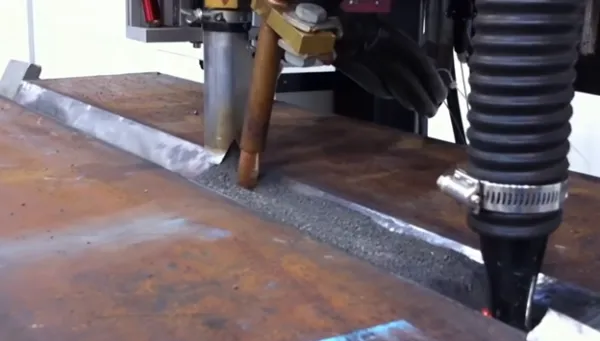
7- جوشکاری قوس زیرپودری (Submerged Arc Welding – SAW)
در جوشکاری قوس زیرپودری، از یک الکترود مصرفی به شکل پیوسته و پودر فلوکس مخصوص برای محافظت از قوس و حوضچه جوش استفاده میشود؛ لایه ضخیم فلوکس نهتنها قوس را از تماس با هوای اطراف محافظت میکند، بلکه باعث کاهش دود و اشعه ماوراءبنفش هم میشود.
| تجهیزات | مزایا | معایب | کاربردها |
| · دستگاه جوش با منبع تغذیه DC
· سیستم تغذیه الکترود پیوسته · مخزن پودر فلوکس و سیستم توزیع · ابزار جمعآوری فلوکس اضافی |
· مناسب برای مواد ضخیم با نفوذ عالی.
· پودر فلوکس دود و اشعه را سرکوب میکند. · مناسب برای خطوط تولید خودکار. |
· عمدتاً برای جوشکاری افقی مناسب است.
· غیرقابل حمل است و نیاز به فضای زیادی دارد. · نیاز به حذف سرباره پس از جوشکاری دارد. |
· کشتیسازی (اتصال صفحات ضخیم)
· ساخت مخازن تحتفشار. · ساخت سازههای بزرگ فلزی. |
نکته
- انتخاب نوع پودر فلوکس و الکترود بر اساس فلز و کیفیت جوش مهم است.
- تنظیم سرعت تغذیه و جریان برای جلوگیری از نقص جوش ضروریست.
8- جوشکاری قوس مغناطیسی (Magnetic Arc Welding)
در این روش، یک میدان مغناطیسی باعث چرخش قوس الکتریکی میشود و حرارت یکنواختی را در سطح تماس قطعات ایجاد میکند؛ قطعات ابتدا در نزدیکی هم قرار میگیرند و بعد از رسیدن به دمای مناسب، با اعمال فشار بههم جوش میخورند؛ این روش بدون نیاز به فلز پرکن، جوشهایی سریع و دقیق تولید میکند.
| تجهیزات | مزایا | معایب | کاربردها |
| · دستگاه جوش با سیستم تولید میدان مغناطیسی
· گیرههای نگهدارنده قطعات · منبع تغذیه DC |
· عدمنیاز به پرکننده.
· جوشکاری سریع با کنترل خوب. · جوشهای تمیز و قوی. |
· مناسب برای مواد تا 7/16 اینچ.
· عمدتاً برای لولهها و قطعات استوانهای کاربرد دارد. |
· جوشکاری لولههای فلزی.
· صنایع خودروسازی و تولید قطعات استوانهای. |
نکته
- برای حفظ کیفیت قوس در این روش، کنترل دقیق میدان مغناطیسی ضروری بوده و این فرآیند برای جوشکاری مواد با ضخامت متوسط مناسب است.
9- جوشکاری اصطکاکی/اصطکاکی همزن (Friction/Friction Stir Welding)
در جوشکاری اصطکاکی، گرما از طریق اصطکاک بین دو قطعه یا میان یک ابزار چرخان و سطح قطعات ایجاد میشود؛ در روش اصطکاکی همزن (Friction Stir Welding)، یک ابزار چرخان در امتداد مرز اتصال حرکت کرده و با نرمکردن و مخلوطکردن فلزات، اتصال محکمی بین آنها ایجاد میکند.
| تجهیزات | مزایا | معایب | کاربردها |
| · ماشینهای اصطکاکی (مشابه دستگاه تراش)
· ابزار چرخان برای روش اصطکاکی همزن · سیستمهای کنترل فشار و سرعت |
· کیفیت بالا با نفوذ عمیق.
· مناسب برای فلزات و آلیاژهای مختلف. · کاهش تغییر شکل ناشی از گرمای کم. |
· نیاز به ماشینهای گرانقیمت.
· مناسب برای قطعات خاص (مانند صفحات یا لولهها). |
· صنایع هوافضا (اتصال پانلهای آلومینیومی)
· خودروسازی (قطعات سبک) · راهآهن (اتصال ریلها) |
نکته
- برای دستیابی به جوش با کیفیت، سرعت چرخش و فشار ابزار باید بهدقت تنظیم شود؛ این روش بهویژه برای آلومینیوم و آلیاژهای سبک مناسب است.
10- جوشکاری انفجاری (Explosive Welding)
در این روش، با استفاده از انفجارهای کنترلشده، فشار و حرارتی شدید ایجاد میشود که باعث اتصال یک لایه فلزی (روکش) به لایه پایه میگردد؛ این فرآیند به تشکیل یک پیوند متالورژیکی بسیار قوی بین دو ماده منجر میشود.
| تجهیزات | مزایا | معایب | کاربردها |
| · مواد منفجره کنترلشده
· سیستمهای نگهدارنده قطعات · محیط کنترلشده برای ایمنی |
· مناسب برای روکشکردن فلزات مختلف (مثل فولاد و آلومینیوم).
· فرآیند سریع با اتصال قوی. · جوشهای متالورژیکی بسیار مقاوم. |
· کاربرد محدود
· هزینه بالا · نیاز به محیط ایمن و کنترلشده |
· صنایع شیمیایی (روکش مخازن)
· صنایع نفتوگاز (لولههای مقاوم به خوردگی) · تولید صفحات کامپوزیتی |
نکته
- تنظیم دقیق میزان ماده منفجره برای جلوگیری از آسیب به مواد ضروری بوده و انجام تستهای غیرمخرب برای اطمینان از کیفیت اتصال الزامیست.
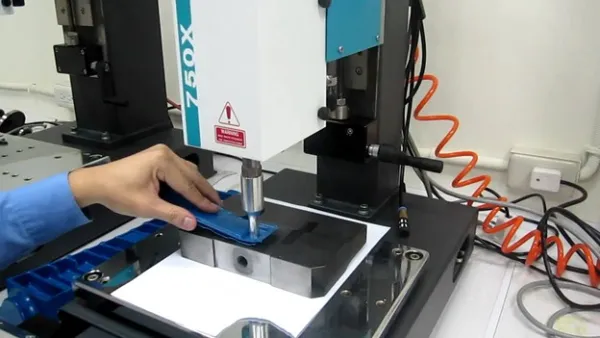
11- جوشکاری التراسونیک (Ultrasonic Welding)
در این روش، امواج فراصوت با ایجاد اصطکاک میکروسکوپی بین سطوح، گرمای لازم برای ذوب موضعی و اتصال دو ماده را فراهم میکنند.
| تجهیزات | مزایا | معایب | کاربردها |
| · دستگاه جوش التراسونیک با مبدل صوتی
· گیرههای نگهدارنده مواد · سیستم کنترل فرکانس و فشار |
· ایدهآل برای مواد غیرفلزی و فلزات نازک.
· امکان اتصال مواد با نقاط ذوب نزدیک. · فرآیند سریع و تمیز. |
· هزینه بالا
· کاربرد محدود (فقط برای جوشکاری مواد نازک قابلاستفاده است.)
|
· صنایع الکترونیک (اتصال قطعات کوچک)
· بستهبندی (جوش پلاستیکها) · پزشکی (تولید تجهیزات یکبارمصرف) |
نکته
- تنظیم دقیق فرکانس امواج (معمولاً بین 20 تا 40 کیلوهرتز)، همراه با کنترل مناسب فشار و زمان تماس، برای دستیابی به جوش باکیفیت ضروریست.
جمعبندی
بدون تردید، جوشکاری مدرن توانسته چالشهای موجود در روشهای سنتی را پشت سر بگذارد و راه را برای تولید قطعات پیچیده و مقاوم هموار کند؛ این فناوری، نهتنها بازدهی کارگاهها و کارخانهها را افزایش داده، بلکه ایمنی و سلامت اپراتورها را هم ارتقا بخشیده است؛ با توجه به رشد سریع تکنولوژی، بهکارگیری روشهای نوین جوشکاری دیگر یک انتخاب نیست، بلکه یک ضرورت برای ماندگاری در رقابت صنعتی است.
اگر در زمینه بهکارگیری فرآیندهای جوشکاری مدرن به اطلاعات بیشتری نیاز دارید، میتوانید برای دریافت مشاوره رایگان، از طریق راههای زیر با کارشناسان ما در تیم فرونیوس در تماس باشید؛ ما در فرونیوس با تمام دانش و تجربهای که در این زمینه داریم، آماده خدمترسانی به شما عزیزان هستیم.
منابع
How Modern Welding Technology is Changing the Fabrication Industry
6 Advanced Welding Processes and Their Applications Explained