
فرآیند جوشکاری PMC با بهرهگیری از پالسهای بهینهشده، فرصت دستیابی به جوشهایی با کیفیت و سرعت بالا را در اختیار شما قرار میدهد؛ این فرآیند با استفاده از تثبیتکننده نفوذ و تثبیتکننده طول قوس، کنترل دقیق قوس جوشکاری را برای شما سادهتر از همیشه خواهد کرد.
فرآیند جوشکاری PMC یک گام جدید در توسعه فناوری قوس پالسیست که با تثبیتکنندههای پیشرفته همراه است. این فرآیند اصلاحشده با جداشدن دقیق و کمپاشش قطرات فلز شناخته میشود؛ علاوهبرآن فرآیند جوشکاری PMCقوسی قوی و پایدار ایجاد کرده که امکان مدیریت کامل حوضچه جوش را برای شما فراهم خواهد کرد.
این ویژگیها به کاهش نواقصی مثل بریدگی لبهها در حین فرآیند جوشکاری کمک کرده و نتایج جوشکاری پایدار و قابلتکرار را برای شما تضمین خواهد کرد.
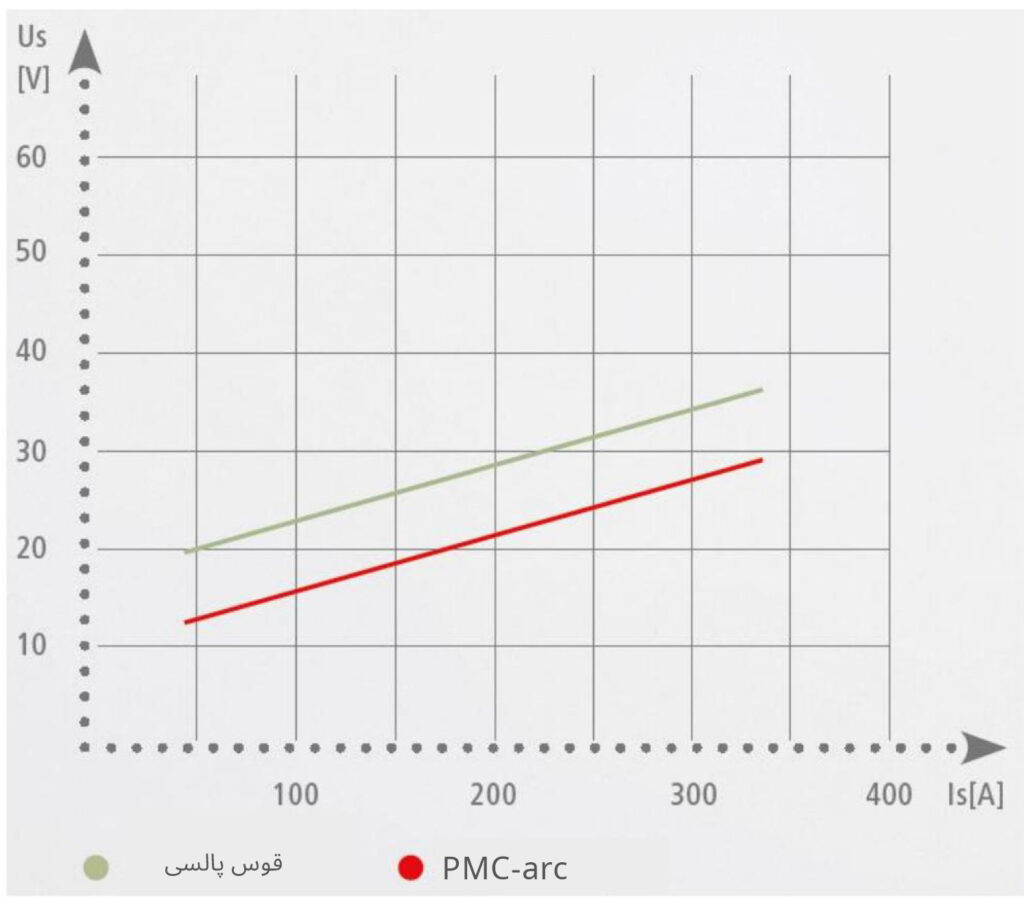
/ پایداری بهتر فرآیند با کنترل تنظیمات دقیق
/ روشنشدن بدون پاشش (SFI)
/ بهبود شکل پالس
/ 15% کاهش مصرف انرژی*
/ 15% سرعت بالاتر در جوشکاری*
/ نفوذ یکنواخت
/ کنترل کامل با تثبیتکننده طول قوس و نفوذ
/ شکل موجی مشابه TIG با کمک فناوری PMC Ripple Drive
/ بهینهسازی جوشکاری در درزهای عمودی با ویژگی «PMC Mix»
/ کاهش پاشش و نیاز به انجام کارهای اصلاحی
/ افزایش سرعت کار توسط کارکنان
/ کاهش مصرف قطعات مستهلکشونده
/ کاهش ضایعات قطعات و افزایش پتانسیل صرفهجویی
فناوری SFI با عقبکشیدن الکترود سیمی در جریان پایین، شروعی پایدار و قابلتکرار را برای فرآیند جوشکاری PMC فراهم میکند.
همچنین، ویژگی SFI HotStart با افزایش انرژی قوس هنگام روشنشدن، خطر بروز نقص در اتصال را، بهویژه در جوشکاری آلومینیوم، به حداقل رسانده و حداقل باعث صرفهجویی حدود 250 میلیثانیه در هر بار روشنشدن میشود.
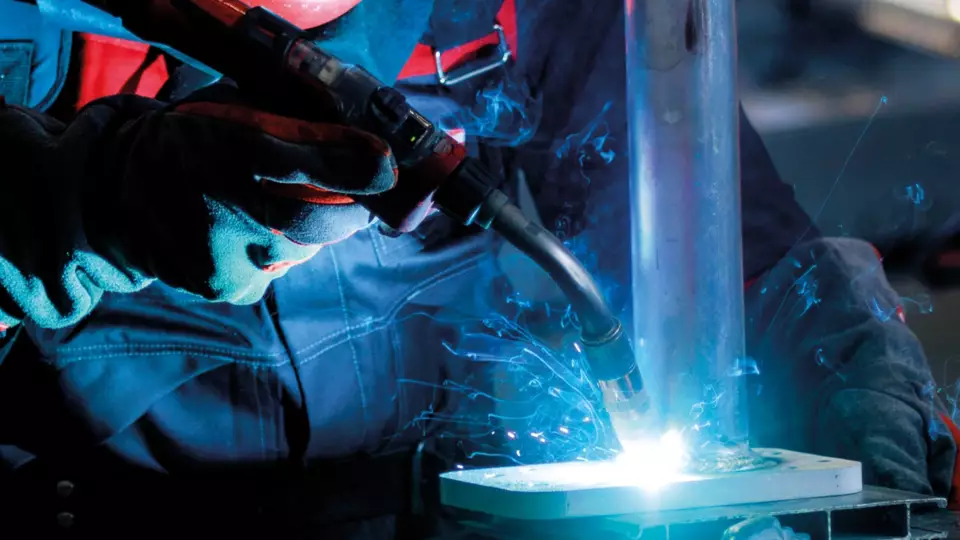
با استفاده از فرآیند جوشکاری PMC، جوشکاری درزهای عمودی بهصورت بالا با بالاترین سرعت و بدون حرکت نوسانی انجام میشود. بسته جوشکاری PMC چندین ویژگی را در اختیارتان قرار میدهد که موجب بهرهمندی از مزایای متعدد خواهد شد. ما در فرونیوس، بهترین پشتیبانی را برای دستیابی به درزهای بینقص در هر نوع کاربرد را برای شما فراهم کردهایم. بهعنوانمثال، ویژگی PMC Mix برای درزهای عمودی بالا طراحی شده و با حذف حرکت نوسانی، سرعت جوشکاری تا 40% افزایش پیدا خواهد کرد.
بسته جوشکاری PMC شامل ویژگیهای زیر است:
Universal Arc Blow Dynamic Mix PCS Arc Blow
این ویژگی برای اکثر جوشها قابل استفاده است و زیاد ارتباطی با نوع پروفایل درز جوش یا موقعیت آن ندارد.
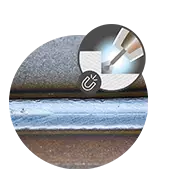
ویژگیهای بهبودیافته باعث افزایش پایداری قوس در برابر قطعشدن ناشی از انحراف قوس به دلیل میدانهای مغناطیسی خارجی میشوند.
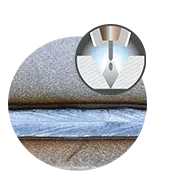
این ویژگیها با ترکیب جریان بالا و ولتاژ پایین امکانپذیر شده است. این ویژگی برای جوشهای باریک با زاویه محدود بسیار ایدهآل است و همچنین برای کاربردهایی که نیاز به سرعت جوشکاری بالا و نفوذ زیاد دارند، به کار میآید.
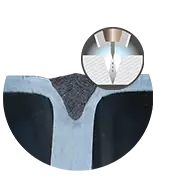
از آنجایی که حرکت نوسانی در این ویژگی حذف شده است، این ویژگی باعث افزایش سرعت جوشکاری نسبت به قوس انتقال قطرهای معمولی میشود؛ این نتیجه با ترکیب تکنولوژی PMC و قوس انتقال قطرهای LSC به دست میآید.
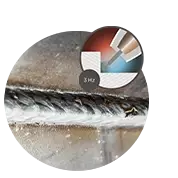
ویژگی PCS نتایج بهتری بهویژه در مواردی که نیاز به جوشکاری در فواصل کم، جوشهای گوشهای و عبورهای ریشهای وجود دارد را برای شما فراهم میکند.
جوشکاری رباتیک نیازمند ویژگیهای خاصی است؛ چه هدف افزایش سرعت جوشکاری باشد، چه دستیابی به ظاهر عالی درز جوش یا کیفیت قابلتکرار—Pulse Multi Control بهطورکامل تمام این نیازها را برآورده میکند. نتیجه این است که یک بسته شامل ویژگیهای مختلف بهطورکامل مطابق با نیازهای مشتری طراحی میشود.
شروع جوشکاری تمیزتر و ایمنتر: جزایر سیلیکاتی که از جوشهای قبلی روی سطح درز باقیماندهاند، توسط حرکت برگشتی سیم در طول فرآیند روشنشدن قوس از بین میروند.
بسته جوشکاری رباتیک با PMC شامل موارد زیر است:
Braze
Multi Arc
Cladding
Galvanized
Mix Drive
Ripple Drive
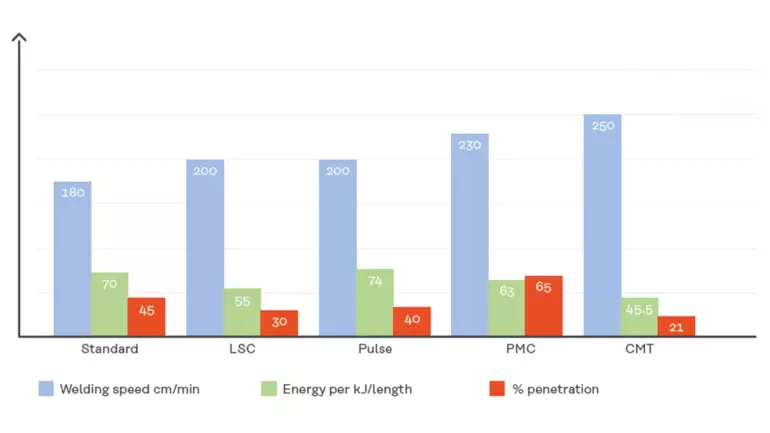
– TPS 500i
– MTB 500i W R
– WF 25i
– برای مقایسه CMT: قرقره اضافی، SB60 و Robacta Drive
– زاویه تماس مشعل 7 درجه، با فشار جزئی و در زاویه 15 درجه نسبت به قطعهکار و میز جوش در موقعیت PG 30 درجه
– فلز پرکننده: G3Si1 (قطر 1.2 میلیمتر)
– گاز محافظ: M21 (18% Ar + 82% CO2، 12 لیتر/دقیقه)
– مواد پایه: ورق فولادی صاف به ضخامت 2 میلیمتر
این ویژگی با ارائه سرعت جوشکاری بالا، پایداری قابلاعتماد، و جریان خوب ماده جوش، کیفیت فرآیند جوشکاری PMC را ارتقا میدهد.
این ویژگی عملکرد بهتری را هنگام جوشکاری قطعاتی که تحتتأثیر چندین قوس همزمان قرار دارند، برای شما فراهم میکند.
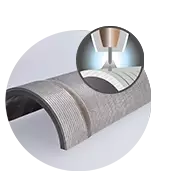
Cladding با نفوذ کم، حداقل رقیقشدن و جریان یکنواخت و گسترده درز جوش، عملکرد بهینه فرآیند جوشکاری PMC را برای شما تضمین خواهد کرد.
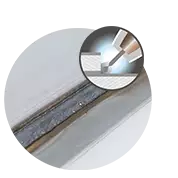
Galvanized ریسک ایجاد حفره روی سطح زینک را کاهش داده و سوختن رویه زینک را به حداقل میرساند.
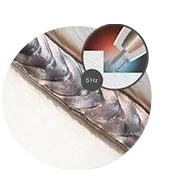
Mix Drive فرآیند را بین PMC و قوس انتقال قطرهای تغییر داده و با حرکت برگشتی سیم، امکان جوشکاری با سرعتهای بالا را برای شما فراهم خواهد کرد.
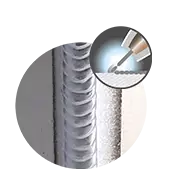
فرآیند جوشکاری PMC در Ripple Drive، جوشکاری درزهایی با ظاهری عالی و زیبایی مشابه TIG را امکانپذیر میکند، اما با سرعتی که به لطف فرآیند پالس بهینهشده و زمانبندی دقیق توقفها بیشتر شده است.
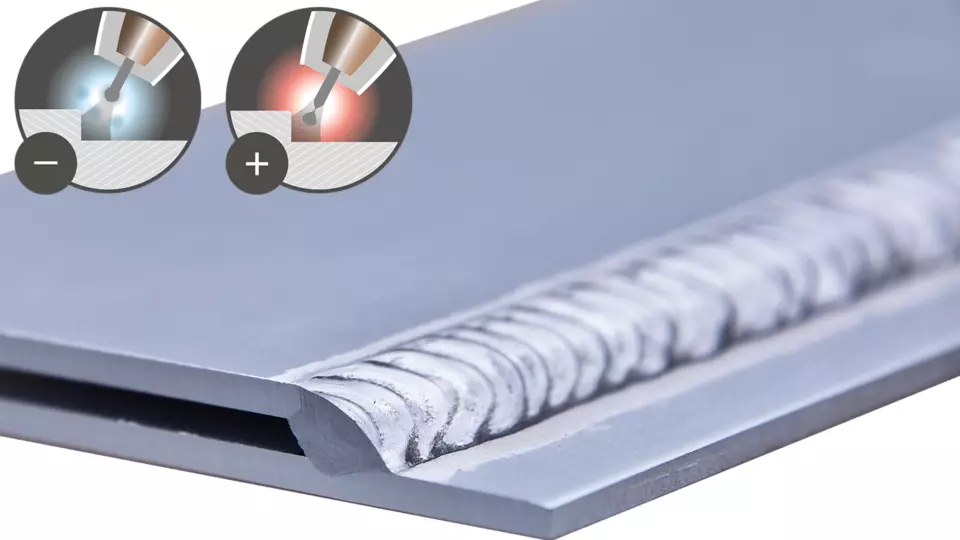
این فرآیند برای جوشکاری اتصالات ورقهای نازک و فوقسبک طراحی شده است. فرآیند PMC AC با ورودی حرارتی کم و نرخ رسوب ثابت، عملکردی عالی را به شما ارائه خواهد داد. ویژگی منحصربهفرد این فناوری این است که بهراحتی میتوان اجزای مثبت و منفی را با استفاده از پارامترهای اصلاحی تنظیم کرد، که این امر باعث کنترل دقیق ورودی حرارت خواهد شد.
/ ورودی حرارت پایین
/ مدیریت آسان قوس برای جوشکاری دستی و خودکار
/ جوشهای درخشان به دلیل کاهش اکسیدهای منیزیم (برای سیمهای AlMg)
/ قابلیت خوب پلزدن شکافها
/ کاهش انتشار دود جوش
* فرآیند PMC AC روی دستگاه iWave AC/DC با ویژگی Multiprocess Pro قابلدسترس است.
Assistance systems
با استفاده از تثبیتکننده نفوذ و تثبیتکننده طول قوس، بستهای قدرتمند به جوشکاران ارائه میدهیم که پشتیبانی عالی را فراهم میکند. این دو سیستم تثبیتکننده در بسته جوشکاری PMC تضمین میکنند که کیفیت جوش همواره بالا و سرعت جوشکاری بدون افت باقی بماند.
سرعت سیم، عامل اصلی کنترل کیفیت است.
این ویژگی در کاربردهای مختلف کارایی دارد و تغییرات فاصله سیم از قطعه را جبران میکند؛ با کمک این ویژگی کیفیت درز جوش تقریباً ثابت میماند.
زمانی که تثبیتکننده نفوذ فعال باشد، سیستم به جای تغییر جریان جوش، سرعت سیم را تنظیم کرده تا نفوذ جوش ثابت بماند. علاوهبراین، یک سیستم کنترلی اضافی به شما این اطمینان را خواهد داد که جریان و نفوذ حتی با تغییر فاصله بین مشعل جوش و قطعه تغییر نمیکند. نتیجه این فرآیند، پایداری بیشتر قوس و حفظ همیشگی عمق نفوذ جوش است.
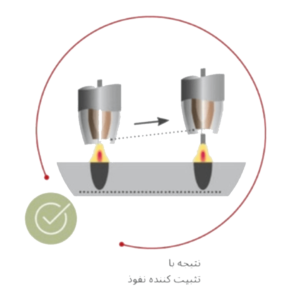
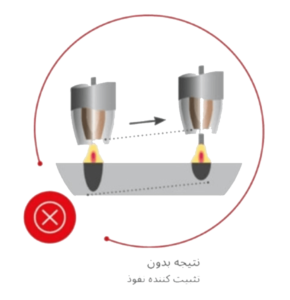
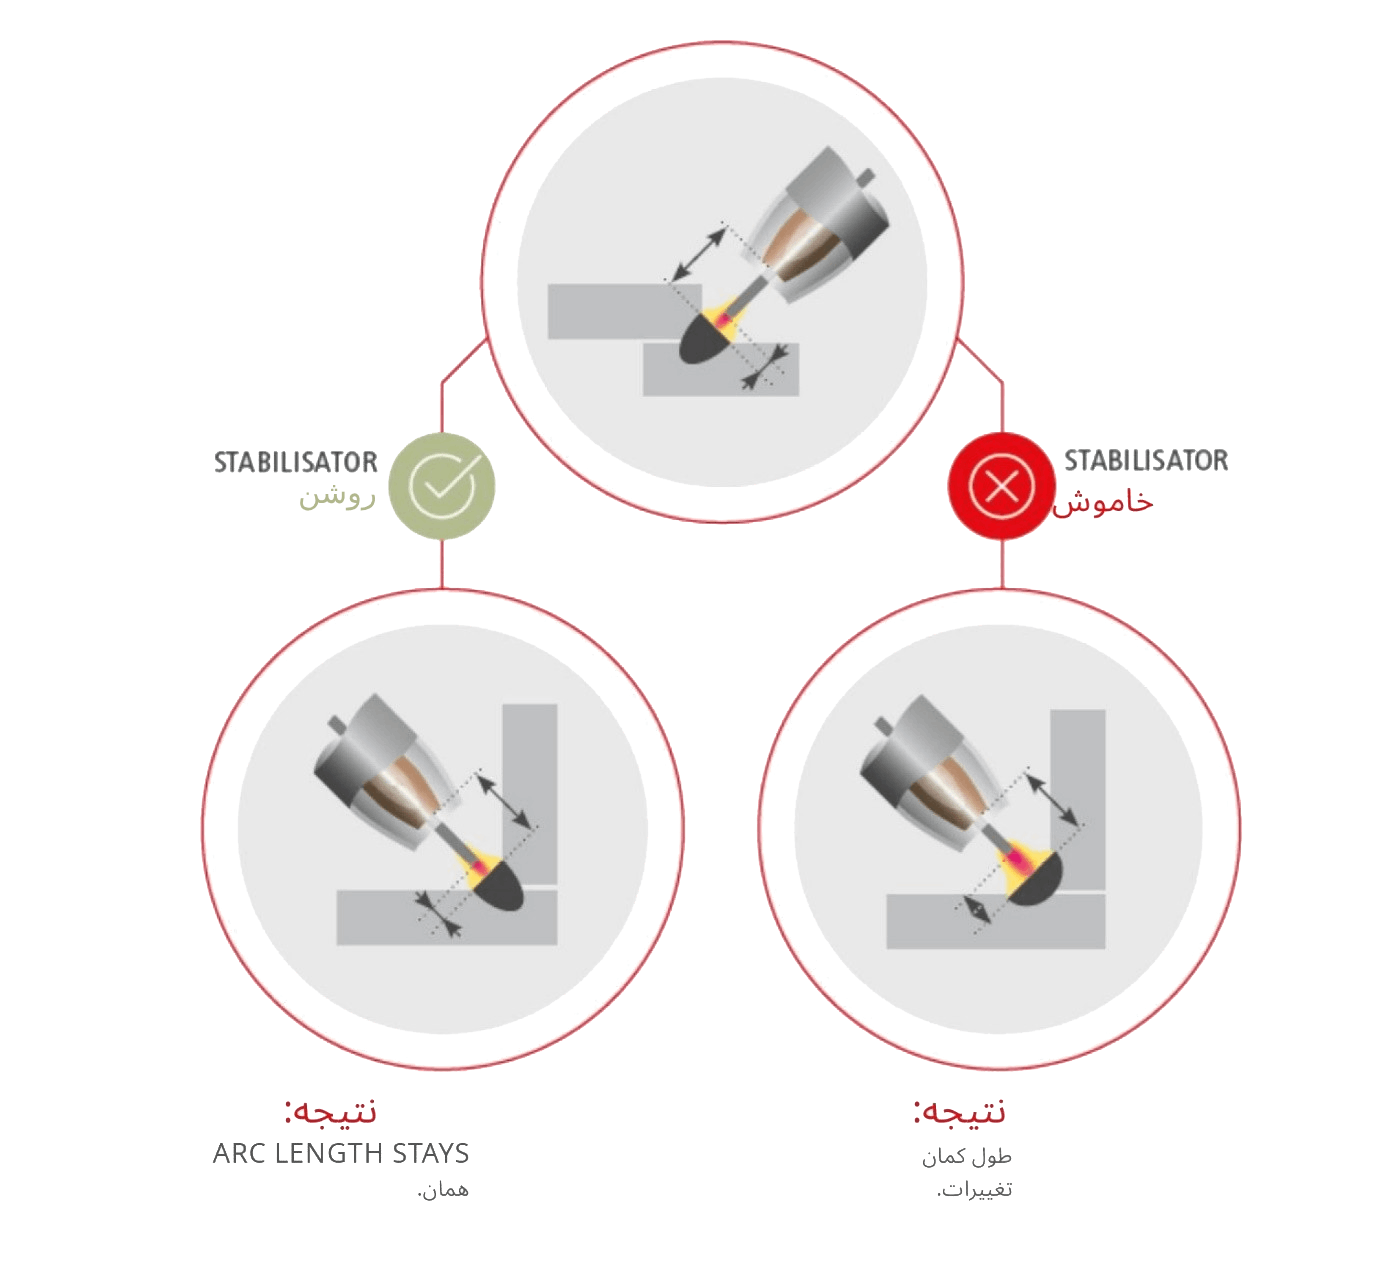
تفاوت نتیجه در استفاده و عدماستفاده از تثبیتکننده نفوذ
مزایای تثبیتکننده نفوذ و طول قوس
/ کیفیت فرآیند جوشکاری PMC را بهبود میبخشد.
/ هزینهها و زمانهای اضافی برای اصلاح کار را کاهش میدهد.
/ کمک ایدهآل در شرایطی که دید یا دسترسی محدود است، چراکه نوسانات فاصله سیم بهطور خودکار جبران میشود.
/ برای جوشکاری در موقعیتهای مختلف مناسب است.
/ استفاده از زاویههای بازتر که باعث صرفهجویی در مصرف مواد پرکننده خواهد شد.
این سیستم بهطور خودکار ناهماهنگیها را جبران کرده و بدون اینکه تحت تأثیر ولتاژ جوشکاری قرار بگیرد، طول قوس را ثابت نگه میدارد. در نتیجه، کیفیت درز جوش حتی زمانی که موقعیت مشعل تغییر کند یا تلرانسهای قطعه متفاوت باشد، ثابت میماند.
پشتیبانی کامل در وضعیتهای زیر:
/ تغییرات دینامیک در موقعیت مشعل
/ اتلاف حرارت غیریکنواخت
/ تغییرات در سرعت
/ تلرانسهای قطعه مانند تغییر ضخامت ورقها یا فاصلهها
مزایای استابلیزر طول قوس
/ تعیین پارامترها بهطور سریع انجام میشود.
/ قوس بهطور متمرکز باقی میماند.
/ سرعتهای بالاتر در جوشکاری امکانپذیر میشود.
/ نیازی به توقف جوشکاری یا تنظیم دستی طول قوس هنگام تغییر موقعیت مشعل نیست.
/ خطر ایجاد برشهای ناخواسته کاهش پیدا میکند.
|
حوزههای کاربرد
|
استاندارد
|
LSC
|
PULSE
|
PMC
|
CMT
|
|---|---|---|---|---|---|
|
ضخامت ورق تا 1 میلیمتر
|
● ● ●
|
● ● ● ●
|
● ●
|
● ● ●
|
● ● ● ● ●
|
|
ضخامت ورق بین 1 تا 3 میلیمتر
|
● ● ●
|
● ● ●
|
● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
|
ضخامت ورق بیشتر از 3 میلیمتر
|
● ● ●
|
● ● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
● ● ●
|
|
جوشکاری در موقعیت خاص
|
● ● ●
|
● ● ● ●
|
● ●
|
● ● ● ●
|
● ● ● ● ●
|
|
سرعت جوشکاری
|
● ● ●
|
● ● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
|
جوشکاری با گاز CO2 100%
|
● ● ●
|
● ● ● ●
|
-
|
-
|
● ● ● ● ●
|
|
جلوگیری از پاشش
|
● ●
|
● ● ● ●
|
● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
|
پاسهای اولیه دستی
|
● ● ● ●
|
● ● ● ● ●
|
● ●
|
● ● ●
|
● ● ● ●
|
|
پاسهای اولیه مکانیزه
|
● ● ●
|
● ● ● ●
|
● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
|
مواد
|
|
|
|
|
|
|---|---|---|---|---|---|
|
فولاد
|
● ● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
|
کروم-نیکل
|
● ● ●
|
● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
|
آلومینیوم
|
●
|
● ●
|
● ● ● ●
|
● ● ● ● ●
|
● ● ● ● ●
|
|
سایر مواد
|
● ●
|
● ● ●
|
● ● ●
|
● ● ● ●
|
● ● ● ● ●
|
"*"فیلدهای ضروری را نشان می دهد