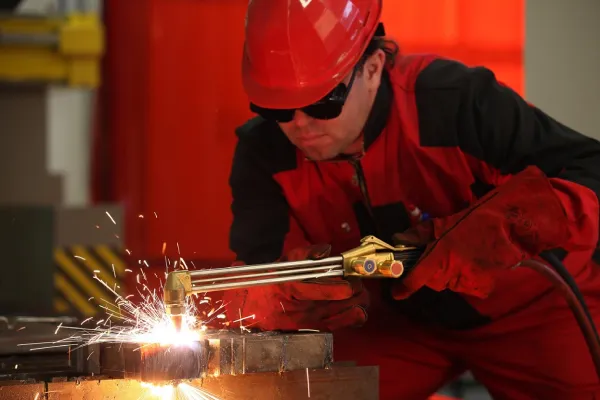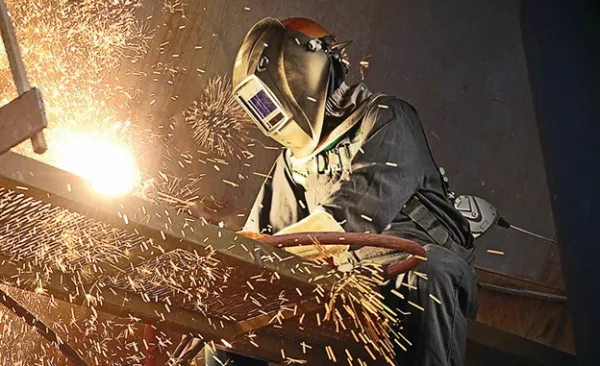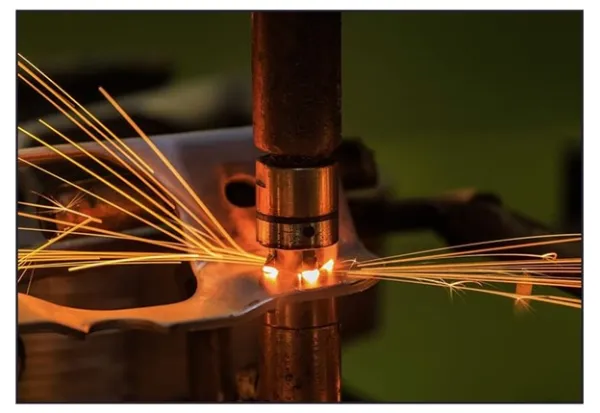
همه ما میدانیم که جوشکاری بینقص به دقت و مهارت خاصی نیاز دارد؛ اما حتی بهترین جوشکاران هم ممکن است با مشکلی به نام پاشش جوش دستوپنجه نرم کنند. این قطرات کوچک فلزی که بر روی قطعهکار، تجهیزات و محیط اطراف پراکنده میشوند، علاوهبر اینکه ظاهر کار را تحتتأثیر قرار میدهند، تمیزکاری آنها نیز به زمان و هزینه زیادی احتیاج دارد؛ خوشبختانه جلوگیری از پاشش جوش چندان پیچیده نیست و با رعایت چند نکته ساده میتوان از بروز این مشکل جلوگیری کرد؛ اگر این موضوع دغدغه شما هم هست، در ادامه این مقاله همراه ما باشید تا با هم 8 راهکار کاربردی را بررسی کنیم.
8 راه جلوگیری از پاشش جوش
پاشش جوش قطرات کوچکی از فلز هستند که با نیروی قوس الکتریکی از منطقه جوش جدا شده و روی درز جوش، قطعات مصرفی یا قطعهکار فرود میآیند. پاشش جوش علاوهبر نیاز به تمیزکاری مداوم، طولانی و هزینهبر، میتواند مشکلات زیر را هم ایجاد کند:
- کاهش کیفیت درز جوش
- توقف در فرآیند تولید
- محیطکاری کثیف و ناایمن
بنابر دلایلی که گفته شد، جلوگیری از پاشش جوش از اهمیت ویژهای برخوردار است؛ در ادامه راههای جلوگیری از پاشش جوش را با هم بررسی خواهیم کرد.
1- اطمینان از جریان ثابت برق
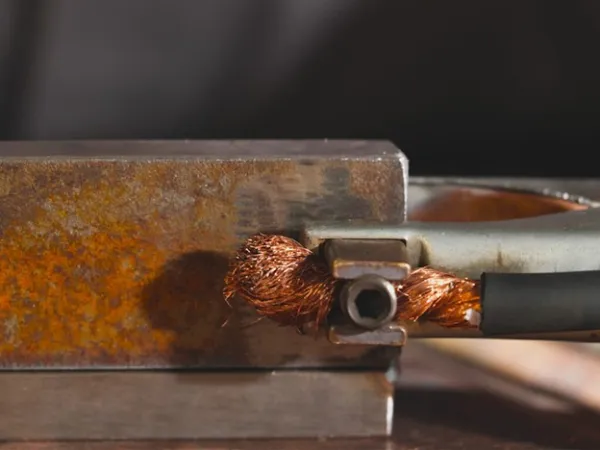
جریان ثابت برق، یکی از راههای جلوگیری از پاشش جوش است؛ بههمیندلیل باید کابل بازگشتی و مشعل جوشکاری بهشکل محکم و ایمنی به منبع تغذیه متصل باشند؛ البته این موضوع باید درباره اتصال به زمین هم صدق کند؛ دقت کنید که گیره ارث و نقطه اتصال باید کاملا عاری از پوشش و دارای رسانایی بالایی باشند تا جریان برق بتواند بهخوبی از آن عبور کند.
2- اطمینان از تغذیه یکنواخت سیم
برای داشتن یک جوشکاری باکیفیت و با کمترین میزان پاشش، قوس جوشکاری باید کاملا پایدار باشد. برای دسترسی به قوس پایدار، تغذیه یکنواخت سیم ضروریست. تغذیه یکنواخت سیم با رعایت نکات زیر به دست میآید.
- شلنگپک با کمترین میزان خمیدگی نصب شود. (خمیدگی موجود در شلنگپک میتواند مشکلاتی را در تغذیه سیم ایجاد کرده که در نهایت به پاشش جوش منجر خواهد شد.)
- تجهیزات داخلی مشعل جوشکاری مثل قطعه ورودی یا آستر داخلی با قطر و طول مناسب بهدرستی تنظیم شوند.
- فشار تماس غلتکهای تغذیه سیم با سیم مصرفی بهدرستی تنظیم شود.
Too little pressure can allow the wire to slip through, causing a wirefeeding problem that can very quickly develop into a spatter problem.
فشار ناکافی میتواند باعث لغزش سیم و مشکلات تغذیه شود که بهسرعت به مشکل پاشش منجر میشود.
منبع:
3- انتخاب گاز محافظ مناسب با مقدار صحیح
عدم وجود محافظت کافی از گاز میتواند به ناپایداری قوس منجر شده و در نتیجه پاشش جوش را افزایش دهد. برای درک بهتر این موضوع بهتر است به دو عامل زیر توجه کنید.
- جریان گاز
قطر سیم جوش × 10=نرخ جریان گاز (بر حسب لیتر در دقیقه)
- طول آزاد سیم
انتهای آزاد سیم باید به اندازهای کوتاه باشد که حفاظت گاز بهشکل موثرتری انجام شود.
جوشکاری با کمترین میزان پاشش همچنین به انتخاب گاز مناسب نیز وابسته است. بهعنوانمثال، جوشکاری در یک اتمسفر معمولی CO2 در توانهای بالاتر، پاشش بیشتری تولید میکند؛ به شما توصیه میکنیم بهجای استفاده از CO2 خالص، از گازهای ترکیبی استفاده کنید تا میزان پاشش جوش را به حداقل برسانید.
4- انتخاب قطعات مصرفی مناسب
در انتخاب قطعات مصرفی و جلوگیری از پاشش جوش، رعایت چند نکته زیر ضروریست:
- ابتدا باید مطمئن شوید که قطعات مصرفی مانند قرقره سیم، آستر داخلی و نوکهای تماسی با جنس و قطر سیم جوش همخوانی دارند.
- همچنین، میزان سایش این قطعات نقش قابلتوجهی در ایجاد یا کاهش پاشش جوش دارد. قطعاتی که بهشدت فرسوده هستند، میتوانند فرآیند جوشکاری را ناپایدار کرده و منجر به افزایش پاشش جوش شوند.
5- تنظیم صحیح پارامترهای جوشکاری
تنظیم صحیح پارامترهای جوشکاری یکی از راههای جلوگیری از پاشش جوش است؛ بهویژه هنگام تنظیم توان قوس میانی، باید دقت زیادی به خرج داد. بسته به نوع کار و شرایط موجود، ممکن است نیاز باشد توان جوشکاری را افزایش یا کاهش دهید تا بتوانید قوس جوش را به حالت مناسب برسانید.
6- تمیزکردن مواد
تمیزکردن دقیق و کامل مواد، یکی از عوامل کلیدی برای جلوگیری از پاشش جوش است؛ بنابراین بهتر است قبل از آغاز فرآیند جوشکاری، تمامی آلودگیها، زنگزدگیها، روغنها و لایههای اضافی مانند لایه روی را از سطح قطعهکار پاک کنید؛ این آلایندهها نهتنها باعث کاهش کیفیت جوش میشوند، بلکه میتوانند در بروز مشکلاتی مثل پاشش جوش، ناپایداری قوس و حتی خرابی تجهیزات نقش داشته باشند.
7- استفاده صحیح از مشعل
یکیدیگر از نکات مهم در جلوگیری از پاشش جوش، موقعیت و هدایت صحیح مشعل جوشکاریست؛ شما باید مشعل را در زاویه 15درجه نگه داشته شده و با سرعت یکنواختی در طول درز جوش حرکت کنید؛ همچنین stick out یا فاصله از قطعهکار باید ثابت نگه داشته شود؛ اگر این فاصله زیاد باشد، هم سپر گاز محافظ و هم نفوذ جوش آسیب میبینند و در نتیجه پاشش بیشتری ایجاد خواهد شد.
A pronounced ‘pushing’ welding technique is definitely not recommended, as this position causes a correspondingly high amount of spatter ejection.
استفاده از تکنیک جوشکاری بهصورت فشاری توصیه نمیشود، زیرا این موقعیت باعث افزایش پاشش جوش میشود.
منبع:
8- اجتناب از باد
یکی از نکات کاربردی جلوگیری از پاشش جوش، جلوگیری از تاثیر باد است؛ بنابراین بهتر است جوشکاری را در محیطی انجام دهید که جریان باد شدیدی وجود نداشته باشد؛ البته انجام جوشکاری در فضای بسته همیشه امکانپذیر نیست اما برای حل این مشکل یک راهکار عالی وجود دارد؛ شما میتوانید برای دور نگهداشتن هوا از منطقه جوش، نرخ جریان گاز محافظ را حدود 2 الی 3 لیتر در دقیقه افزایش دهید.
جمعبندی
برای کاهش پاشش جوش و دستیابی به درزهای جوش با کیفیت بالا، رعایت نکات مختلف مثل حفظ ثبات قوس، انتخاب گاز محافظ مناسب و استفاده از قطعات مصرفی مناسب ضروریست. با این حال، اگر همچنان با پاشش جوش زیاد روبهرو هستید، میتوانید فرآیند جوشکاری خود را به فرآیند نوآورانهای مثل قوس انتقال قطرهای کنترلشده با پاشش کم (LSC) تغییر دهید. این فرآیند با عملکرد قوس بسیار بالا، پاشش جوش را به حداقل رسانده و کیفیت جوش را بهبود میبخشد. جوشکاری با پاشش کم نهتنها زمان و هزینه را کاهش میدهد، بلکه محیط کاری ایمنتری را نیز برای شما فراهم خواهد کرد.
سوالات متداول
1- آیا میتوان فرآیند جوشکاری را برای کاهش پاشش تغییر داد؟
بله؛ تغییر یک فرآیند جوشکاری نوآورانه مثل قوس انتقال قطرهای کنترلشده با پاشش کم (LSC) که در Fronius TPS/i در دسترس است، میتواند بهطرز قابلتوجهی پاشش را کاهش داده و در عین حال عملکرد قوس بالا و تولید جوشهایی با کیفیت عالی را تضمین میکند.
2- سایش قطعات مصرفی چطور روی پافزایش پاشش جوش تاثیر میگذارد؟
قطعات مصرفی فرسوده مثل نوکهای تماسی، قرقرههای سیم یا آسترها میتوانند باعث ناپایداری در فرآیند جوشکاری شده و در نتیجه روی افزایش پاشش جوش تاثیر میگذارند.