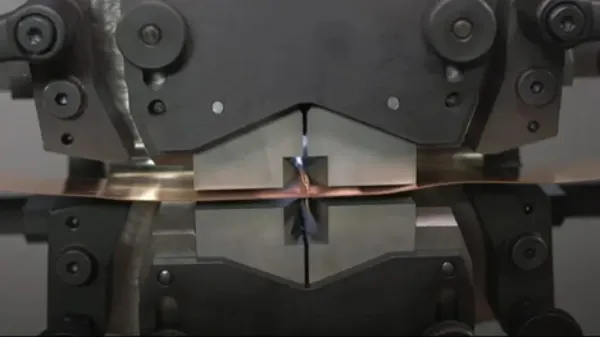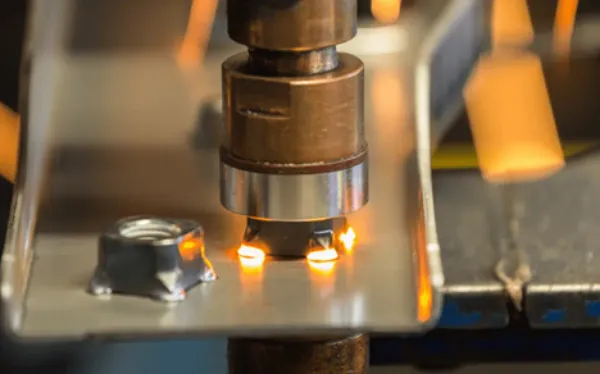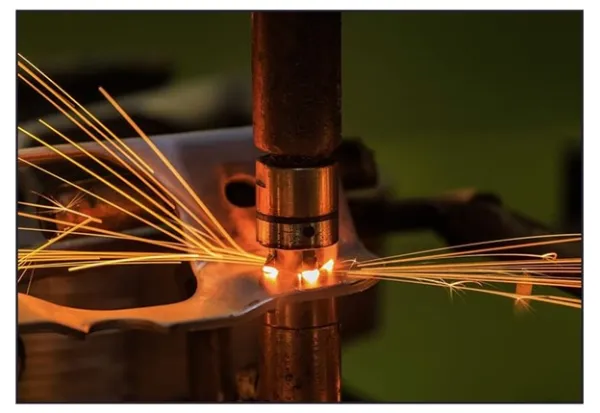
آیا تا به حال فکر کردهاید که چگونه ورقهای فلزی در خطوط تولید با سرعتی شگفتآور در کسری از ثانیه به هم میپیوندند و یک درز جوش یکپارچه و ضد نشت ایجاد میشود؟ این معجزه به واسطه فرآیند جوشکاری مقاومتی نواری انجام میشود. در عصری که سرعت، دقت، استحکام و بهرهوری، اولویت صنایع است، این روش نوین به عنوان یک فناوری برجسته و کارآمد شناخته شده است.
برخلاف بسیاری از روشهای جوشکاری که با تولید حرارت زیاد و نیاز به گاز محافظ یا مواد پرکننده همراهاند، جوشکاری مقاومتی نواری رویکردی متفاوت و بهینه را پیش گرفته است. این تکنیک با بهرهگیری از حرارت ناشی از مقاومت الکتریکی و اعمال فشار مکانیکی، پیوندی محکم و درزهای جوش پیوسته و بدون وقفه بین دو ورق فلزی ایجاد میکند که موجب استحکام فوقالعاده اتصال میشود.
اگر کنجکاو هستید بدانید چگونه این فرآیند دقیق و پرسرعت، ستون فقرات بسیاری از صنایع مدرن از تولید لولههای فلزی گرفته تا ساخت مخازن و لوازم خانگی، را تشکیل میدهد در ادامه این مقاله همراه ما باشید تا رازهای این فناوری پیشرفته را برایتان آشکار کنیم.
جوشکاری مقاومتی نواری چیست؟
جوشکاری مقاومتی نواری که با نامهای جوشکاری مقاومتی غلتکی یا جوشکاری درز غلتکی نیز شناخته میشود، فرآیندی است که در آن درز میان قطعات بهصورت کامل و غیرقابل نفوذ به یکدیگر جوش داده میشود. این روش در کوتاهترین زمان ممکن و با دقتی بالا، درزهایی یکپارچه و آببندیشده ایجاد میکند.
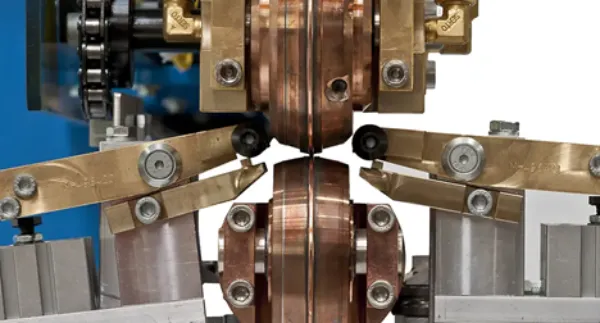
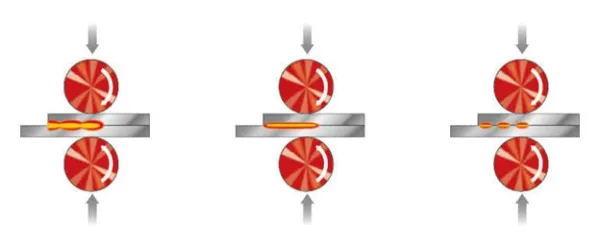
در پاسخ به سوال جوشکاری مقاومتی غلطکی چیست میتوان گفت در این فرایند بهجای استفاده از الکترودهای نقطهای استوانهای، از الکترودهای غلتکی بهره گرفته میشود. هنگامی که قطعهکار بین این چرخهای دوار حرکت میکند، نقاط جوش بهصورت متوالی و با فاصلهای بسیار کم روی یکدیگر قرار میگیرند. نتیجهی این فرایند، ایجاد یک درز جوش پیوسته، محکم و آببند خواهد بود.
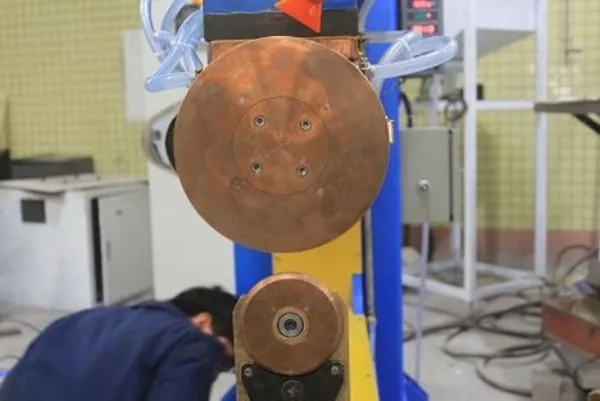
برای تولید گرمای مورد نیاز در این فرآیند، از جریان پالس AC یا ترجیحا جریان مستقیم با فرکانس متوسط (Medium Frequency DC) استفاده میشود. فرکانس پالس جریان الکتریکی نقش مهمی در تعیین فاصلهی بین نقاط جوش دارد؛ هر چه فرکانس بیشتر باشد، درز جوش یکنواختتر و ضدنشتتر خواهد بود.
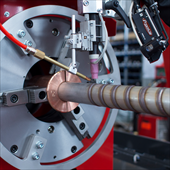
از غلتکهای جوش در این فرآیند هم بهعنوان الکترود و هم بهعنوان ابزار اعمال فشار استفاده میشود. بهمنظور کاهش سایش این غلتکها و افزایش کیفیت درز جوش، یک سیم مسی بین غلتکها و قطعهکار عبور داده میشود. این سیم، هم کیفیت جوش را بالا میبرد و هم از فرسایش سریع غلتکها جلوگیری میکند.
برای دستیابی به جوشهایی دقیق و باکیفیت، قطعهکار باید بهصورت مستقیم و بدون انحراف بین غلتکها حرکت کند. هرگونه انحراف یا لرزش ممکن است به کیفیت نهایی جوش آسیب وارد کند. بنابراین استفاده از غلتکهای باکیفیت و طراحی دقیق مسیر حرکت، از الزامات این فرآیند است.
معرفی شیوههای انجام جوشکاری مقاومتی غلطکی
جوشکاری مقاومتی نواری با روشهای مختلفی انجام میشود که بسته به نوع کاربرد و ویژگیهای قطعه، میتوان از شیوههای متفاوتی استفاده کرد. سه روش اصلی در این فرآیند عبارتاند از: درز پیوسته، درز پالسی و نقطهغلتکی. در ادامه به بررسی کامل هر یک از این روشها و معرفی مزایا و کاربردهای آنها میپردازیم.
1. جوشکاری درز پیوسته (Continuous Seam Welding)
در این روش، غلتکهای الکترود بهصورت مداوم روی قطعه حرکت میکنند و جریان الکتریکی بدون وقفه از میان آنها عبور داده میشود. نتیجه این ترکیب حرکت پیوسته و جریان مداوم، ایجاد جوشهای نقطهای همپوشان است که نیازی به توقف برای خنکسازی ندارند. این ویژگی باعث میشود فرآیند در زمان کوتاهتری انجام شود و یک درز جوش یکنواخت، پیوسته و کاملا آببندیشده به دست آید. این نوع جوشکاری برای کاربردهایی که به درزهای کاملا ضد هوا یا ضد مایع نیاز دارند، ایدهآل است.
ویژگیهای جوشکاری درز پیوسته
- جریان الکتریکی بهصورت مداوم و بدون وقفه اعمال میشود.
- نقاط جوش بهصورت پشت سر هم و با همپوشانی ایجاد شده و یک درز یکپارچه را شکل میدهند.
- مناسب برای تولید قطعاتی است که نیاز به آببندی کامل دارند، مانند مخازن سوخت، لولههای فلزی، یا تانکهای نگهداری مایعات.
مزایای جوشکاری درز پیوسته
- ایجاد جوشهای یکنواخت، ضدنشت و با کیفیت بالا
- افزایش سرعت تولید و کاهش زمان چرخه جوشکاری
- مناسب برای ورقهای فلزی نازک و حساس
محدودیتها
به دلیل تولید گرمای مداوم، این روش برای مواد ضخیم یا حساس به حرارت مناسب نیست، چرا که ممکن است باعث تغییر شکل یا آسیب به قطعه شود.
2. جوشکاری درز پالسی (Pulse Seam Welding)
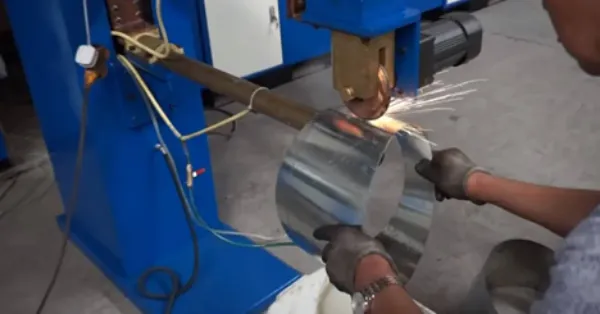
در این روش از جوشکاری مقاومتی نواری، جریان الکتریکی بهصورت پالسهای منظم و متناوب به قطعهکار وارد میشود. بین هر پالس، زمانی برای خنکسازی در نظر گرفته میشود تا از تجمع بیش از حد گرما جلوگیری شود. با اینکه بین پالسها وقفه ایجاد میشود اما جوشهای نقطهای بهگونهای طراحی شدهاند که همچنان بهطور پیوسته به هم متصل بمانند و درز جوش مداوم شکل گیرد. این شیوه برای قطعاتی که به گرمای بالا حساس هستند یا در مواردی که ظاهر نهایی جوش اهمیت دارد، بسیار ایدهآل است.
ویژگیها
- جریان الکتریکی بهصورت پالسهای کوتاه و منظم همراه با فواصل خنکسازی اعمال میشود.
- خنکسازی بین پالسها، مانع از انباشت گرمای بیش از حد میشود.
- درزهای جوش همچنان بهصورت متصل و یکپارچه باقی میمانند.
- مناسب برای ورقهایی از جنس آلیاژهای حساس به حرارت یا پروژههایی که ظاهر دقیق و تمیز جوش اهمیت دارد.
مزایای جوشکاری درز پالسی
- کنترل حرارتی بهتر: از تغییر شکل و آسیب به قطعه جلوگیری میشود.
- قابلیت جوشکاری انواع مختلف فلزات: بهویژه فلزاتی که به حرارت بالا حساساند.
- استفاده از تجهیزات مشترک: این روش را میتوان با همان ماشینهایی که درز پیوسته را انجام میدهند، اجرا کرد.
محدودیتها
بهدلیل وجود فواصل خنکسازی، ممکن است سرعت جوشکاری نسبت به روش درز پیوسته کمی کمتر باشد.
3. جوشکاری نقطهغلتکی (Roll Spot Welding)
در فرآیند جوشکاری نقطهغلتکی، مجموعهای از جوشهای نقطهای با فاصله از یکدیگر روی قطعه کار ایجاد میشوند. برخلاف روشهای درز پیوسته و پالسی که هدفشان ایجاد یک درز جوش کاملا متصل و آببندیشده است، در این روش، جوشها بهصورت جداگانه و متناوب اعمال میشوند. نکته قابل توجه این است که الکترودهای غلتکی در طول عملیات باز نمیشوند و همچنان در تماس با قطعه باقی میمانند، اما بین جوشها زمانهایی برای خنکسازی در نظر گرفته میشود.
این روش برای کاربردهایی مناسب است که درزهای کاملا مهر و مومشده ضروری نیستند، مانند جوشکاری قطعاتی با برجستگیهای مشخص، مثلا کفشکهای ترمز خودرو.
ویژگیها
- جوشها بهصورت نقطهای و با فاصله از یکدیگر ایجاد میشوند، بدون اتصال پیوسته.
- جریان الکتریکی بهصورت پالسی اعمال میشود، با زمانهای خنکسازی بین هر پالس.
- درز ضدهوا یا ضدمایع ایجاد نمیشود، زیرا جوشها مجزا هستند.
مزایا
- مناسب برای ورقهای ضخیمتر یا قطعاتی که نیازی به آببندی ندارند.
- کاهش دمای ورودی به قطعه، که از آسیب به مواد حساس به گرما جلوگیری میکند.
- قابلیت انعطاف بالا برای جوشکاری قطعات با اشکال خاص یا هندسه پیچیده.
محدودیتها
- امکان ایجاد درزهای کاملا آببندیشده یا گازبندیشده وجود ندارد.
- برای پروژههایی که به جوشهای پیوسته نیاز دارند، مناسب نیست.
مقایسه روشهای جوشکاری مقاومتی نواری
در جدول زیر، روشهای مختلف جوشکاری مقاومتی نواری بهصورت خلاصه با یکدیگر مقایسه شدهاند تا درک بهتری از تفاوتها و کاربردهای هر روش به دست آورید.
| ویژگی | درز پیوسته | درز پالسی | نقطهغلتکی |
| نوع جریان | پیوسته، بدون وقفه | پالسی با زمان خنکسازی کوتاه | پالسی با زمان خنکسازی طولانیتر |
| نوع جوش | درز همپوشان و متصل | درز همپوشان و متصل | جوشهای نقطهای جداگانه |
| مهر و موم | ضد هوا/ضد مایع | ضد هوا/ضد مایع | غیرمهر و موم |
| کاربردها | مخازن بنزین، لولههای ضد نشت | مواد حساس به گرما، جوشهای زیبا | کفشک ترمز، قطعات غیرضدنشت |
| کنترل گرما | کم (گرمای مداوم) | متوسط (خنکسازی کوتاه) | زیاد (خنکسازی طولانی) |
| سرعت فرآیند | سریع | متوسط | کندتر |
چه روشی از جوشکاری مقاومتی نواری برای صنعت شما ایدهآلتر است؟
برای پاسخ به این سوال، ابتدا باید نیازهای خاص صنعت خود را بهخوبی بشناسید و هنگام انتخاب روش جوشکاری، عوامل زیر را مدنظر قرار دهید.
· جنس ورق
اگر با مواد حساس به حرارت مانند برخی آلیاژهای خاص سروکار دارید، روشهای درز پالسی یا نقطهغلتکی گزینههای بهتری هستند که کنترل دقیقتری روی گرما دارند.
· ضخامت ورق
برای ورقهای نازک، درز پیوسته و پالسی عملکرد عالی دارند اما وقتی ضخامت ورق بیشتر میشود، نقطهغلتکی انتخاب بهتری خواهد بود.
· نیاز به مهر و موم
اگر میخواهید درزهایی کاملا ضدهوا یا مایع ایجاد کنید، درز پیوسته یا پالسی بهترین گزینهها هستند.
· ظاهر جوش
برای جوشهایی با سطح صافتر و زیباتر، درز پالسی معمولا اولویت دارد.
· نوع دستگاه
برخی از دستگاههای جوشکاری مقاومتی قابلیت اجرای هر سه روش را دارند؛ اما تنظیم دقیق فرکانس جریان و سرعت غلتکها تعیین میکند که کدام روش نهایی بهکار گرفته شود.
درک همه این نکات و بررسی دقیق نیازهای صنعت برای انتخاب روش مناسب جوشکاری مقاومتی نواری، ممکن است کار سادهای نباشد. این فرآیند نیازمند تخصص و تجربه در حوزه جوشکاری است، چرا که حتی انتخاب دستگاه و تجهیزات مناسب باید کاملا منطبق بر نیازهای صنعتی و شرایط فنی انجام شود.
برای گرفتن بهترین نتیجه و جلوگیری از اشتباهات پرهزینه، توصیه میکنیم حتما از مشاوره کارشناسان متخصص در زمینه جوشکاری کمک بگیرید.
اگر بهدنبال راهنمایی تخصصی برای انتخاب روش مناسب جوشکاری مقاومتی نواری و تجهیزات مرتبط هستید، همین حالا با ما تماس بگیرید. کارشناسان فرونیوس با تجربه و بهصورت رایگان آماده پاسخگویی به سوالات شما و ارائه مشاوره تخصصی هستند.
بررسی مزایای جوشکاری مقاومتی نواری یا غلطکی
برای درک بهتر جوشکاری مقاومتی نواری، در ادامه به معرفی مزایا و ویژگیهای برجسته این روش پیشرفته میپردازیم.
1- ایجاد جوشهای تمیز بدون گاز یا بخارات مضر
جوشکاری مقاومتی غلتکی با استفاده از مقاومت الکتریکی برای تولید حرارت، نیازی به استفاده از گاز محافظ یا مواد پرکننده ندارد. این ویژگی باعث میشود که در حین جوشکاری، بخارات یا گازهای مضر تولید نشود و محیط کار پاکتر و ایمنتر باشد. همچنین این روش نیاز به سیستمهای تهویه پیچیده را کاهش میدهد.
2- عدم نیاز به مواد پرکننده
برخلاف روشهای مرسوم مانند جوشکاری قوسی یا MIG، در جوشکاری غلتکی اتصال بهصورت مستقیم از ذوب مواد پایه ایجاد میشود و استفاده از مواد پرکننده کاملا حذف میگردد. این موضوع علاوه بر کاهش هزینههای مواد مصرفی، فرآیند جوشکاری را نیز سادهتر و سریعتر میکند.
3- ایجاد درزهای کاملا مهر و مومشده
یکی از مهمترین مزایای این روش، توانایی ایجاد درزهایی است که کاملا ضد نفوذ هوا و مایع هستند. این ویژگی برای تولید محصولاتی که نیازمند عایقبندی کامل و جلوگیری از نشت هستند، مانند مخازن سوخت، مخازن آب و محصولات بستهبندی، حیاتی است.
4- اتصالاتی مقاومتر از خود مواد پایه
وقتی فرایند جوشکاری بهدرستی اجرا شود، استحکام اتصال ایجاد شده حتی از مواد پایه نیز بیشتر خواهد بود. این باعث میشود قطعات جوششده در برابر فشار، کشش و شرایط محیطی سخت، مقاومت و دوام بالایی داشته باشند.
5- امکان خودکارسازی کامل فرآیند
جوشکاری غلتکی قابلیت بالایی برای اتوماسیون دارد که این موضوع باعث افزایش تکرارپذیری، کاهش خطاهای انسانی و افزایش بهرهوری در خطوط تولید انبوه میشود. خودکارسازی، کیفیت یکنواخت و سرعت تولید بالا را تضمین میکند.
6- افزایش بهرهوری با جوشکاری موازی و تک درز
ماشینآلات پیشرفته جوشکاری غلتکی قادرند بهصورت همزمان چندین درز را به صورت موازی یا تک انجام دهند. این قابلیت، سرعت تولید را در صنایع با حجم بالای تولید قطعات ورقهای، مثل خودروسازی یا ساخت لولهها، به شکل چشمگیری افزایش میدهد.
7- تنظیم دقیقتر ناحیه همپوشانی جوش
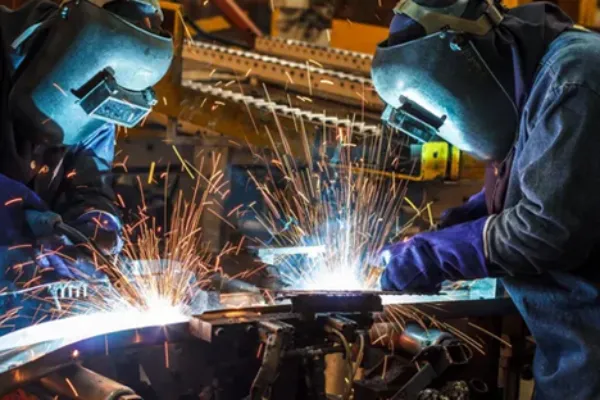
در مقایسه با جوشکاری نقطهای، جوشکاری غلتکی امکان کنترل و تنظیم دقیقتر ناحیه همپوشانی جوش را فراهم میکند که منجر به تولید اتصالاتی با کیفیت بالا و ظاهری صاف و یکنواخت میشود. این ویژگی برای محصولاتی که ظاهر جوش اهمیت دارد، بسیار مفید است.
8- سرعت چرخه بالاتر نسبت به جوشکاری نقطهای
به دلیل حرکت پیوسته یا پالسی غلتکها، این روش نسبت به جوشکاری نقطهای سرعت چرخه بالاتری دارد. این ویژگی بهخصوص در تولید انبوه، مانند ساخت مخازن یا لولهها، موجب افزایش بهرهوری و کاهش هزینههای تولید میشود.
9- کارایی بالا در ساخت قطعات ورقهای فلزی
این روش بهطور ویژه برای ورقهای فلزی کاربرد دارد و قادر است اتصالاتی با دوام و مقاوم ایجاد کند که حتی از خود ورقها قویتر هستند. همین امر باعث شده است که جوشکاری مقاومتی نواری، گزینهای ایدهآل برای صنایع خودرو، هوافضا و لوازم خانگی باشد.
10- انعطافپذیری در جوشکاری مواد مختلف
جوشکاری مقاومتی غلتکی قابلیت کار با انواع فلزات از جمله فولاد ضدزنگ، نیکل و آلیاژهای سبک مانند منیزیم را دارد. این انعطافپذیری باعث میشود تا این تکنولوژی در صنایع متعددی با نیازهای متنوع، قابل استفاده و بسیار کاربردی باشد.
معایب جوشکاری مقاومتی نواری یا غلطکی چیست؟
با وجود مزایای فراوانی که این شیوه دارد، جوشکاری مقاومتی غلتکی دارای محدودیتهایی است که میتواند برای انتخاب این روش برای کاربردهای خاص تأثیرگذار باشد. در ادامه به بررسی کامل این معایب میپردازیم.
1. عدم توانایی در جوشکاری خطوط منحنی و پیچیده
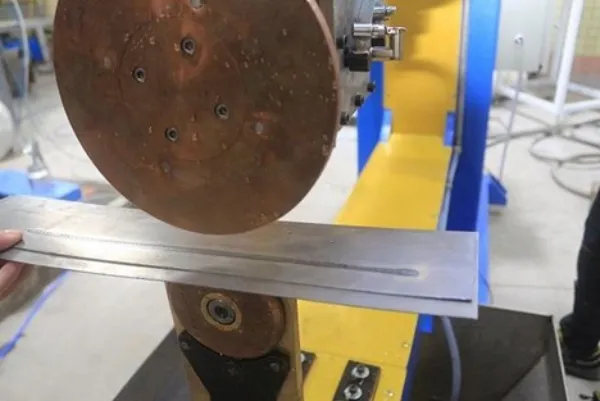
به دلیل استفاده از غلتکهای الکترود، این روش عمدتا برای ایجاد جوشهای خطی و مستقیم مناسب است. غلتکها قادر به اجرای جوشهای منحنی پیچیده یا مسیرهای غیرخطی بهخوبی نیستند. بنابراین، این فرایند برای قطعاتی با طراحیهای پیچیده یا اشکال نامنظم مانند قطعات دارای انحناهای زیاد، مناسب نمیباشد.
2. محدودیت در جوشکاری گوشههای داخلی و نقاط غیرقابل دسترس
الکترودهای غلتکی نیازمند فضای کافی برای حرکت و تماس با سطح قطعه کار هستند. به همین دلیل، جوشکاری در گوشههای داخلی، مناطقی که دسترسی به آنها محدود است یا قسمتهایی که ساختار قطعه مانع از حرکت آزاد غلتکها میشود، امکانپذیر نیست.
3. نامناسب بودن برای ورقهای ضخیمتر از 3 میلیمتر
این روش بهطور خاص برای ورقهای فلزی نازک طراحی شده است و در اتصال ورقهایی با ضخامت بیش از 3 میلیمتر عملکرد مطلوبی ندارد.
4. نیاز به اپراتورهای ماهر برای حفظ کیفیت جوش
سرعت بالای غلتکها و حساسیت تنظیم پارامترهایی مانند فشار، جریان و فرکانس، نیازمند اپراتورهای باتجربه و ماهر است تا کیفیت جوش بهدرستی حفظ شود. نبود مهارت کافی میتواند منجر به جوشهای ناکارآمد یا معیوب شود و هزینههای آموزش نیروی انسانی را افزایش دهد.
5. هزینه بالای تجهیزات جوشکاری
ماشینآلات جوشکاری مقاومتی غلتکی بهخصوص مدلهای پیشرفته و خودکار، هزینههای خرید، نگهداری و تعمیرات بالایی دارند که میتواند بار مالی قابل توجهی برای کارگاه یا کارخانه ایجاد کند.
6. نیاز به سیستم خنکسازی پیچیده
فرآیند جوشکاری غلتکی بهخصوص در روش درز پیوسته، گرمای زیادی تولید میکند که برای جلوگیری از آسیب به الکترودها، تجهیزات کنترلی و ترانسفورماتورها، استفاده از سیستمهای خنکسازی آبی الزامی است. این مسئله باعث افزایش هزینههای عملیاتی و پیچیدگی سیستمها میشود. همچنین هرگونه نقص در سیستم خنکسازی میتواند به تجهیزات آسیب رسانده و کیفیت جوش را کاهش دهد.
معرفی کاربرد جوشکاری مقاومتی نواری یا غلطکی
این روش در صنایع گوناگون کاربرد فراوانی دارد و بهطور کلی، کاربرد جوشکاری مقاومتی نواری یا غلطکی را میتوان در دو دسته اصلی تقسیمبندی کرد.
1- کاربردهای ضدنفوذ
این روش در ساخت مخازن سوخت، مخازن آب، بشکهها و قطعات هواپیما که نیاز به درزهای کاملا ضدهوا و ضدمایع دارند، بسیار مناسب است. به دلیل ایجاد جوشهای تمیز و کاملا مهر و مومشده، این فرایند در این حوزهها از جایگاه ویژهای برخوردار است.
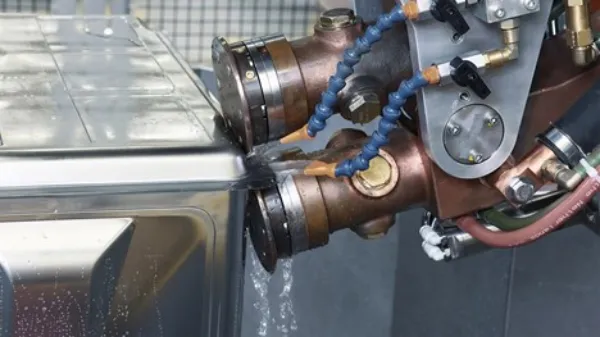
One primary swam welding application lies in the assembly of fuel tanks since it is adept at welding liquid-tight parts. The seam welders are also used to weld vessel parts that need to be completely watertight or airtight.
یکی از کاربردهای اصلی جوشکاری درز پیوسته(جوشکاری مقاومتی نواری) در مونتاژ مخازن سوخت است، چرا که این روش برای جوشکاری قطعاتی که باید کاملا مایعبند باشند، بسیار مناسب است. همچنین، جوشکاری درز پیوسته برای اتصال قطعات مخازنی که نیاز به آببندی یا هوابندی کامل دارند، بهکار میرود.
منبع:
2- کاربردهای غیرضدنفوذ
برای جوشکاری لولههای سازهای، قطعات اگزوز و بخشهایی از یخچال که در آنها استحکام و دوام جوش اهمیت بالایی دارد، از این شیوه استفاده میشود.
بهطور کلی جوشکاری مقاومتی غلطکی در صنایعی که تولید انبوه، کیفیت بالا و جوشهای تمیز اهمیت دارند مانند خودروسازی، هوافضا و لوازم خانگی بسیار مورد توجه قرار گرفته است. علاوه بر این، انعطافپذیری در کار با انواع مواد و امکان خودکارسازی کامل فرآیند، کاربرد آن را در خطوط تولید مدرن به طور چشمگیری گسترش داده است.
کلام آخر
در این مقاله تلاش کردیم به زبانی ساده توضیح دهیم که جوشکاری مقاومتی نواری چگونه نقش کلیدی و محوری در صنایع تولیدی امروز ایفا میکند. در این روش، با بهرهگیری از حرارت حاصل از مقاومت الکتریکی و فشار مکانیکی، میتوان پیوندهایی قوی و کاملا آببند را با سرعت بالا ایجاد کرد. برخلاف روشهای سنتی که معمولا کندتر بوده و نیاز به مواد افزودنی دارند، جوشکاری مقاومتی نواری به دلیل توانایی ایجاد درزهای یکپارچه و با کیفیت بالا، به راهکاری بهرهور، اقتصادی و مطمئن تبدیل شده است.
این فناوری کاربردهای وسیعی دارد؛ از ساخت لولهها و مخازن تحتفشار گرفته تا تولید لوازم خانگی و قطعات خودرو. در نهایت، جوشکاری مقاومتی نواری تنها یک روش اتصال فلزات نیست بلکه نمادی از نوآوری و کارآمدی در مهندسی مواد و فرآیندهای تولید به شمار میرود.
این تکنولوژی با فراهم کردن امکان تولید انبوه قطعات با کیفیت و دوام بالا، به پیشرفت مستمر صنایع کمک کرده و مسیر را برای ساخت محصولات پیچیدهتر و با عملکرد بهتر هموار میسازد. انتظار میرود در آینده نزدیک، این روش جوشکاری همچنان بهعنوان یکی از ستونهای اصلی و قدرتمند خطوط تولید در سطح جهان باقی بماند.