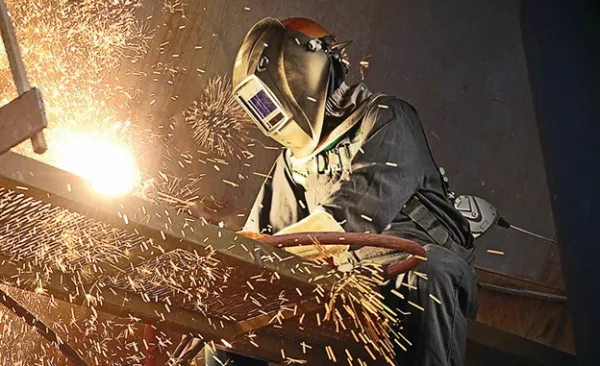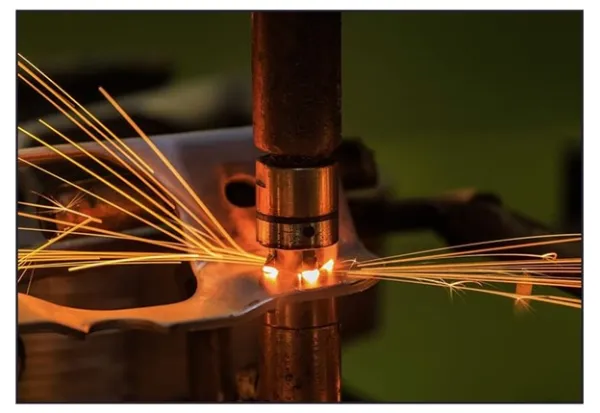
تصور کنید دو قطعه فلزی جدا از هم، تنها با نیروی شعلهای آتشین بهقدری بههم جوش میخورند که انگار از ابتدا یکپارچه بودهاند! این جادوی جوشکاری گازی است؛ یکی از قدیمیترین اما همچنان پرکاربردترین روشهای اتصال فلزات در جهان صنعت. برخلاف تصور بسیاری از افراد، این روش فقط یک شعله ساده نیست، بلکه ترکیبی از علم، دقت و مهارت است که میتواند فلزات آهنی و غیرآهنی را در هر شرایطی؛ حتی بدون برق، به هم متصل کند. برای آشنایی کامل با این نوع جوشکاری با ما همراه باشید.
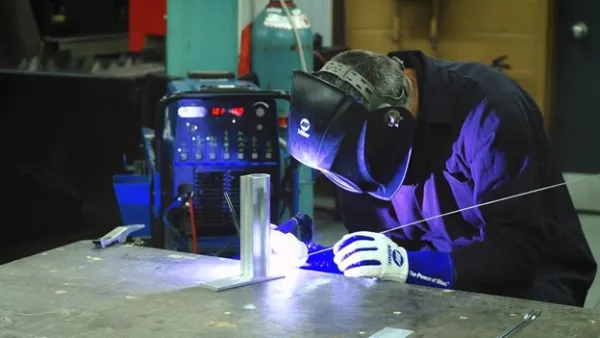
جوشکاری گازی چیست؟
برای ذوب و پیوند فلزات و مواد مختلف، فرایندهای جوشکاری متعددی وجود دارد. نوع پروژهای که در حال انجام است و نوع موادی که باید به هم جوش داده شوند، کمک میکند تا مشخص شود کدام فرایند باید استفاده شود.
جوشکاری گازی یکی از قدیمیترین روشهای جوشکاری حرارتی است و در بسیاری از صنایع استفاده میشود. جوشکاری گازی فلزات را با گرمکردن مواد بهگونهای که ذوب شده و به هم پیوند بخورند، به هم متصل میکند. انواع مختلفی از تکنیکهای جوشکاری گازی وجود دارد، از جمله جوشکاری اکسیاستیلن.
جوشکاری گازی چه فرایندی دارد؟
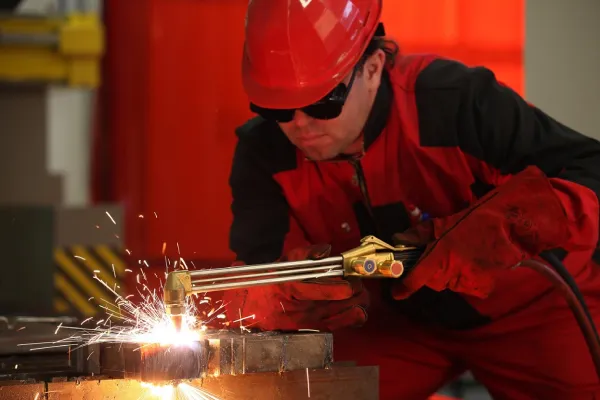
جوشکاری اکسی استیلن که به آن جوشکاری اکسیسوختی نیز گفته میشود، قطعات فلزی را با استفاده از شعلهای که از سوختن ترکیب اکسیژن و یک گاز سوختی، معمولاً استیلن، تولید میشود، به هم میپیوندد. در اینجا نگاهی دقیقتر و کاملتر به فرایند جوشکاری با گاز میاندازیم:
· آمادهسازی گازها
اکسیژن و گاز سوختی؛ مانند استیلن، پروپان یا گاز MAPP در سیلندرهای تحتفشار ذخیره میشوند.
· تنظیم جریان گاز
شیرهای موجود در مشعل جریان هر گاز را کنترل میکنند و به جوشکار این امکان را میدهند که ویژگیهای شعله را تنظیم کند.
· ایجاد شعله
گازها در مشعل جوشکاری مخلوط شده و شعلهای داغ تولید میکنند. دمای شعله میتواند تا ۳۱۰۰ درجه سانتیگراد برسد.
· تنظیم شعله
نسبت اکسیژن به گاز سوختی میتواند تنظیم شود تا انواع مختلفی از شعلهها مانند شعله خنثی، شعله اکسیدکننده و شعله کربوره ایجاد شود.
· ذوب فلز
شعله به سمت اتصال جوش داده شده هدایت میشود تا لبههای فلز را گرم کرده و ذوب کند.
· افزودن فلز پرکننده
افزودن این میله اختیاری است در فرایند جوشکاری. یک میله پرکننده که از همان فلز قطعهکار ساخته شده است، به داخل حوضچه مذاب وارد میشود تا مواد اضافی را اضافه کرده و جوش قویتری ایجاد کند.
Base material is melted with a filler rod, using a flame from the combination of oxygen and fuel that goes through the welding torch. Fuel and oxygen are stored in pressurized steel cylinders, and gas flows through flexible hoses that the welder controls.
ماده پایه با استفاده از یک میله پرکننده ذوب میشود، در حالی که شعلهای از ترکیب اکسیژن و سوخت که از طریق مشعل جوشکاری عبور میکند، این کار را انجام میدهد. سوخت و اکسیژن در سیلندرهای فولادی تحت فشار ذخیره میشوند و گاز از طریق شلنگهای انعطافپذیری که جوشکار آنها را کنترل میکند، منتقل میشود.
منبع: http://www.uti.edu
· خنکسازی جوش
پس از اتمام جوشکاری، اجازه داده میشود تا جوش بهآرامی سرد شود تا از بروز تنش و ترکخوردگی جلوگیری شود.
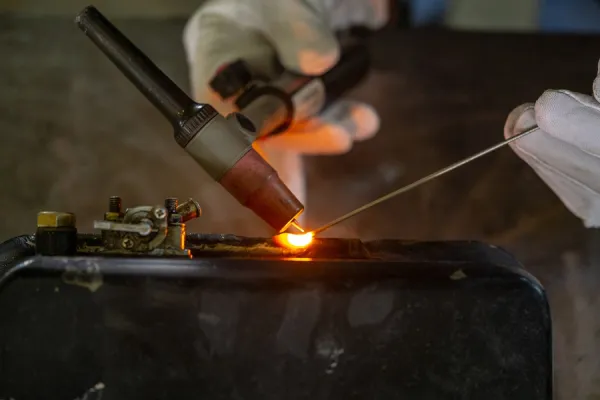
انواع جوشکاری قوس که با گاز انجام میشود
چند نوع جوشکاری قوس وجود دارد که با استفاده از گاز قابلانجام است. این دو نوع جوشکاری قوس عبارتاند از:
· جوشکاری قوس فلز گاز (GMAW)
این نوع جوش به نام جوشکاری فلز بیاثر گاز (MIG) هم شناخته میشود. جوشکاری قوس فلز با گاز زمانی کار میکند که قوس الکتریکی بین قطعهکار و الکترود سیمی ایجاد شود. این روش از تجهیزات ولتاژ ثابت برای تولید حرارت از قوس الکتریکی جریان مستقیم استفاده میکند. جریان از طریق الکترود ارسال شده به تفنگ جوشکاری منتقل میشود که همراه با گاز محافظ بیاثر از آلودگی جلوگیری میکند.
· جوشکاری قوس تنگستن گاز (GTAW)
قوس تنگستن با گاز که به نام جوشکاری تنگستن بیاثر گاز (TIG) نیز شناخته میشود، از تجهیزات جریان ثابت برای تولید حرارت استفاده میکند. فرایند GTAW از الکترود تنگستن با نقطه ذوب بالا استفاده میکند که جریان را به قوس جوش منتقل کرده و فلز را در این فرایند ذوب میکند. این روش نیز همراه با گاز محافظ بیاثر است که از آلودهشدن آن جلوگیری میکند.
تجهیزات جوشکاری گازی چیست؟
تجهیزات پایه در جوشکاری گازی یا جوشکاری اکسی استیلن شامل موارد زیر است:
· سیلندرها
سیلندرهای تحتفشار فولادی برای نگهداری گاز اکسیژن و گاز سوختی؛ مانند استیلن استفاده میشوند.
· رگولاتورها (تنظیمکنندههای فشار)
رگولاتور برای کنترل جریان گاز استفاده میشود. این دستگاه فشار بالای داخل سیلندر را گرفته و آن را به فشاری قابلاستفاده و ایمن کاهش میدهد.
· شلنگها
شلنگهای غیرقابلنفوذ برای انتقال اکسیژن و گاز سوختی به مشعل باید استفاده شوند. یک یادآوری برای جلوگیری از اشتباه در نصب یا استفاده، معمولاً شلنگ اکسیژن به رنگ سبز و شلنگ گاز سوختی به رنگ قرمز است.
· اتصالات شلنگ
شلنگهای دوقلو (Siamese hoses) بهصورت یکتکه ساخته میشوند و از دو شلنگ قالبگیری شده به هم تشکیل شدهاند. در مواردی هم شلنگها را با نوار به هم متصل میکنند. معمولاً اتصالات شلنگ اکسیژن بهصورت پیچومهرهای راستگرد و اتصالات شلنگ گاز سوختی بهصورت پیچومهرهای چپگرد هستند.
اتصالات شلنگ پس از سفتشدن نباید نشتی داشته باشند. صافیهای شعله گیر (Flash Arrestors) که روی رگولاتور یا مشعل نصب میشوند، باید در مسیر شلنگهای اکسیژن و گاز سوختی به کار روند.
· شیرهای ایمنی
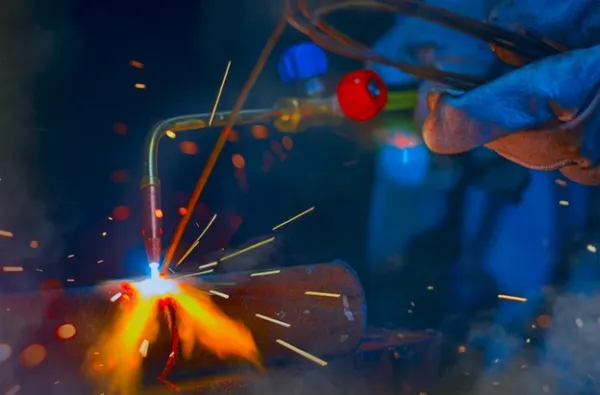
این شیرهای ایمنی فقط در یکجهت به جریان گاز اجازه حرکت میدهند و از بازگشت گاز به داخل خط یا سیلندر اشتباه جلوگیری میکنند. همچنین احتمال پسزدن شعله (Flashback) را کاهش میدهند.
· مشعلها (Torches)
مشعلها بسته به کاربرد، طراحیهای مختلفی دارند، اما همگی برای ایجاد و کنترل دقیق شعله طراحی شدهاند.
Tip: Because there’s not an industrial standard system for identifying tip sizes, welders need to master various tip sizes. Tip sizes are comparable to numbered drill sizes. There are some torch sets where each tip has its own mixing chamber.
نکته: از آنجا که استاندارد صنعتی یکنواختی برای شناسایی سایز نازلها وجود ندارد، جوشکار باید توانایی کار با اندازههای مختلف نازل را داشته باشد. سایز نازلها معمولاً با شمارهگذاری شبیه به متهها مشخص میشود. در برخی از مجموعههای مشعل، هر نازل دارای محفظهی مخلوط کردن مخصوص به خود است.
منبع: http://www.uti.edu
مزایای جوشکاری گازی چیست؟
مزایای جوشکاری اکسی استیلن متعدد است؛ از جمله این مزایا میتوان به قابلحمل بودن، سادگی، و توانایی آن در اتصال فلزات آهنی و غیرآهنی اشاره کرد. این روش به برق نیاز ندارد، بنابراین برای کارهای میدانی و فضاهای محدود مناسب است. در ادامه، توضیح دقیقتری از مزایای جوشکاری گازی ارائه میدهیم:
1. عدم نیاز به برق
در جوشکاری گازی، از سوختهایی مانند استیلن همراه با اکسیژن استفاده میشود تا شعلهای برای ذوب و اتصال فلزات ایجاد شود. ازآنجاییکه این روش به برق وابسته نیست، برای مکانهایی که دسترسی به برق ندارند یا حملونقل آسان اهمیت دارد، گزینة مطلوبی است.
2. قابلحمل بودن
یکی از مزایای جوشکاری گازی این است که معمولاً تجهیزات جوشکاری اکسی استیلن سبک هستند و بهراحتی جابهجا میشوند؛ به همین دلیل برای پروژههایی که نیاز به جوشکاری در محل دارند، ایدهآل هستند.
3. چندمنظوره بودن
جوشکاری اکسی استیلن قابلیت اتصال طیف گستردهای از فلزات آهنی و غیرآهنی، مانند چدن، آلومینیوم و فولاد زنگنزن را دارد. این نوع جوشکاری بهویژه برای اتصال قطعات نازک مناسب است و میتوان از آن برای تعمیرات، لحیمکاری سخت و لحیمکاری نرم نیز استفاده کرد.
4. سادگی و سهولت یادگیری
فرایند جوشکاری با گاز نسبتاً ساده و قابلفهم است و یادگیری آن در مقایسه با برخی روشهای دیگر جوشکاری، برای افرادی که بهتازگی میخواهند این مهارت را یاد بگیرند راحتتر است.
5. مقرونبهصرفه بودن
معمولاً تجهیزات مورد نیاز برای جوشکاری با گاز ارزانتر از تجهیزات جوشکاری قوسی هستند. همچنین، هزینة گازهای سوختی ممکن است نسبت به هزینة برق کمتر باشد، بهویژه در پروژههای کوچک.
6. مناسب برای کاربردهای خاص
جوشکاری با گاز اغلب برای جوشکاری لولهها و تیوبها در فضاهای تنگ مورد استفاده قرار میگیرد، چرا که مشعل آن جمعوجور بوده و به تجهیزات ایمنی محدودی نیاز دارد. همچنین، این روش بسیار مؤثر است برای اتصال فلزات غیر همجنس که جوشکاری قوسی ممکن است در آنها کارایی کمتری داشته باشد.
معایب جوشکاری گازی چیست؟
جوشکاری با گاز، باوجود همهکاره بودن، دارای معایبی نیز هست. این روش معمولاً کندتر از تکنیکهای مدرن جوشکاری مانند TIG و MIG است، زیرا حرارت کمتری تولید میکند و نرخ سردشدن آن نیز پایینتر است. همچنین، در جوشکاری با گاز خبری از پوشش حفاظتی حوضچه جوش یا weld pool نیست، در نتیجه احتمال بروز عیوب در جوش افزایش مییابد. اگر بخواهیم نگاهی دقیقتر به معایب جوشکاری با گاز داشته باشیم، این معایب بهصورت زیر میتواند باشد:
1. سرعت پایین جوشکاری
به دلیل تولید حرارت کمتر، سرعت جوشکاری با گاز نسبت به روشهای قوسی مانند MIG یا TIG پایینتر است. این موضوع در پروژههای بزرگ یا زمانبر میتواند مشکلساز باشد.
2. نبود پوشش محافظ حوضچه جوش
ازآنجاکه شعله در این روش باز است و گاز محافظی وجود ندارد، احتمال بروز عیوبی مانند تخلخل و اکسیداسیون در جوش افزایش مییابد.
3. نیاز به پرداخت نهایی پس از جوشکاری
معمولاً در جوشکاری گازی سطح جوش زبرتر از روشهای دیگر است و برای زیبایی یا عملکرد بهتر، نیاز به ماشینکاری یا پرداخت نهایی دارد.
4. محدودیت در جوشکاری قطعات ضخیم
جوشکاری گازی یکی از گزینههای مناسب برای فلزات نازک است، اما در جوشکاری قطعات ضخیم احتمال ایجاد روبهروشدن با مشکل زیاد است، زیرا ممکن است نتواند اتصال مناسب و کامل را ایجاد کند.
5. تأثیر منفی بر خواص فولادهای پر مقاومت
حرارتی که در طی فرایند جوشکاری گازی تولید میشود میتواند خواص مکانیکی فولادهای مقاوم را تغییر دهد و موجب کاهش استحکام آنها شود.
6. نیاز به مهارت بالا
کنترل مشعل، شعله و مفتول پرکننده در جوشکاری با گاز نیازمند مهارت و تجربه زیادی است، و برای افراد تازهکار ممکن است چالشبرانگیز باشد. به همین خاطر بهتر است برای این نوع جوشکاریها از افراد متخصص و باتجربه استفاده شود.
7. نیاز به فلاسک در اغلب فلزات به جز فولاد کمکربن
برای بسیاری از فلزات، بهویژه فلزات غیرآهنی، استفاده از فلاسک (مادهای برای جلوگیری از اکسیدشدن سطح فلز) در جوشکاری گازی ضروری است.
8. نامناسب برای فلزات واکنشپذیر یا دیرگداز
فلزات واکنشپذیر مانند تیتانیوم یا دیرگداز مانند تنگستن به دلیل حساسیت بالا به اکسیداسیون و سایر واکنشها، به طور معمول برای جوشکاری با گاز مناسب نیستند.
سخن آخر
جوشکاری گازی با تمام سادگی، قابلیت حمل و تطبیقپذیری بالا، هنوز جایگاه ویژهای در صنایع مختلف دارد. با اینکه در برابر روشهای پیشرفتهتر مانند MIG و TIG این نوع جوشکاری محدودیتهایی دارد، اما برای بسیاری از کاربردها، بهخصوص در محلهای بدون دسترسی به برق یا برای تعمیرات فلزات نازک، انتخابی هوشمندانه و مقرونبهصرفهای است.
شناخت دقیق این روش و مزایا و معایب آن میتواند به انتخاب بهینه در پروژههای مختلف کمک کند. اگر بامطالعه این مطلب به این نتیجه رسید که این دستگاه در اتوماسیون شما میتواند مفید باشد؛ ولی به اطلاعات دقیقتری نیاز دارید میتوانید با شمارهگیری شماره تماس زیر از کارشناسان تیاس گروپ که سالها است در زمینه تأمین تجهیزات صنعتی فعالیت میکنند مشاوره رایگان دریافت کنید.
برای مطالعه بیشتر
Gas Welding Definition, Equipment, Working, 3 Types, Advantages, Disadvantages, Applications [PDF]