جوشکاری نقطهای یکی از قدیمیترین و پرکاربردترین روشهای جوشکاریست که در صنایع مختلف، بهویژه خودروسازی و الکترونیک، نقش مهمی را ایفا میکند؛ این فرآیند بهدلیل سرعت بالا، دقت مناسب و قابلیت بالای اتوماسیون، بهویژه در خطوط تولید انبوه، جایگاهی ویژهای دارد؛ اگر میخواهید بدانید چرا این روش هنوز هم یکی از گزینههای اصلی در صنعت است، با ما همراه باشید تا با مزایا، معایب و کاربردهای آن بیشتر آشنا شوید.
جوشکاری نقطهای چیست؟
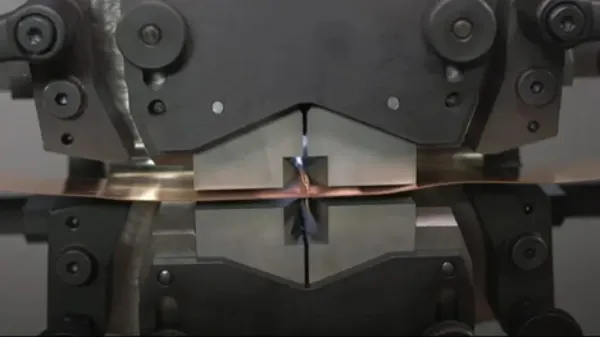
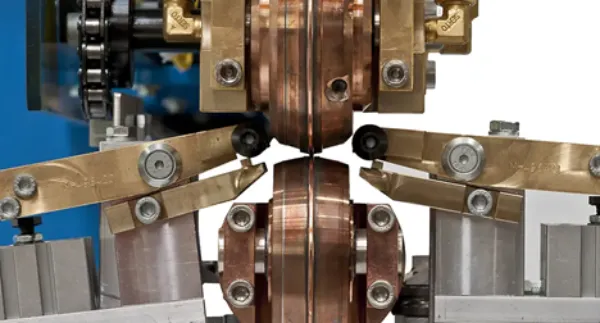
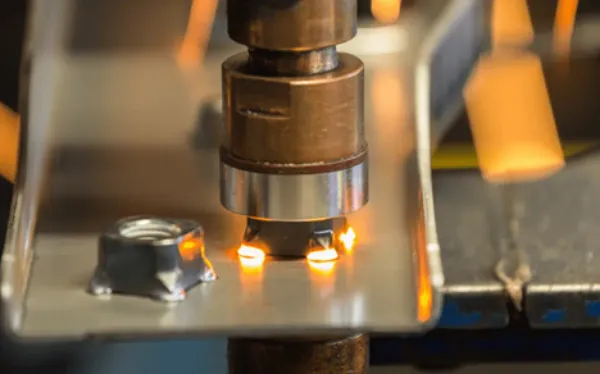
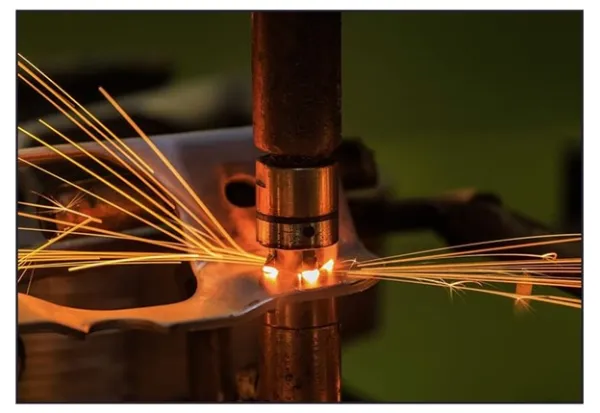
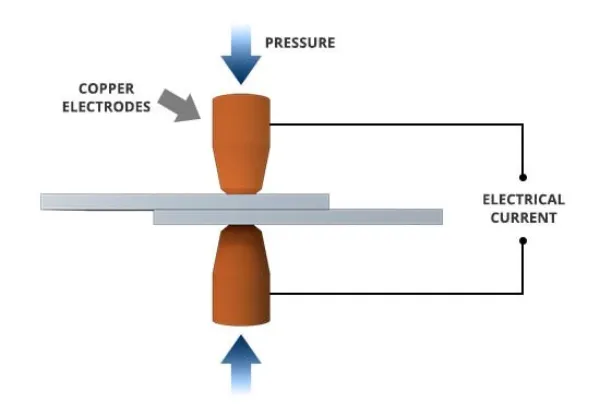
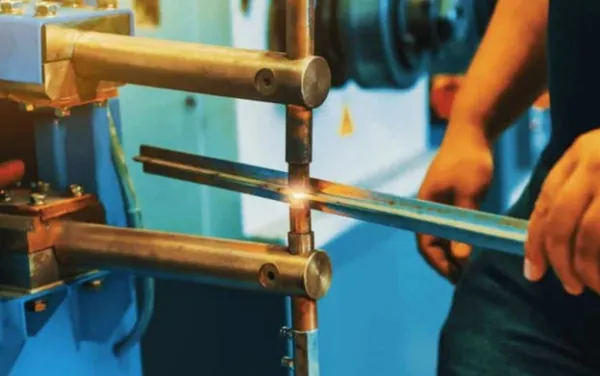
جوشکاری نقطهای (که به آن جوشکاری مقاومتی نقطهای هم گفته میشود) یک فرآیند جوشکاریست که برای اتصال دو یا چند ورق فلزی به یکدیگر، با استفاده از فشار و حرارت ناشی از جریان الکتریکی به ناحیه جوش، به کار میرود؛ در این روش، الکترودهای ساختهشده از آلیاژ مس با سطح ورقهای فلزی تماس پیدا کرده و جریان برق از طریق آنها عبور میکند.
این فرآیند به این صورت عمل میکند که با اعمال فشار و عبور جریان الکتریکی از طریق قطعات فلزی، گرما ایجاد میشود که باعث ذوبشدن ناحیهای از فلز میشود؛ سپس با حفظ فشار الکترودها، جوش به طور کامل شکل میگیرد و بعد از سردشدن، اتصال محکم و دائمی ایجاد میشود.
جوشکاری نقطهای معمولاً برای اتصال ورقهای فلزی نازک (تا ضخامت 3 میلیمتر) به کار میرود و در صنایع مختلفی مثل خودروسازی، هوافضا و ساخت بدنه وسایل استفاده میشود؛ این روش جوشکاری سریع، کارآمد و بسیار مناسب برای تولید اتصالات با کیفیت بالاست.
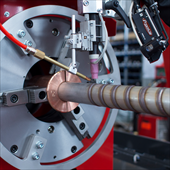
The welding heat is generated by the electric current, which is transferred to the workpiece through copper alloy electrodes. Copper is used for the electrodes as it has a high thermal conductivity and low electrical resistance compared to most other metals, ensuring that the heat is generated preferentially in the work pieces rather than the electrodes.
گرمای مورد نیاز برای جوش توسط جریان الکتریکی تولید میشود که از طریق الکترودهای آلیاژی مس به قطعهکار منتقل میگردد. مس به دلیل رسانایی حرارتی بالا و مقاومت الکتریکی پایین نسبت به بیشتر فلزات دیگر، برای الکترودها انتخاب شده است؛ این ویژگی باعث میشود که حرارت بیشتر در قطعهکار تولید شود، نه در الکترودها.
منبع: twi-global.com
کاربرد جوشکاری نقطهای
در ادامه مهمترین کاربردهای جوشکاری مقاومتی نقطهای را با هم بررسی خواهیم کرد.
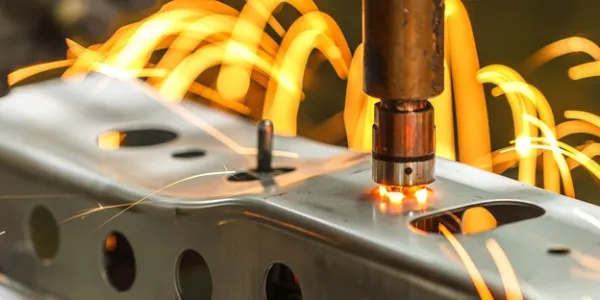
- صنعت خودروسازی برای مونتاژ بدنه و شاسی خودرو
- تولید الکترونیک و لوازم الکتریکی
- صنعت هوافضا برای قطعات فلزی ورق
- تولید لوازم خانگی
- ساخت مبلمان فلزی
- سیستمهای تهویه مطبوع (HVAC)
- ساخت کشتی
- تولید تجهیزات صنعتی و ماشینآلات
- صنعت ساختوساز و فلزکاری
- استفاده در کلینیکهای ارتودنسی برای تغییر اندازه “باند مولار” فلزی
- استفاده در ساخت باتریها برای اتصال تسمهها به سلولهای باتری نیکل-کادمیوم، نیکل-هیدرید فلز یا لیتیوم-یون
- استفاده در تولید باتری برای اتصال نوارهای نیکل به ترمینالهای باتری برای جلوگیری از افزایش دمای باتری
Resistance spot welding has been used in industrial production since around 1930 in order to join together sheets made of different combinations of metals. Applications are mainly in the automotive industry in bodywork and vehicle construction, but are also found in other areas of sheet metal processing.
جوشکاری نقطهای مقاومتی از حدود سال 1930 در تولید صنعتی برای اتصال ورقهای ساخته شده از ترکیبهای مختلف فلزات مورد استفاده قرار گرفته است. کاربردهای اصلی آن در صنعت خودروسازی در بخش بدنه و ساخت وسایل نقلیه است، اما در سایر حوزههای پردازش ورق فلزی هم کاربرد دارد.
منبع: fronius.com
مزایای جوشکاری نقطهای
جوشکاری مقاومتی نقطهای بهخاطر ویژگیهای منحصربهفرد خود، در بسیاری از صنایع کاربرد دارد و یکی از روشهای پرطرفدار جوشکاری به شمار میرود؛ این فرآیند به ویژه در تولیدات انبوه و صنعتی مزایای زیادی را به همراه دارد؛ در ادامه، مهمترین مزایای جوشکاری نقطهای را با هم بررسی خواهیم کرد.
- جوشهای تولیدشده در این فرآیند بسیار مستحکم و پایدار هستند.
- جوشکاری نقطهای معمولاً باعث تغییرشکل یا تاببرداشتن قطعات نمیشود.
- برخلاف روشهای دیگر، نیازی به فیلر برای جوشکاری نیست.
- این روش برای جوشدادن بسیاری از فلزات و آلیاژها قابلاستفاده است.
- فرآیند جوشکاری مقاومتی نقطهای هزینه کمتری دارد.
- این روش نتایج دقیقی را بهطور مداوم فراهم میکند.
- این فرآیند بخارات و ضایعات کمی تولید کرده که آن را به یک گزینه دوستدار محیط زیست تبدیل میکند.
- جوشکاری نقطهای دارای زمان چرخه کوتاهیست که این موضوع به تسریع فرآیند تولید کمک میکند.
- جوشکاری نقطهای میتواند چند ورق فلزی را بهطور همزمان به هم متصل کند.
معایب جوشکاری نقطهای
جوشکاری مقاومتی نقطهای در کنار تمام مزایایی که دارد، با محدودیتهایی هم همراه است که این محدودیتها میتوانند روی عملکرد آن در شرایط خاص تاثیر بگذارند؛ در ادامه نگاهی کوتاه به معایب جوشکاری مقاومتی نقطهای خواهیم داشت.
- این روش بیشتر برای جوشدادن مواد نازک مناسب است و برای جوشدادن مواد خیلی نازک یا خیلی ضخیم کاربرد ندارد.
- برای انجام جوش با کیفیت، باید الکترودها بهطور دقیق و صحیح تنظیم شوند.
- جوشکاری نقطهای برای اتصال مواد متفاوت به هم مناسب نیست.
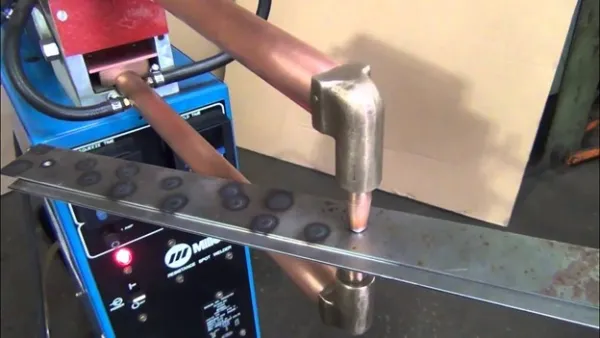
- در این فرآیند، معمولاً اثرات جوش بهطور واضح روی سطح قطعات باقی میماند.
- این روش بهراحتی نمیتواند در موقعیتهایی که هندسه پیچیده دارند، استفاده شود.
- الکترودها در این فرآیند فرسوده میشوند و نیاز به تعویض و نگهداری دارند.
- وجود آلودگیها یا پوششهای مختلف میتواند روی کیفیت جوش تأثیر منفی بگذارد.
- برای انجام جوش، باید به هر دو طرف قطعه فلز دسترسی داشته باشید.
- نوسانات ولتاژ در این فرآیند میتواند کیفیت جوش را تحتتأثیر قرار دهد.
- جوشکاری مقاومتی نقطهای ممکن است خواص شیمیایی و فیزیکی فلزات را تغییر دهد.
- جوشکاری نقطهای فقط برای مواد رسانا مناسب است و نمیتوان از آن برای جوشدادن مواد غیررسانا استفاده کرد.
- در این فرآیند کنترل دقیق دما و فشار ممکن است چالشبرانگیز باشد.
- اگر فرآیند بهدرستی نگهداری و مدیریت نشود، بخارات تولیدی ممکن است برای اپراتور جوشکاری مضر باشد.
مواد مناسب برای جوشکاری مقاومتی نقطهای چیست؟
انتخاب مواد مناسب در جوشکاری نقطهای اهمیت زیادی دارد؛ چراکه ویژگیهایی مثل هدایت حرارتی، مقاومت الکتریکی و دمای ذوب میتوانند تأثیر مستقیمی روی کیفیت جوش بگذارند؛ در ادامه همراه ما باشید تا مواد مناسب برای این مدل جوشکاری را به شما معرفی کنیم.
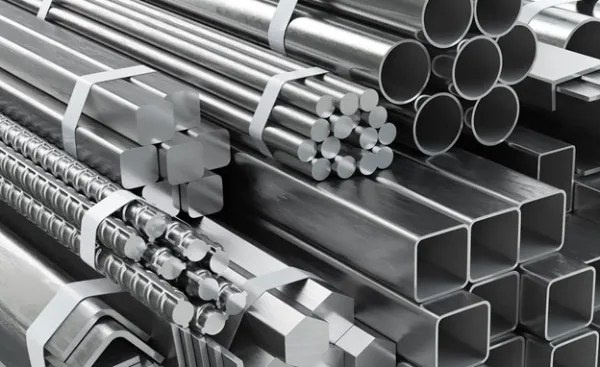
1- فولاد کمکربن
فولاد کمکربن بهخاطر هدایت حرارتی پایینتر و مقاومت الکتریکی بالاتر، یکی از مناسبترین مواد برای جوشکاری نقطهایست؛ این نوع فولاد در جوشکاری مقاومتی نقطهای بهخوبی عمل میکند چراکه خواص فیزیکی آن طوریست که در هنگام عبور جریان الکتریکی حرارت کافی تولید میشود تا قطعات به هم جوش بخورند.
دقت کنید که فولادهایی که محتوای کربن بالاتری دارند (معادل کربن > 0.4٪ وزنی)، برای جوشکاری نقطهای مناسب نیستند چراکه این نوع فولادها بهدلیل تشکیل ریزساختارهای سخت و شکننده، در جوشها دچار ترکخوردگی و شکنندگی میشوند و این موضوع روی استحکام جوش تاثیر منفی میگذارد.
2- فولاد گالوانیزه (پوششدار با روی)
یکیدیگر از موادی که میتوانید در جوشکاری نقطهای استفاده کنید، فولاد گالوانیزه است؛ اما بهتر است بدانید که این فولادها نسبت به فولادهای بدون پوشش به جریان الکتریکی بیشتری نیاز دارند.
چالش بزرگ جوشکاری با فولاد گالوانیزه این است که در این فرآیند الکترودهای مسی بهسرعت تخریب میشوند و روی کیفیت جوش تاثیر منفی میگذارند؛ برای حل این مشکل یا باید الکترودها را بهطور مکرر تعویض کنید یا باید همیشه سطح الکترود را تمیز نگه دارید.
3- فولاد ضدزنگ (استنلس استیل)
فولاد ضدزنگ (خصوصاً نوع آستنیتی و فریتی) هم میتواند بهخوبی با جوشکاری نقطهای به هم متصل شود؛ این نوع فولاد در برابر حرارت و فشار مقاومت بالایی دارد و به همین دلیل برای جوشکاری مقاومتی نقطهای مناسب است.
4- آلیاژهای نیکل و تیتانیوم
آلیاژهای نیکل و تیتانیوم هم در برابر فشار و حرارت مقاومت خوبی از خود نشان میدهند و به همین دلیل برای جوشکاری نقطهای گزینه مناسبی هستند.
5- آلومینیوم
جوشکاری نقطهای آلومینیوم در حال حاضر فقط در کاربردهای خاص انجام میشود؛ چراکه آلومینیوم دارای هدایت حرارتی و مقاومت الکتریکی مشابه مس است، اما دمای ذوب آن پایینتر است؛ بهدلیل مقاومت الکتریکی پایین، برای جوشکاری آلومینیوم به جریان الکتریکی بسیار بالایی نیاز است، تقریباً دو تا سه برابر بیشتر از فولاد با ضخامت معادل. همچنین، آلومینیوم باعث تخریب سریع سطح الکترودهای مسی میشود، که این موضوع جوشکاری نقطهای پایدار و باکیفیت را برای این ماده دشوار میکند؛ با این حال، تکنولوژیهای جدید در حال توسعه هستند تا جوشکاری آلومینیوم با کیفیت بالاتر و پایدارتر ممکن شود.
6- مس و آلیاژهای مس
مس و آلیاژهای آن هم میتوانند از طریق جوشکاری نقطهای مقاومتی جوش داده شوند. با این حال، جوشکاری مس بهراحتی با الکترودهای معمولی آلیاژ مسی انجام نمیشود، چراکه تولید حرارت در الکترودها و قطعهکار مشابه است؛ برای حل این مشکل، باید از الکترودهایی استفاده کرد که از آلیاژهایی با مقاومت الکتریکی بالا و دمای ذوب بسیار بالاتر از مس ساخته شده باشند، طوریکه دمای ذوب این الکترودها باید بسیار بیشتر از 1080 درجه سانتیگراد باشد؛ مولیبدن و تنگستن معمولاً بهعنوان مواد الکترودی مناسب برای جوشکاری مقاومتی نقطهای مس به کار میروند.
بهطورکلی، مواد مختلفی برای جوشکاری مقاومتی نقطهای مناسبند، اما هر کدام چالشهای خاص خودشان را دارند؛ فولاد کمکربن بهترین انتخاب برای جوشکاری نقطهایست، درحالیکه فولادهایی با کربن بالا، آلومینیوم و مس نیاز به روشها و تکنولوژیهای خاصی دارند تا جوش با کیفیت بالا بهدست آید؛ برای جوشکاری فولاد گالوانیزه و آلومینیوم هم باید توجه ویژهای به انتخاب صحیح الکترودها و جریانهای الکتریکی داشت تا بتوان از تخریب الکترودها و کاهش کیفیت جوش جلوگیری کرد.
پارامترهای مهم در جوشکاری مقاومتی نقطهای چیست؟
در ادامه، به معرفی مهمترین پارامترهای جوشکاری نقطهای میپردازیم که برای دستیابی به جوشهای قوی و یکنواخت باید به دقت تنظیم شوند.
1- نیروی الکترود (Electrode Force)
نیروی الکترود به فشاری گفته میشود که توسط الکترودها روی ورقهای فلزی اعمال میشود تا تماس محکمی بین آنها برقرار شود؛ این نیرو نقش مهمی در کیفیت جوش دارد و معمولاً بهصورت تقریبی 90 نیوتن بر میلیمتر مربع تنظیم میشود.
چرا تنظیم دقیق نیروی الکترود مهم است؟
- فشار کافی باعث میشود ورقهای فلزی کاملاً به هم بچسبند، این موضوع مقاومت الکتریکی در محل تماس را کاهش میدهد؛ کاهش مقاومت به معنای تولید گرمای کمتر است؛ بنابراین برای جبران این اثر و ایجاد گرمای کافی برای جوش، جریان الکتریکی باید افزایش پیدا کند.
- تماس مناسب از پراکندگی گرما جلوگیری میکند و باعث میشود شما بتوانید جوشکاری را بهشکل یکنواختی انجام دهید.
- نیروی مناسب از آسیب به الکترودها و تغییرشکل غیرضروری ورقها جلوگیری میکند.
نکته
- در طول جوشکاری، سطح ورق فلزی ممکن است تحتتأثیر فشار و گرما به شکل سر الکترود تغییر کند؛ بنابراین برای حفظ تماس بهینه و کیفیت جوش، نیروی الکترود باید بهتدریج در طول فرآیند بیشتر شود تا با تغییر شکل سطح ورق هماهنگ شود.
- نیروی بیشازحد ممکن است به ورقها یا الکترودها آسیب برساند.
- نیروی ناکافی منجر به تماس ضعیف، جرقهزنی و جوش ناقص میشود.
2- زمان فشار (Squeeze Time)
زمان فشار به مدت زمانی گفته میشود که بین اعمال نیروی الکترود و شروع جریان الکتریکی سپری میشود. این تأخیر عمدی برای آمادهسازی شرایط جوشکاری اعمال میشود.
چرا تنظیم دقیق زمان فشار مهم است؟
- این زمان به الکترودها فرصت میدهد تا فشار را بهشکل کامل و یکنواخت روی ورقها اعمال کنند، که از تغییرشکل یا آسیب به الکترودها جلوگیری میکند.
- تماس محکم قبل از عبور جریان، خطر جرقهزنی را کاهش میدهد؛ جرقهزنی میتواند باعث پاشش مواد مذاب و کاهش کیفیت جوش بشود.
- تأخیر مناسب از هدررفت مواد در محل جوش جلوگیری کرده و جوشی تمیزتر ایجاد میکند.
نکته
- افزایش زمان فشار میتواند کیفیت جوش را بالا ببرد چراکه تماس بهتری بین ورقها برقرار میشود.
- بااینحال، طولانیکردن بیشازحد این زمان باعث کاهش بهرهوری میشود چراکه تعداد جوشهای قابلانجام در واحد زمان کمتر میشود.
- زمان فشار باید طوری تنظیم شود که تعادل بین کیفیت جوش و سرعت تولید حفظ شود.
- برای ورقهای نازکتر، زمان کوتاهتر کافی است؛ اما برای ورقهای ضخیمتر ممکن است به زمان بیشتری نیاز باشد.
3- زمان جوشکاری (Welding Time)
زمان جوشکاری، مدتزمانیست که جریان الکتریکی از طریق ورقهای فلزی عبور کرده و گرمای لازم برای ذوب فلز و تشکیل جوش را تولید میکند؛ تنظیم این زمان یکی از چالشهای اصلی جوشکاری نقطهایست چراکه به عوامل مختلفی بستگی دارد.
چرا تنظیم دقیق زمان جوشکاری مهم است؟
- جریان الکتریکی باعث گرمشدن محل تماس ورقها میشود تا فلز ذوب شده و جوش تشکیل شود.
- زمان جوشکاری باید کوتاه باشد تا از گرمای اضافی، تغییر شکل ورقها یا سوختگی جلوگیری شود.
- زمان طولانی میتواند به الکترودها آسیب برساند و عمر آنها را کاهش دهد.
نکته
- برای ورقهای نازک، زمان کوتاهتر کافیست؛ اما ورقهای ضخیمتر به زمان بیشتری نیاز دارند تا نقطه جوش بزرگتری تشکیل شود.
- اگر تجهیزات نتوانند جریان یا نیروی کافی تأمین کنند، افزایش زمان جوشکاری میتواند بهعنوان راهحل استفاده شود، اما این افزایش باید محدود باشد.
- برای ورقهایی با ضخامت بیش از 2 میلیمتر، ممکن است زمان جوشکاری به چند پالس کوتاه تقسیم شود. این روش از تجمع گرمای بیشازحد جلوگیری کرده و جوشی یکنواختتر ایجاد میکند.
4- زمان نگهداری (Holding Time)
زمان نگهداری، مدتزمانیست که پس از پایان جریان الکتریکی، الکترودها همچنان روی ورقها باقی میمانند و فشار را حفظ میکنند؛ این مرحله برای تثبیت جوش حیاتیست.
چرا تنظیم دقیق زمان نگهداری مهم است؟
- الکترودها بهعنوان یک هادی گرما عمل کرده و گرما را از محل جوش دور میکنند تا نقطه جوش سرد و جامد شود؛ این زمان به فلز مذاب فرصت میدهد تا بهشکل یکنواخت سرد شده و از ایجاد نقص در جوش جلوگیری میکند.
نکته
- نگهداری طولانی گرمای زیادی به الکترودها منتقل کرده و باعث سایش یا فرسودگی سریع آنها میشود.
- در فلزات با محتوای کربن بالا (مثل فولادهایی با کربن زیاد)، زمان نگهداری طولانی ممکن است باعث تشکیل ریزساختارهای شکننده شود، که کیفیت جوش را کاهش میدهد.
- اگر الکترودها خیلی زود برداشته شوند، جوش ممکن است بهصورت کامل سرد نشده و ساختار ضعیفی داشته باشد.
جمعبندی
جوشکاری نقطهای یکی از سادهترین اما در عین حال مؤثرترین روشهای اتصال فلزات است که بهخصوص در تولید انبوه، کارایی بالایی از خود نشان داده است؛ این روش با تکیه بر سرعت بالا، دقت قابلقبول، مصرف کم انرژی و امکان اتوماسیون، به یکی از پایههای اصلی تولید در صنایعی مثل خودروسازی، لوازم خانگی و الکترونیک تبدیل شده است؛ البته مثل هر فرآیند صنعتی دیگری، جوشکاری نقطهای هم محدودیتهایی دارد که آگاهی از آنها برای انتخاب درست بسیار ضروریست.
با در نظر گرفتن ویژگیهای فنی، مزایا و معایب این روش، میتوان گفت که جوشکاری نقطهای انتخابی هوشمندانه برای پروژههاییست که نیاز به اتصال سریع و قابلاعتماد قطعات فلزی دارند.
اگر شما هم در حال بررسی یا راهاندازی خط تولید با این فناوری هستید، یا میخواهید بدانید کدام تجهیزات و تنظیمات برای نیاز خاص شما مناسبترند، میتوانید از تجربه و دانش کارشناسان ما بهرهمند شوید. برای دریافت مشاوره رایگان، از طریق راههای ارتباطی زیر با تیم فرونیوس در تماس باشید؛ ما با افتخار همراه شما هستیم تا بهترین تصمیمها را در زمینه جوشکاری بگیرید.
برای مطالعه بیشتر شما
What is Spot Welding? (A Complete Welding Process Guide)
Spot Welding: Know Construction, Working Principle, Advantages and Applications