در دنیای صنعت دقت، سرعت و کیفیت سه رکن اصلی موفقیت هستند. شاید از خود پرسیده باشید که چگونه میتوان قطعات فلزی را به شکلی مطمئن، سریع و مقرونبهصرفه به یکدیگر متصل کرد؛ بهگونهای که هم نیاز تولید انبوه را پاسخ دهد و هم دوام و کیفیت نهایی محصول را تضمین کند. در میان روشهای مختلف جوشکاری، یکی از هوشمندانهترین و قدرتمندترین تکنیکها، جوشکاری زائدهای است. این روش که در دسته جوشکاریهای مقاومتی قرار میگیرد با تمرکز دقیق انرژی در نقاط مشخصشده، راهحلی پیشرفته و تکرارپذیر برای ایجاد اتصالات محکم و یکنواخت ارائه میدهد.
اما چطور ممکن است برجستگیهایی کوچک روی سطح فلز در کسری از ثانیه اتصالی قوی و ماندگار ایجاد کنند؟ و چرا این روش در صنایعی مانند خودروسازی، الکترونیک و ساخت تجهیزات فلزی تا این اندازه محبوب و پراستفاده است؟
در ادامه این مقاله با ما همراه باشید تا با اسرار جوشکاری زائدهای آشنا شوید و دریابید چگونه این تکنولوژی، تحولی بزرگ در روشهای اتصال فلزات بهوجود آورده است.
جوشکاری زائدهای چیست؟
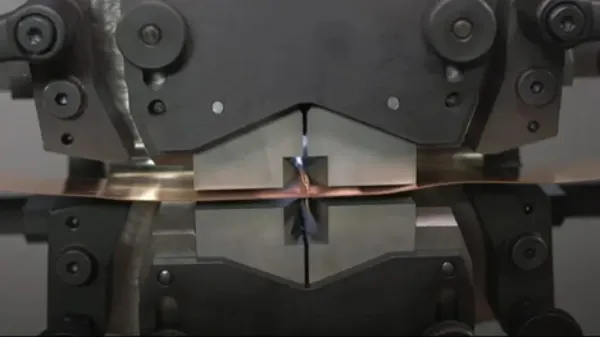
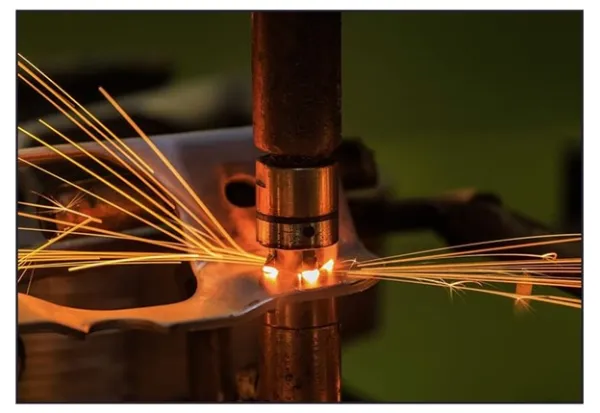
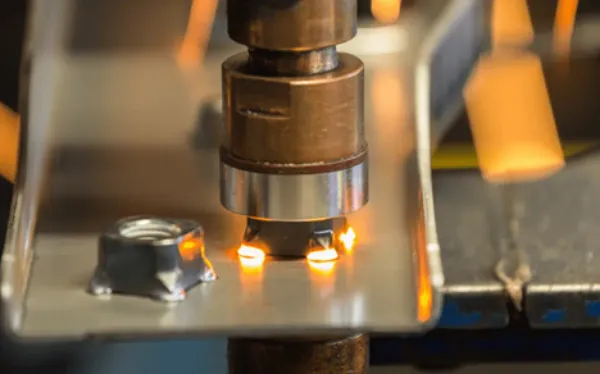
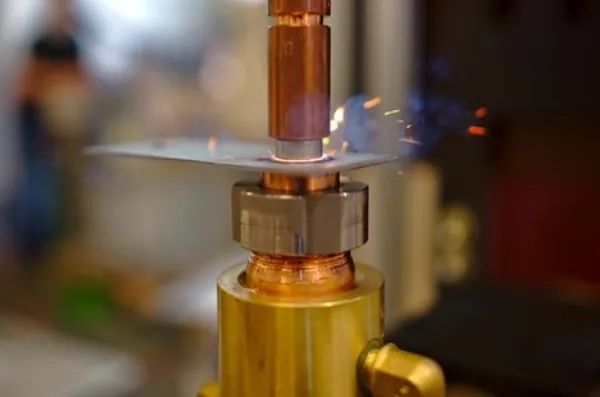
جوشکاری زائدهای یا Projection Welding یک نوع جوشکاری مقاومتی است که از ترکیب فشار و جریان الکتریکی برای اتصال دو یا چند قطعه فلزی در نقاط خاص با حداکثر تماس استفاده میکند. در این فرآیند تمرکز بر روی جریان الکتریکی است. در جوشکاری زائدهای، چندین زائده کوچک روی سطح قطعات جوشکاری ایجاد میشود که معمولا بهصورت گودیهای گرد، برجستگیهای کشیده، دایرهای یا گوشههای گستردهای مانند مهرههای جوش (weld nuts) هستند.
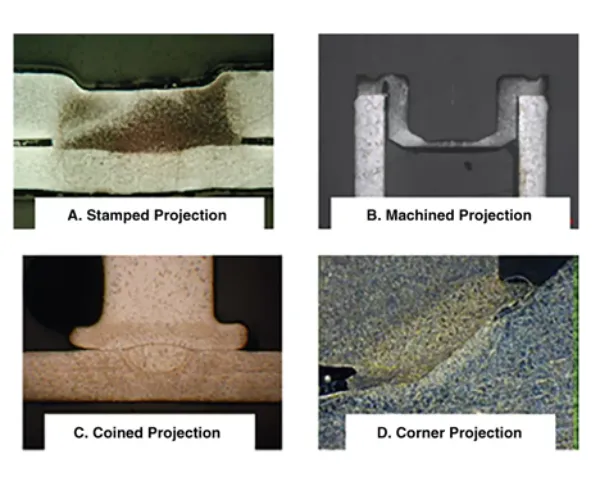
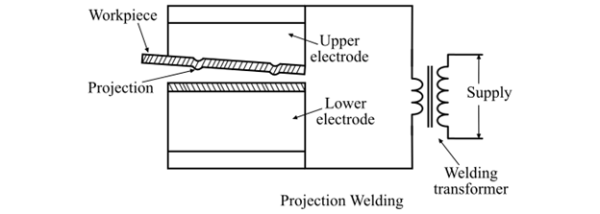
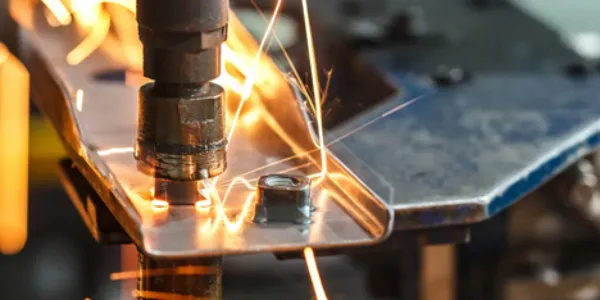
زمانی که قطعات در کنار هم قرار میگیرند، جریان الکتریکی از طریق نقاط تماس عبور کرده و گرمای تولید شده باعث ذوبشدن زائدههای تحت فشار میشود. این ذوبشدن منجر به تشکیل نقاط جوش (weld nuggets) میشود که پس از خنکشدن، قطعات را به یکدیگر متصل میکنند.
جوشکاری زائدهای امکان انجام چندین جوش را بهطور همزمان فراهم میکند و این ویژگی باعث میشود که در عین کارآیی بالا، مصرف انرژی کمتری داشته و استحکام جوش افزایش یابد. این نوع جوشکاری میتواند برای اتصال قطعات مختلف فلزی، مهرهها و برآمدگیها مورد استفاده قرار گیرد.
چگونه جوشکاری زائدهای انجام میشود؟
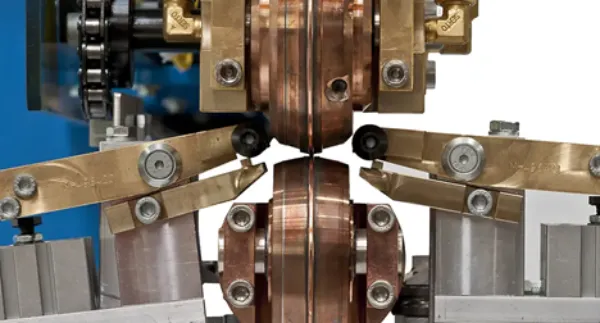
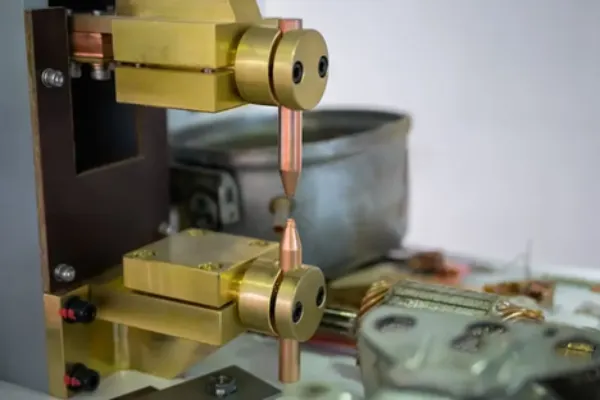
در ابتدا قطعات فلزی که قرار است به هم جوش داده شوند، بین دو الکترود نگه داشته میشوند. سپس برآمدگیها با استفاده از قالبهای مخصوص در نقاط دقیق روی قطعات فلزی شکل میگیرند. پس از تشکیل برآمدگیها، این قسمتهای برجسته با فشار به قطعه دیگر متصل میشوند. همزمان جریان الکتریکی بالا از میان قطعات عبور میکند. زمانی که برآمدگیها با قطعه فلزی دوم تماس پیدا میکنند، جریان الکتریکی از این نقاط عبور کرده و گرما تولید میکند که موجب جوشدادن دو قطعه بههم میشود.
معرفی انواع تکنیکهای جوشکاری زائدهای
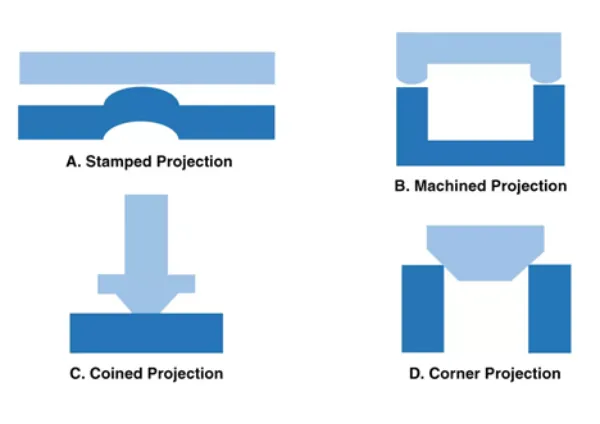
جوشکاری زائدهای (Projection Welding) با استفاده از تکنیکهای مختلفی بر اساس نیازهای صنایع مختلف انجام میشود. این روش بهویژه برای ایجاد جوشهایی دقیق و کارآمد کاربرد دارد. البته نوع جوش میتواند بر اساس شکل و اندازه زائدهها، تجهیزات و نیازهای خاص فرآیند متفاوت باشد. تفاوت این تکنیکها عمدتا در طراحی زائدهها و نحوه استفاده از فشار و جریان الکتریکی است.
یکی از ویژگیهای برجسته جوشکاری زائدهای این است که میتواند بهطور همزمان در چندین نقطه انجام شود که این امر سرعت و بهرهوری فرآیند را بهشدت افزایش میدهد. به طور کلی جوشکاری زائدهای از تغییراتی در طراحی زائدهها و نحوه اعمال فشار و جریان الکتریکی استفاده میکند تا جوشهای قوی و باکیفیت تولید کند. در ادامه به معرفی انواع این تکنیکها پرداختهایم:
1- زائدههای گرد (Round Projections)
این تکنیک معمولا برای جوشکاری مهرهها یا قطعاتی که نیاز به نقاط جوش متعدد دارند استفاده میشود. در این روش، زائدهها بهصورت دایرهای طراحی میشوند و در فرآیند جوشکاری مقاومتی برای اتصال قطعات فلزی به یکدیگر بهکار میروند.
2- زائدههای کشیده (Elongated Projections)
در این روش، زائدهها بهصورت کشیده و طولانی طراحی میشوند. این تکنیک معمولا برای اتصال قطعات بزرگتر و با دقت بیشتر به کار میرود.
3- زائدههای گوشهای (Corner Projections)
این نوع زائدهها برای اتصال در گوشههای قطعات کار یا نواحی خاصی که نیاز به یک جوش قوی دارند، استفاده میشود. از این روش معمولا برای ساخت مخازن یا اتصالات خاص در طراحیهای پیچیده استفاده میشود.
4- زائدههای محیطی (Circumferential Projections)
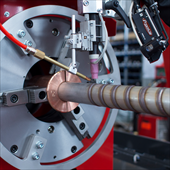
زائدههای محیطی برای جوشدادن قطعات بهصورت محیطی (دور قطعه) استفاده میشوند. این روش برای ساخت اتصالات محکم و مقاوم در اطراف لولهها یا قطعات دایرهای بسیار مناسب است.
عوامل مؤثر در کیفیت جوشکاری زائدهای
جوشکاری زائدهای یک فرآیند مؤثر برای اتصال قطعات فلزی در موقعیتهای مختلف است. برای موفقیت در این فرآیند، کنترل دقیق پارامترهایی مانند نیرو، قدرت و زمان جوشکاری ضروری است. این پارامترها تأثیر زیادی بر کیفیت و عمر جوشها دارند. انتخاب مواد مناسب و طراحی صحیح زائدهها میتواند به بهبود عملکرد این فرآیند کمک کرده و منجر به افزایش عمر الکترودها و جلوگیری از مشکلات مربوط به ذوب و پوششها شود. در ادامه به بررسی عوامل تأثیرگذار در این فرآیند خواهیم پرداخت.
1- نیرو
نیروی اعمالشده باید بهاندازهای باشد که زائده بهطور کامل در قطعه فرو رفته و یک فرورفتگی کوچک در نوک زائده ایجاد کند. این نیرو در طول فرآیند جوشکاری ثابت باقی میماند اما در بخش پایانی ممکن است افزایش یابد تا عمل فشاری ایجاد کند.
2- قدرت
قدرت جوشکاری باید بهاندازهای باشد که باعث ذوب کافی در ناحیه زائده و اطراف آن شود. اگر قدرت پایین باشد، جوش ضعیفی بهوجود میآید و اگر قدرت زیاد باشد، ذوب بیش از حد ایجاد میشود که ممکن است مشکلاتی مانند ذوب غیر یکنواخت ایجاد کند.
3- زمان
زمان جوشکاری معمولا از چند میلیثانیه تا یک ثانیه متغیر است و بستگی به اندازه زائده و نوع مواد دارد. رابطه بین قدرت و زمان در فرآیند جوشکاری زائدهای بسیار اهمیت دارد. اگر قدرت کم باشد و زمان زیاد، جوش ضعیف خواهد بود و بالعکس، اگر قدرت زیاد باشد و زمان کم، این میتواند منجر به ذوب بیش از حد و از دست دادن کنترل جوش شود.
4- عمر الکترود
در جوشکاری زائدهای، اندازه جوش به اندازه الکترود وابسته نیست بنابراین اندازه الکترود میتواند بزرگتر از زائده باشد. این موضوع باعث کاهش فشار تماس و چگالی جریان در رابط الکترود و قطعه میشود و به این ترتیب، عمر الکترود افزایش مییابد.
5- تعادل حرارتی
یکی از چالشها در جوشکاری زائدهای، جوشدادن قطعات با ویژگیهای مختلف مواد (مانند ضخامت و هدایت حرارتی متفاوت) است. در این شرایط، ایجاد زائده بر روی قطعه بزرگتر یا با هدایت حرارتی بالاتر به حفظ تعادل حرارتی کمک میکند و باعث میشود گرما بهطور یکنواخت در هر دو طرف جوش پخش شود.
6- حذف پوششها
جوشکاری زائدهای بهطور خاص میتواند برای حذف پوششهای سطحی مفید باشد. برای مثال در فلزات گالوانیزه، پوشش روی که معمولا در جوشکاری مشکلاتی ایجاد میکند، در حین فرآیند جوشکاری زائدهای از بین میرود و این امکان را فراهم میکند که فلز پایه بهطور مستقیم جوش داده شود.
7- اندازه و شکل زائده
زمانی که چندین زائده بهطور همزمان جوشکاری میشوند، باید مطمئن شوید که اندازه و شکل زائدهها یکسان باشد. اگر اندازه زائدهها متفاوت شود، بهطور متفاوت داغ خواهند شد و در زمان مناسب فروپاشی نمیکنند. این عدم یکنواختی در داغشدن میتواند منجر به داغشدن بیش از حد برخی از زائدهها و ایجاد انفجار شود. بنابراین اندازه و شکل زائدهها از اهمیت بالایی برخوردار است.
بررسی مزایای جوشکاری زائدهای
جوشکاری زائدهای (Projection Welding) میتواند مزایای بیشتری نسبت به روشهای سنتی جوشکاری داشته باشد. در اینجا به برخی از این مزایا اشاره میکنیم:
1- افزایش تولید در صنایع مختلف
جوشکاری زائدهای این امکان را میدهد که بیش از یک جوش بهطور همزمان ایجاد شود. این ویژگی باعث افزایش بازدهی فرآیند جوشکاری و در نتیجه تولید بیشتر در صنایع مختلف میشود.
2- ماندگاری بالا
جوشهای زائدهای طول عمر بیشتری دارند زیرا در طول فرآیند جوشکاری از گرمای کمتری استفاده میشود. همچنین جریان کمتری از الکترودها عبور کرده و فشار کمتری به قطعات وارد میشود که باعث افزایش استحکام و دوام جوشها میگردد.
3- انعطافپذیری بالا
تجهیزات جوشکاری زائدهای به راحتی قابل تنظیم با پارامترهای مختلف هستند. این ویژگی به شما این امکان را میدهد که از آنها برای جوشدادن انواع مختلف قطعات و اجزا استفاده کنید.
4- استفاده آسان
جوشکاری زائدهای از تجهیزات پیشرفته و خودکار استفاده میکند که این امر امکان انجام چندین جوش را بهطور همزمان فراهم میآورد. به همین دلیل، این فرآیند بسیار کارآمد و آسان است.
5- نتیجهای تمیز
در جوشکاری زائدهای، فشار به حداقل میرسد و تماس فقط در یک طرف قطعه انجام میشود. این ویژگی باعث میشود که عیوب سطحی به حداقل برسد و سطح جوش تمیز و صاف باقی بماند.
6- جوشهای نزدیک به هم
تجهیزات جوشکاری پروجکشن امکان ایجاد جوشهای با فاصله کمتر را فراهم میکنند. این به این معناست که میتوان جوشها را در نزدیکی هم با فشار کمتری به قطعات متصل کرد.
7- نبود محدودیت در ضخامت فلز
یکی از مزایای برجسته جوشکاری زائدهای این است که هیچگونه محدودیتی در ضخامت فلز وجود ندارد. به این معنا که میتوان از این روش برای جوشدادن فلزات با هر ضخامت استفاده کرد.
8- ایجاد تعادل حرارتی مناسب
جوشکاری زائدهای تعادل حرارتی مناسبی در طول فرآیند جوشکاری ایجاد میکند. این ویژگی به کاهش خطرات ناشی از ذوب یا تغییرات ناخواسته در خواص فلز کمک میکند.
در قسمت بالا به طور کامل به بررسی مزایای جوشکاری زائدهای پرداختهایم اما ممکن است برای شما این سوال پیش بیاید که آیا استفاده از جوشکاری زائدهای در صنعت میتواند موثر باشد و آیا با ویژگیهای خاص صنعتتان سازگاری دارد؟ یا اینکه برای انجام این جوشکاری، باید از چه تجهیزاتی استفاده کنید؟ پاسخ به این سوالات میتواند کمی دشوار باشد، زیرا تنها افراد متخصص در حوزه جوشکاری صنعتی میتوانند شما را به درستی راهنمایی کنند.
ما در فرونویس در کنارتان هستیم تا به شما کمک کنیم فرایند جوشکاری متناسب با شرایط کسبوکار خود را انتخاب کرده و تجهیزات مناسبی را برای آن در خطوط تولید خود اضافه کنید. برای دریافت مشاوره رایگان و تخصصی، با شمارههای زیر تماس حاصل فرمایید.
معایب استفاده از جوشکاری زائدهای در صنایع مختلف چیست؟
جوشکاری زائدهای همانطور که میتواند باعث بهبود و کارآمدترشدن فرآیندها در خطوط تولید شود، ممکن است با برخی چالشها و مشکلات نیز همراه باشد. در ادامه با ما همراه باشید تا بهطور کامل به بررسی معایب جوشکاری زائدهای پرداخته و نکات مهم آن را مورد بررسی قرار دهیم.
1- زمانبربودن فرآیند جوشکاری
فرآیند ایجاد جوش در جوشکاری زائدهای میتواند زمانبر باشد و نیاز به دقت بالا در هر مرحله دارد. این زمانبربودن ممکن است در برخی موارد بر سرعت تولید تأثیر بگذارد.
2- محدودیت در انواع قطعات قابل جوشکاری
جوشکاری زائدهای بهطور عمومی برای همه انواع قطعات قابل استفاده نیست. این فرآیند بیشتر برای قطعات نازک و کوچک مناسب است و در صورت استفاده برای قطعات ضخیم، کارایی کمتری خواهد داشت.
3- هزینه بالای تجهیزات
تجهیزات مورد استفاده برای جوشکاری زائدهای معمولا هزینه بالایی دارند. این تجهیزات تخصصی باید با دقت و هزینه زیاد تهیه شوند که ممکن است در صنایع با بودجه محدود چالشبرانگیز باشد.
4- نیاز به گیرههای بزرگ و دست و پاگیر
برای انجام فرآیند جوشکاری زائدهای، نیاز به گیرههای سفت و سخت برای نگهداشتن ابزار جوش در موقعیت صحیح است. این گیرهها معمولا بزرگ و دستوپاگیر هستند که میتواند کار با دستگاه را دشوار کند.
5- نیاز به دقت در نصب و راهاندازی
نصب و راهاندازی تجهیزات جوشکاری زائدهای نیاز به دقت و زمان بالایی دارد. این فرآیند ممکن است در مراحل اولیه تولید، هزینهبر باشد و برای برخی از صنایع قابلملاحظه باشد.
6- اهمیت طراحی دقیق زائدهها
طراحی زائدهها در جوشکاری زائدهای باید با دقت بسیار انجام شود. هر گونه اشتباه در طراحی میتواند منجر به جوش ضعیف و عدم اتصال صحیح قطعات گردد که این مسئله میتواند کیفیت تولید را به خطر بیندازد.
7- محدودیت در جوش قطعات ضخیم
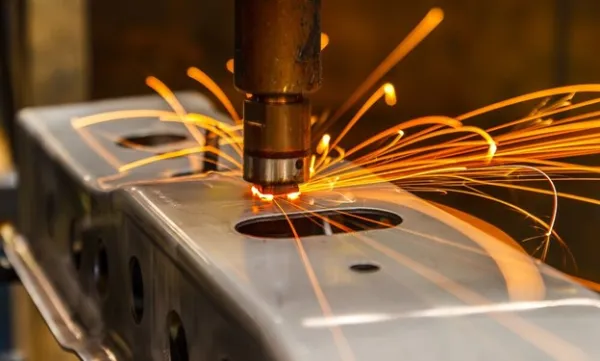
جوشکاری زائدهای معمولا برای اتصال قطعات ضخیم کارایی کمتری دارد. این روش بیشتر برای قطعات نازک مناسب بوده و برای فلزات با ضخامت زیاد ممکن است نیاز به روشهای جوشکاری دیگری با توان بیشتری باشد.
8- تغییرات در ساختار فلز
در برخی مواقع، استفاده از گرمای زیاد در فرآیند جوشکاری زائدهای میتواند موجب تغییرات در ساختار فلز شده و خواص مکانیکی و استحکام قطعات را تحت تأثیر قرار دهد.
9- نیاز به نیروی کار ماهر
برای استفاده بهینه از تجهیزات جوشکاری زائدهای، نیروی کار ماهر و آموزشدیده ضروری است. عدم تجربه و مهارت کافی در اپراتورها ممکن است منجر به جوش ضعیف یا نادرست شده و بر کیفیت قطعات جوش داده شده تأثیر منفی بگذارد.
معرفی کاربرد جوشکاری زائدهای در صنایع مختلف
Different industries leverage projection welding to solve unique manufacturing challenges. Its precision and reliability make it a go-to choice for critical applications.
صنایع مختلف از جوشکاری زائدهای برای حل چالشهای منحصر بهفرد تولید استفاده میکنند. دقت و قابلیت اطمینان آن باعث میشود که این روش به انتخابی مطمئن برای کاربردهای حیاتی تبدیل شود.
منبع:
کاربرد جوشکاری زائدهای در صنایع مختلف شامل موارد زیر میشود:
1. صنعت خودرو
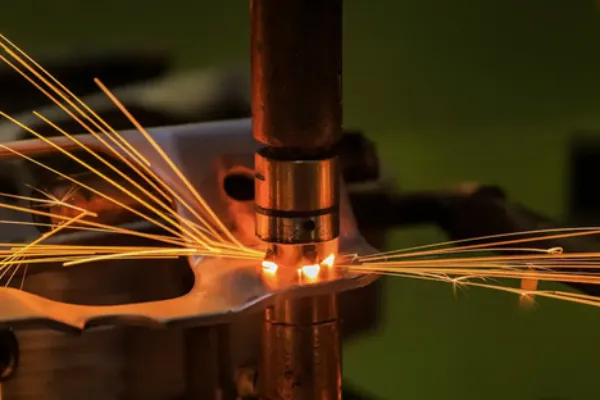
خودروسازان بهطور گستردهای از جوشکاری زائدهای استفاده میکنند. این روش برای اتصال مهرهها به پنلهای بدنه، اتصال قاب صندلیها، اتصال براکتها، تکیهگاهها و همچنین ساخت قطعات الکتریکی بهکار میرود. یک خودرو ممکن است شامل هزاران جوش زائدهای باشد. جوشکاری زائدهای به خودروسازان کمک میکند تا علاوه بر حفظ کیفیت، سرعت تولید را نیز افزایش دهند.
2. صنعت هوافضا
در صنعت هوافضا، باید استانداردهای سختگیرانهای برای هر جوش رعایت شود. جوشکاری زائدهای در ایجاد اتصالات ثابت و تکرارپذیر، به حداقلرساندن آسیب حرارتی به قطعات حساس، کاهش وزن در مقایسه با اتصالدهندههای مکانیکی و تضمین اتصالات با استحکام بالا در این صنعت کاربرد دارد. موتورهای هواپیما، سیستمهای فرود و سیستمهای کنترل همگی از این تکنیک بهرهمند میشوند.
3. صنعت الکترونیک
لوازم الکترونیکی نیاز به اتصالات الکتریکی قابل اعتماد دارند. جوشکاری زائدهای میتواند برای اتصال ترمینالهای باتری، ایجاد اجزای قطعکننده مدار، بستن کنتاکتهای الکتریکی و ساخت هستههای ترانسفورماتور بهکار رود. دقت بالا در جوشکاری زائدهای از آسیب به قطعات الکترونیکی حساس جلوگیری میکند.
4. تجهیزات و دستگاههای پزشکی
تولیدکنندگان تجهیزات پزشکی به دلایلی مانند اتصالات تمیز و بدون آلودگی، روانسازی محصولات، تولید سطوح صاف بدون لبههای تیز و ایجاد اتصالات ریز و دقیق، از جوشکاری زائدهای استفاده میکنند. چون این روش مطابق با استانداردهای تولید تجهیزات پزشکی است، میتوان از آن برای ساخت ابزارهای جراحی و دستگاههای قابل کاشت نیز استفاده کرد.
جمعبندی
در این مقاله تلاش کردیم بهصورت جامع به این پرسش پاسخ دهیم که جوشکاری زائدهای چیست و چرا در صنایع مدرن اهمیت بالایی دارد. این روش تنها یک شیوه ساده برای اتصال فلزات نیست، بلکه تلفیقی از علم، دقت و مهندسی حرارتی است که با تمرکز هوشمندانه بر جریان الکتریکی و نقاط مشخص تماس، اتصالی قوی، دقیق و با حداقل آسیب حرارتی به قطعات ایجاد میکند.
جوشکاری زائدهای با توانایی ایجاد چندین نقطه جوش همزمان و مصرف انرژی کمتر، به راهحلی مؤثر و کارآمد در بسیاری از کاربردهای صنعتی تبدیل شده است. به همین دلیل این روش جایگاه ویژهای در صنایع پیشرفته از جمله خودروسازی، الکترونیک و تولید قطعات فلزی پیدا کرده است.
با پیشرفت روزافزون فناوری و افزایش درک ما از رفتار مواد در شرایط فشار و حرارت، آیندهی جوشکاری زائدهای روشنتر از همیشه خواهد بود و این روش نیز همچون سایر فرآیندهای صنعتی، دستخوش تحولاتی چشمگیر و نوآورانه خواهد شد.
برای مطالعه بیشتر شما
What is Projection Welding: Working, Advantages, Disadvantages, and Applications