جوش قوس الکتریکی یکی از پرکاربردترین روشهای اتصال فلزات در صنایع مختلف، از ساختمانسازی گرفته تا خودروسازی، محسوب میشود. این روش، با استفاده از حرارت تولیدشده توسط یک قوس الکتریکی، امکان ایجاد اتصالات قوی و بادوام را فراهم میکند. اما چرا این تکنیک تا این حد محبوب است و چه مزایایی نسبت به سایر روشهای جوشکاری دارد؟ در این مقاله، به بررسی اصول، انواع و مزایای جوشکاری قوس الکتریکی میپردازیم.
جوش قوس الکتریکی چیست؟
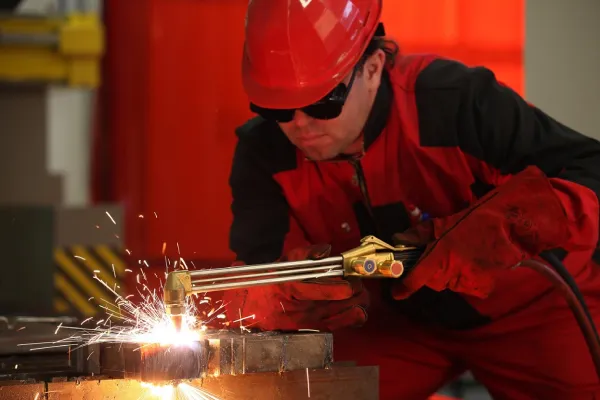
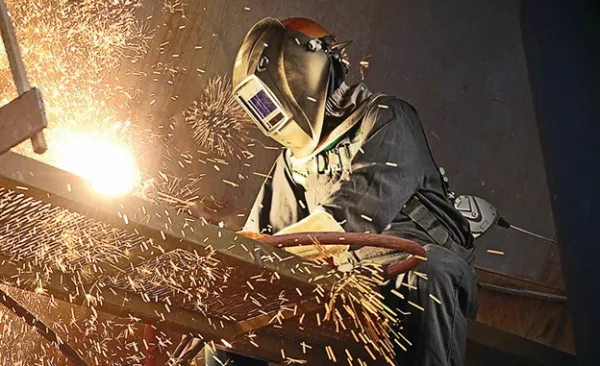
جوش قوس الکتریکی یکی از روشهای جوشکاریست که در آن از حرارت حاصل از یک قوس الکتریکی برای ذوب و اتصال فلزات استفاده میشود؛ این قوس بین یک الکترود (مصرفشونده یا غیرمصرفشونده) و فلز پایه ایجاد شده و باعث ذوبشدن سطح فلزات و ایجاد یک اتصال مستحکم میشود؛ منبع تغذیه این فرآیند میتواند از جریان مستقیم (DC) یا متناوب (AC) تامین شود و بسته به نوع جوشکاری، الکترود ممکن است در حین فرآیند ذوب شده و بخشی از جوش را تشکیل دهد یا صرفاً بهعنوان رسانای جریان الکتریکی عمل کند.
The arc can be either manually or mechanically guided along the line of the join, while the electrode either simply carries the current or conducts the current and melts into the weld pool at the same time to supply filler metal to the join.
قوس میتواند بهصورت دستی یا مکانیکی در امتداد محل اتصال هدایت شود. الکترود در این فرآیند میتواند تنها حامل جریان باشد یا علاوهبر هدایت جریان، همزمان در استخر جوش ذوب شده و بهعنوان فلز پرکننده عمل کند.
منبع: twi-global.com
انواع جوش قوس الکتریکی به چه روشهایی انجام میشود؟
همانطور که گفتیم جوش قوس الکتریکی به دو روش الکترود مصرفشونده و الکترود غیرمصرفشونده انجام میشود.
1- روشهای الکترود مصرفشونده
برای اینکه در جوش قوس الکتریکی، الکترود مصرفشونده به کار گرفته شود، روشهای مختلفی وجود دارد؛ روشهایی مثل:
- جوشکاری با گاز محافظ فلزی (MIG) و جوشکاری با گاز فعال فلزی (MAG)
در این روش که به نام جوش قوس الکتریکی با گاز محافظ (GMAW) هم شناخته میشود، از یک گاز محافظ برای جلوگیری از آلودگی فلز پایه استفاده میشود.
- جوشکاری قوس الکتریکی دستی (SMAW)
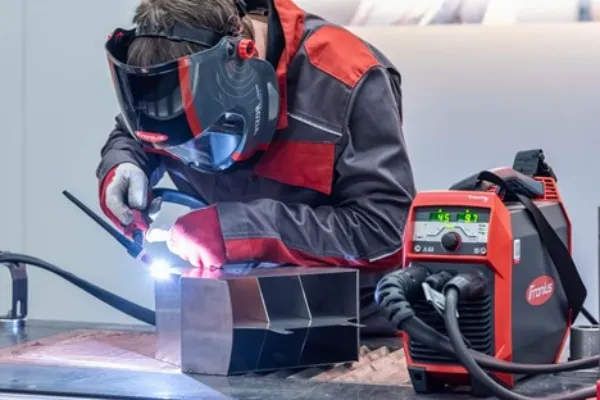
جوشکاری قوس الکتریکی دستی که با نام جوشکاری قوس دستی (MMA یا MMAW)، جوشکاری با الکترود پوششدار یا جوشکاری میلهای هم شناخته میشود، فرآیندیست که در آن قوس الکتریکی بین یک میله جوشکاری پوششدار (الکترود) و قطعهکار برقرار میشود؛ در این روش، هم الکترود و هم سطح قطعهکار ذوب شده و یک استخر جوش تشکیل میشود. جالب است بدانید که در حین ذوبشدن، پوشش فلاکس روی الکترود هم ذوب شده و گاز و سربارهای ایجاد میکند که از حوضچه جوش در برابر اتمسفر اطراف محافظت میکند؛ این روش بسیار انعطافپذیر و کاربردیست و برای اتصال فلزات آهنی و غیرآهنی با ضخامتهای مختلف در تمامی موقعیتها استفاده میشود.
- جوشکاری قوس الکتریکی با مفتول توپُر پودری (FCAW)
در روش FCAW که بهعنوان جایگزینی برای SMAW معرفی شده است، از یک الکترود مغزدار پودری استفاده شده که بهصورت پیوسته تغذیه میشود؛ این فرآیند معمولاً با منبع تغذیه ولتاژ ثابت کار کرده و باعث حفظ طول ثابت قوس الکتریکی میشود؛ همچنین در روش FCAW برای جلوگیری از آلودگی در حین جوشکاری، میتوان از گاز محافظ خارجی یا گازی که از سوختن پودر داخل سیم جوش تولید میشود، استفاده کرد.
- جوشکاری قوس الکتریکی زیر پودری (SAW)
جوشکاری قوس الکتریکی زیر پودری (SAW) یکی از روشهای پرکاربرد جوشکاریست که در آن از الکترود مصرفشونده پیوسته و پوشش پودری ذوبشونده استفاده میشود؛ این پودر هنگام ذوبشدن، رسانا شده و مسیر عبور جریان الکتریکی بین الکترود و قطعهکار را فراهم میکند؛ علاوهبراین، پودر محافظ از جرقه و پاشش جلوگیری کرده و میزان دود و اشعه ماورای بنفش را به حداقل میرساند.
- جوشکاری الکترو اسلاگ (ESW)
جوشکاری الکترو اسلاگ (ESW) یک فرآیند جوشکاری عمودیست که برای اتصال صفحات ضخیمتر از ۲۵ میلیمتر در یک مرحله به کار میرود؛ این روش ابتدا با ایجاد یک قوس الکتریکی آغاز میشود، اما با افزودن پودر فلاکس، قوس خاموش شده و سربارهای مذاب روی استخر جوش تشکیل میشود. حرارت لازم برای ذوب سیم جوش و لبههای قطعهکار از طریق مقاومت الکتریکی سرباره مذاب تأمین میشود. در این فرآیند، دو کفشک مسی خنکشونده با آب در طرفین جوش حرکت کرده و مانع جاریشدن سرباره مذاب میشوند.
- جوشکاری قوس الکتریکی استادی (SW)
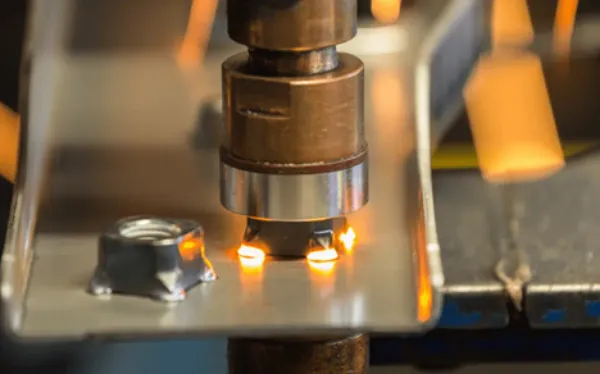
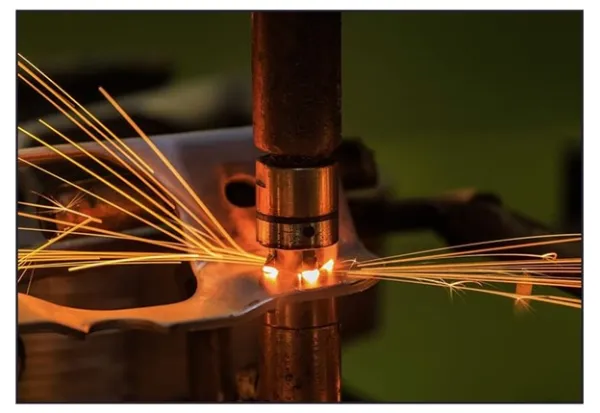
جوشکاری قوس الکتریکی استادی (SW) روشی مشابه جوشکاری جرقهایست که برای اتصال مهرهها و پیچهای مخصوص به قطعات فلزی به کار میرود؛ در این فرآیند، پایه قطعه اتصالدهنده دارای برجستگیهاییست که هنگام ذوبشدن، جوشی قوی و اتصالی محکم ایجاد میکنند.
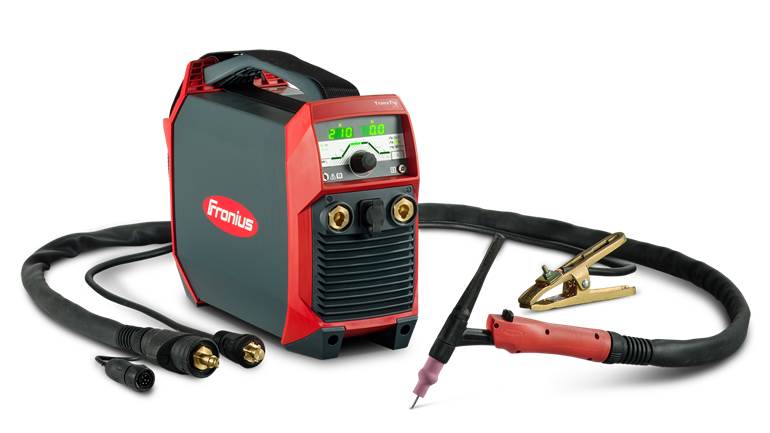
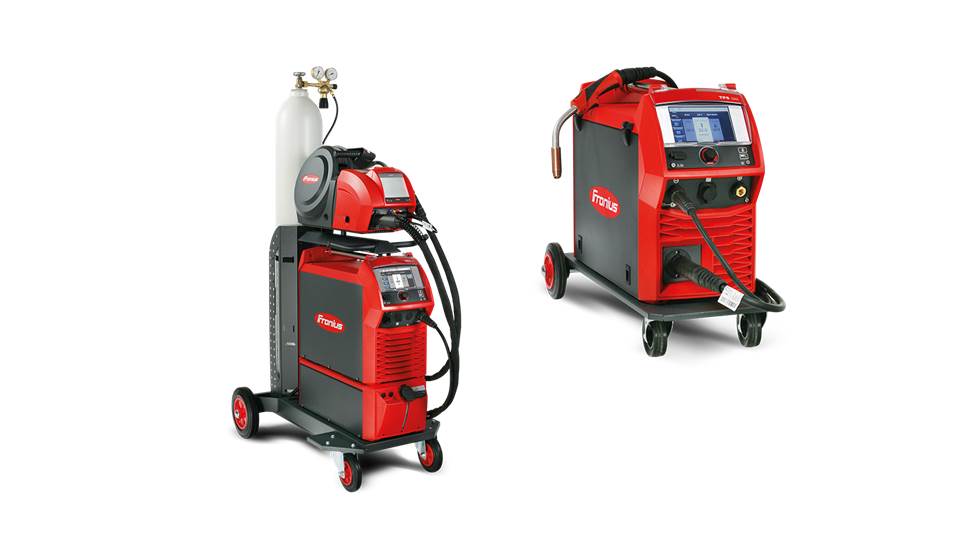
آیا بهدنبال جوشکاری قوسی با کیفیت و بهرهوری بالا هستید؟ تجهیزات جوشکاری فرونیوس دقیقا همان چیزیست که شما به آن نیاز دارید! این تجهیزات با فناوری پیشرفته، عملکرد بینظیر و مصرف انرژی بهینهای که دارند، میتوانند پاسخگوی تمام نیازهای شما باشند؛ شما میتوانید برای کسب اطلاعات بیشتر و دریافت مشاوره رایگان درباره این دستگاهها، از طریق راههای زیر با کارشناسان ما در تیم فرونیوس در تماس باشید.
2- روشهایی با الکترود غیرمصرفشونده
در بعضی از فرآیندهای جوشکاری، از الکترودهای غیرمصرفشونده استفاده میشود که برخلاف روشهای دارای الکترود مصرفی، در حین جوشکاری ذوب نشده و بخشی از جوش را تشکیل نمیدهند؛ در ادامه این روشها را با هم بررسی خواهیم کرد.
- جوشکاری تنگستن تحت گاز محافظ (TIG)
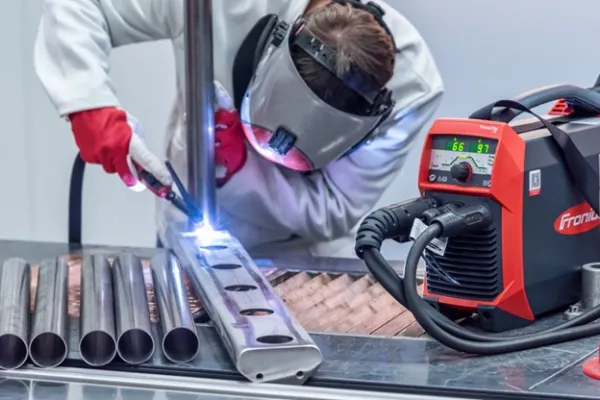
در این روش، که با نام جوشکاری قوس تنگستن تحت گاز محافظ (GTAW) هم شناخته میشود، از یک الکترود تنگستنی غیرمصرفشونده برای ایجاد قوس الکتریکی استفاده میشود؛ در این فرآیند، یک گاز محافظ بیاثر از حوضچه جوش و فلز مذاب در برابر آلودگیهای محیطی محافظت کرده و کیفیت جوش افزایش پیدا میکند.
TIG welding can be difficult to learn and technically demanding. It requires more operator control than similar processes, but there are both manual and automatic methods available. The process produces high-quality, clean, and strong welds but can be time-consuming. It’s primarily suitable for welding thin materials and non-ferrous metals but isn’t ideal for thicker metal joints.
جوشکاری TIG میتواند یادگیری دشواری داشته باشد و از نظر فنی چالشبرانگیز است. این فرآیند نیازمند کنترل بیشتری از سوی اپراتور نسبت به روشهای مشابه است، اما هم روشهای دستی و هم اتوماتیک برای آن وجود دارد. این فرآیند جوشهای با کیفیت بالا، تمیز و محکم تولید میکند، اما ممکن است زمانبر باشد؛ این روش عمدتاً برای جوشکاری مواد نازک و فلزات غیرآهنی مناسب است، اما برای جوشهای فلزات ضخیمتر مناسب نمیباشد.
منبع: taylor-studwelding.com
- جوشکاری قوس پلاسما (PAW)
جوشکاری قوس پلاسما (PAW) شباهت زیادی به جوشکاری TIG دارد، اما با یک تفاوت کلیدی: در این روش، قوس الکتریکی بین الکترود غیرمصرفشونده و آندی که داخل مشعل قرار دارد، برقرار میشود؛ این قوس، گاز داخل مشعل را یونیزه کرده و به پلاسما تبدیل میکند؛ در ادامه پلاسما از طریق یک نازل باریک در آند به سمت قطعهکار هدایت شده و از گاز محافظ جدا میشود تا جوش دقیق و باکیفیتی را ایجاد کند.
جمعبندی
جوش قوس الکتریکی یکی از روشهای پرکاربرد و مؤثر جوشکاریست که در صنایع مختلف مثل خودروسازی، ساخت کشتی، ساختوساز و هوافضا استفاده میشود، این فرآیند با استفاده از قوس الکتریکی، اتصالات محکم و بادوامی را بین فلزات ایجاد کرده و میتواند با جریان مستقیم یا متناوب کار کند. انواع مختلفی از جوش قوس الکتریکی وجود دارد که بسته به نوع الکترود و گاز محافظ، برای جوشکاری فلزات مختلف و در موقعیتهای متنوع بهکار میروند؛ این روش با انعطافپذیری بالا، امکان جوشکاری در محیطهای گوناگون و بر روی قطعات ضخیم را فراهم کرده و همچنان بهعنوان یکی از انتخابهای اصلی در صنایع بزرگ و پیچیده شناخته میشود.
سوالات متداول
1- قوس الکتریکی در جوشکاری به چه معناست؟
قوس در جوشکاری به جریان الکتریکی گفته میشود که برای تولید حرارت و اتصال دو قطعه فلز به کار میرود؛ این قوس از ماده پایه به الکترود منتقل میشود.
2- در فرآیند جوش قوس الکتریکی به چه تجهیزاتی نیاز است؟
برای انجام این فرآیند به تجهیزاتی مثل الکترود، کابل الکترود، منبع برق، کابل کار و گیره، فلزاتی که باید به هم جوش داده شوند و… نیاز است.
3- دمای جوش قوس الکتریکی چقدر است؟
دمای قوس در هر فرآیند جوشکاری حدود ۳۵۰۰ درجه سلسیوس است.
4- چه تفاوتی بین جوشکاری قوسی با جریان AC و DC وجود دارد؟
جوشکاری قوسی با جریان AC معمولاً ارزانتر است، درحالیکه جوشکاری با جریان DC قوس صافتری ارائه میدهد که برای مواد نازکتر بهتر عمل میکند، اما معمولاً این روش جوشکاری گرانتر است.
برای مطالعه بیشتر شما
What is Arc Welding? – Definition and Process Types