تصور کنید بدون جوشکاری، چه اتفاقی برای صنعت و ساختوساز میافتاد؟ از پلهای فلزی عظیم گرفته تا بدنه هواپیماها و خطوط انتقال لولههای گاز، جوشکاری ذوبی پایه و اساس بسیاری از سازههای مدرن است؛ این فرآیند که با استفاده از حرارت، قطعات فلزی را به هم متصل میکند، نقشی حیاتی در توسعه زیرساختها و تولیدات صنعتی دارد. اما جوشکاری ذوبی فقط درباره اتصال فلزات نیست، بلکه علمیست که پشت آن، فناوریهای پیشرفتهای قرار دارد؛ برای آشنایی بیشتر با این فناوری و روشهای مختلف انجام آن، تا انتهای این صفحه همراه ما بمانید!
جوشکاری ذوبی چیست؟
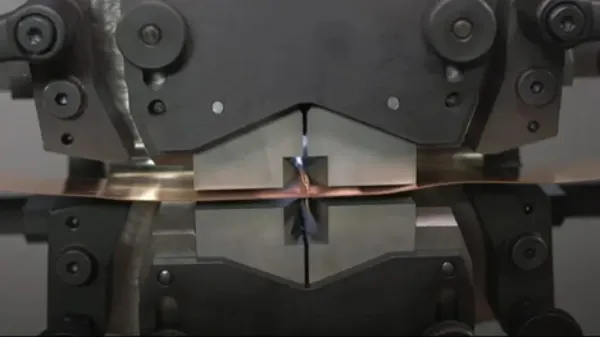
جوشکاری ذوبی نوعی فرآیند جوشکاریست که در آن از حرارت برای ذوبکردن لبههای دو قطعهکار استفاده میشود تا پس از سردشدن، یک اتصال یکپارچه و محکم بین آنها ایجاد شود؛ این روش یکی از رایجترین تکنیکهای جوشکاری در صنایع مختلف مثل ساختوساز، خودروسازی و تولید تجهیزات فلزیست. جوشکاری ذوبی شامل انواع مختلفی مثل جوشکاری قوسی، جوشکاری گازی، جوشکاری لیزری، جوشکاری الکترونی و جوشکاری مقاومتیست؛ ویژگی اصلی این فرآیند، استفاده از حرارت بالا برای ذوب و پیوند مواد بدون نیاز به فشار خارجی زیاد است.
Fusion welding is a process that uses heat to join or fuse two or more materials by heating them to melting point. The process may or may not require the use a filler material. External application of pressure is not required for fusion welding processes, except for resistance welding, where substantial contact pressure is required during welding for sound joining.
جوشکاری ذوبی فرآیندیست که با استفاده از حرارت، دو یا چند ماده را تا نقطه ذوب گرم کرده و به یکدیگر متصل میکند؛ در این فرآیند ممکن است از ماده پرکننده استفاده شود یا نیازی به آن نباشد. اعمال فشار خارجی در فرآیندهای جوشکاری ذوبی ضروری نیست، به جز در جوشکاری مقاومتی، که برای ایجاد یک اتصال محکم، نیاز به اعمال فشار قابلتوجه در حین جوشکاری دارد.
منبع: twi-global.com
انواع جوشکاری ذوبی
فرآیندهای جوشکاری ذوبی بر اساس منبع حرارت به گروههای مختلفی تقسیم میشوند؛ گروهایی مثل قوس الکتریکی، گاز، مقاومت الکتریکی و انرژی بالا.
· فرآیندهای جوشکاری قوسی
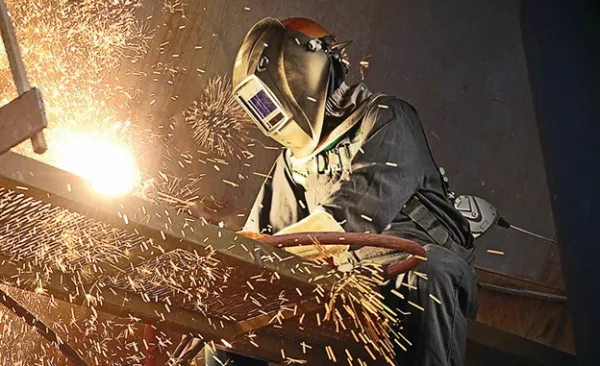
محبوبترین نوع جوشکاری ذوبی، جوشکاری قوسیست؛ در این روش، همانطور که از نامش پیداست، با استفاده از قوس الکتریکی دو یا چند قطعه به یکدیگر متصل میشوند.
رایجترین فرآیندهای جوشکاری قوسی شامل موارد زیر هستند:
1- جوشکاری قوس فلزی پوششدار (SMAW)
این روش که با نامهای جوشکاری قوس دستی با الکترود روکشدار (MMA یا MMAW)، جوشکاری قوس با فلاکس محافظ و جوشکاری میلهای هم شناخته میشود، برای جوشکاری مواد آهنی و غیرآهنی در تمامی موقعیتها مناسب است.
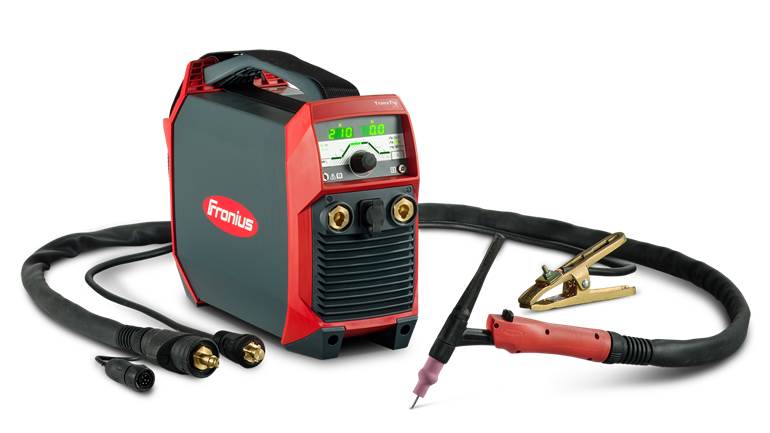
- جوشکاری گاز تنگستن (TIG) یا جوشکاری قوس تنگستن با گاز (GTAW)
در این روش، یک الکترود تنگستن غیرمصرفی قوسی الکتریکی را بین خود و قطعهکار ایجاد میکند، در حالی که گاز محافظ بیاثر از اکسیداسیون و آلودگی جوش جلوگیری میکند. این فرآیند برای قطعات نازک بدون نیاز به فلز پرکننده قابل اجراست، اما در قطعات ضخیمتر، استفاده از سیم، میله یا ماده مصرفی اضافی ضروریست.
- جوشکاری گاز محافظ فلزی (MIG) و جوشکاری گاز فعال فلزی (MAG)
این روشها که به نام کلی جوشکاری قوس فلزی با گاز (GMAW) شناخته میشوند، یکی از رایجترین فرآیندهای جوشکاری قوسیست. در این فرآیند، یک قوس الکتریکی بین الکترود سیمی مصرفشونده و قطعه کار ایجاد شده که باعث ذوب و اتصال آنها میشود؛ در هر دو روش از گاز محافظ برای جلوگیری از آلودگی جوش استفاده میشود و در جوشکاری MIG، این گاز از اکسیداسیون هم جلوگیری میکند.
- جوشکاری قوس پلاسما (PAW)
در این روش، از یک قوس الکتریکی بین الکترود و نازل مشعل استفاده میشود. قوس الکتریکی، گاز (معمولاً آرگون) را درون محفظه یونیزه کرده و پلاسما تولید میکند؛ این پلاسما از طریق یک نازل مسی باریک به بیرون هدایت شده و بر روی قطعه کار متمرکز میشود؛ این ویژگی باعث میشود که قوس پلاسما از گاز محافظ که معمولاً ترکیبی از آرگون و هیدروژن است، بهراحتی جدا بشود.
- جوشکاری قوس زیر پودری (SAW)
این روش پرکاربرد، از یک الکترود مصرفی پیوسته و یک لایه محافظ فلاکس استفاده میکند. فلاکس هنگام ذوبشدن هادی جریان الکتریکی شده و مسیر جریان را بین قطعهکار و الکترود فراهم میکند؛ علاوهبراین، فلاکس از ایجاد جرقه، اشعه ماورای بنفش و دودهای مضر هم جلوگیری میکند.
- جوشکاری قوس با سیم توپودری (FCAW)
این روش بهعنوان جایگزینی برای جوشکاری قوس دستی با الکترود پوششدار (SMAW) طراحی شده است؛ در این تکنیک، از یک الکترود مصرفی پیوسته با مغزی فلاکسدار همراه با منبع تغذیهای که ولتاژ یا جریان ثابت را تأمین میکند، استفاده میشود. این فرآیند میتواند هم با گاز محافظ و هم بدون آن انجام شود؛ در صورتی که بدون گاز محافظ باشد، خود فلاکس بهعنوان محافظ در برابر آلودگیهای جوی عمل میکند.
· فرآیندهای جوشکاری گازی
رایجترین فرآیند در این دسته، جوشکاری اکسیگاز است که در ادامه به معرفی آن میپردازیم.
جوشکاری اکسی گاز (Oxy-Fuel Welding)
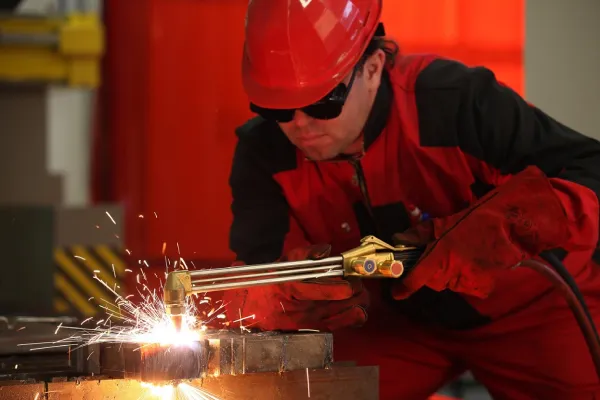
جوشکاری اکسیگاز به نام جوشکاری اکسیاستیلن هم شناخته میشود، ولی معمولاً به آن جوشکاری گازی میگویند؛ در این روش، از یک مشعل دستی یا لوله دمنده استفاده میشود که مخلوطی از اکسیژن و استیلن را میسوزاند تا یک شعله ایجاد شود؛ این شعله برای ذوبکردن لبههای قطعات فلزی و اتصال آنها به هم کاربرد دارد.
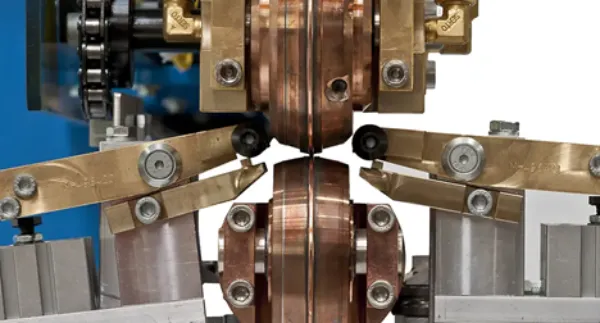
· فرآیندهای جوشکاری مقاومتی
فرآیندهای جوشکاری مقاومتی از جمله روشهای کارآمد برای اتصال قطعات فلزی با استفاده از حرارت ناشی از مقاومت الکتریکی هستند. این فرآیندها معمولاً برای جوشکاری فلزات با ضخامتهای مختلف و در سرعتهای بالا کاربرد دارند. در ادامه، دو نوع رایج این فرآیندها را به شما توضیح خواهیم داد.
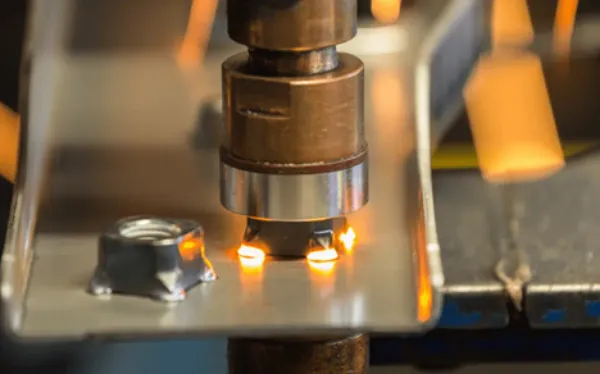
- جوشکاری نقطهای مقاومتی
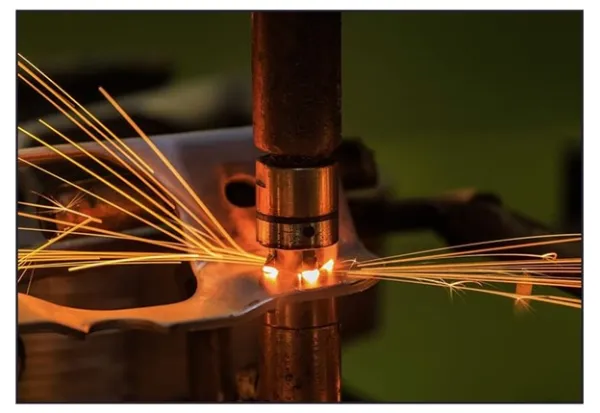
این فرآیند جوشکاری سریع، با ایجاد حرارت بین دو الکترود بر اساس ویژگیهای مواد و ضخامت قطعات کار، انجام میشود؛ جریان جوشکاری در این فرآیند به یک نقطه کوچک متمرکز شده و همزمان قطعات به یکدیگر فشار داده میشوند.
- جوشکاری درز مقاومتی
در این روش، به جای الکترودهای معمولی جوشکاری نقطهای، از چرخهای چرخان استفاده میشود که هنگام عبور قطعات کار از میان آنها، مجموعهای از جوشهای همپوشان و پیوسته را ایجاد میکنند.
· فرآیندهای جوشکاری با انرژی بالا
فرآیندهای جوشکاری با انرژی بالا از تکنیکهای پیشرفته جوشکاری ذوبی هستند که برای اتصال مواد با استفاده از منابع انرژی قوی مثل پرتو الکترونی یا لیزر بهکار میروند؛ این روشها معمولاً برای جوشکاری دقیق و با کیفیت بالا در صنایع حساس مورداستفاده قرار میگیرند.
- جوشکاری با پرتو الکترونی (EBW)
این فرآیند در شرایط خلا انجام شده و از پرتو الکترونهای با سرعت بالا برای ذوبکردن قطعات کار استفاده میکند. الکترونها هنگام نفوذ به مواد، حرارت تولید میکنند و این حرارت باعث ذوب مواد و ایجاد اتصال میشود. جوشهای ایجادشده عمیق و باریک هستند که برای کاربردهای دقیق و مقاوم به فشار مناسب است.
- جوشکاری با پرتو لیزری (LBW)
در این روش، از پرتو لیزر برای تولید حرارت متمرکز استفاده میشود که با دقت بالا برای جوشدادن فلزات و پلیمرها مناسب است. این روش معمولاً در تولیدات با حجم بالا بهکار میرود و میتواند اتصالات دقیق و تمیزی را ایجاد کند.
جوشکاری ذوبی چه کاربردهایی دارد؟
جوشکاری ذوبی در صنایع مختلف، کاربردهای متنوعی دارد که در ادامه تعدادی از آنها را بررسی خواهیم کرد.
1- ساختوساز
جوشکاری ذوبی در صنعت ساختوساز، بهویژه در ساخت آسمانخراشها، پلها و ساختمانهای تجاری، نقش مهمی دارد. این فرآیند برای اتصال فولادهای سازهای و تقویت اتصالات به کار میرود و به حفظ استحکام و یکپارچگی سازهها کمک میکند تا ساختمانها بتوانند بارهای سنگین را بهراحتی تحمل کنند.
2- صنعت خودروسازی
در صنعت خودروسازی، جوشکاری ذوبی یکی از مراحل کلیدی در تولید خودرو است؛ تولیدکنندگان معمولاً از روشهای جوشکاری MIG و TIG برای اتصال فلزات بدنه و شاسی خودرو استفاده میکنند و بیشتر روی ایجاد اتصالات ایمن و مقاوم تمرکز دارند تا خودروها بتوانند فشارهای روزانه و تصادفات احتمالی را تحمل کنند.
3- مهندسی هوافضا
در صنعت هوافضا بهشکل گستردهای از جوشکاری ذوبی برای ساخت قطعات هواپیماهایی که باید در برابر دما و فشارهای شدید مقاومت کنند، استفاده میشود؛ در این صنعت، جوشکاری لیزری و جوشکاری با پرتو الکترونی بهخاطر دقت بالا و ایجاد اتصالات مستحکم با وزن کم، از اهمیت ویژهای برخوردارند.
4- کشتیسازی
در کشتیسازی، جوشکاری ذوبی به عنوان روش اصلی برای مونتاژ بخشهای بزرگ بدنه و قطعات ساختاری کشتیها به کار میرود. تکنیکهای جوشکاری قوسی برای اطمینان از یکپارچگی ضد آب و دوام کشتیها در محیطهای دریایی سخت ضروری هستند.
7- فلزکاری
هنرمندان معمولاً از تکنیک جوشکاری TIG برای ساخت مجسمهها و آثار هنری فلزی استفاده میکنند؛ چراکه این روش جوشکاری دقت و تمیزی بالایی دارد و برای پروژههایی که نیاز به جزئیات دقیق و ظاهر زیبا دارند، بسیار مناسب است.
8- تولید انرژی
صنایع تولید انرژی و نفت و گاز از جوشکاری ذوبی برای جوش دادن لولههایی که باید سیالات با فشار بالا را ایمن نگه دارند، استفاده میکنند. همچنین در نیروگاهها برای ساخت و نگهداری دیگها، توربینها و سایر زیرساختهای حیاتی به کار میرود.
مزایا و معایب جوشکاری ذوبی
در جدول زیر مزایا و معایب جوشکاری ذوبی را بررسی کردهایم.
| مزایای جوشکاری ذوبی | معایب جوشکاری ذوبی |
| · جوشکاری ذوبی اتصالات قویای ایجاد میکند که با ذوب و جوشدادن مواد به هم متصل شدهاند. | · دماهای بالای موردنیاز در این نوع جوشکاری، میتوانند خواص مکانیکی مواد را تغییر دهند. |
| · این فرآیند برای طیف وسیعی از مواد از جمله فلزات، پلاستیکها و سرامیکها قابلاستفاده است. | · جوشکاری ذوبی به مهارتهای تخصصی، تجهیزات و آمادهسازیهای خاصی نیاز دارد. |
| · مواد پرکننده به تقویت استحکام اتصال و پرکردن شکافها کمک میکنند. | · دماهای بالا و نور شدید نیازمند استفاده از تجهیزات محافظتی و رعایت تدابیر ایمنی است. |
جمعبندی
در مجموع، جوشکاری ذوبی یکی از مهمترین و پرکاربردترین روشهای اتصال دائمی فلزات در صنایع مختلف است؛ استفاده از این روش بهخاطر استحکام بالا، تنوع در تکنیکها و قابلیت اجرای آن روی انواع فلزات، باعث شده تا در حوزههایی مانند ساختمانسازی، خودروسازی، صنایع نفتوگاز و… جایگاه ویژهای داشته باشد؛ شناخت دقیق اصول، مزایا، معایب و کاربردهای این روش، میتواند مسیر درستی برای انتخاب نوع جوشکاری متناسب با نیاز هر پروژه را فراهم کند.
از شما ممنونیم که تا اینجا همراه ما بودهاید؛ چنانچه درباره جوشکاری ذوبی به اطلاعات بیشتری نیاز دارید، میتوانید برای دریافت مشاوره رایگان از طریق شمارههای زیر با کارشناسان ما در تیم فرونیوس در تماس باشید.
[email protected]
سوالات متداول
1- چرا در جوشکاری ذوبی از مواد پرکننده استفاده میشود؟
مواد پرکننده در جوشکاری ذوبی نقش مهمی در پرکردن شکافها و افزایش استحکام اتصالات دارند؛ این مواد بسته به نوع جوش و خواص موردنیاز، به مواد همگن (که ترکیبی مشابه با فلز پایه دارند،) و مواد ناهمگن (که ترکیب متفاوتی دارند و برای بهبود خواص جوش استفاده میشوند) تقسیم میشوند.
برای مطالعه بیشتر شما
Types of fusion welding: Oxyacetilene, Electric and Laser