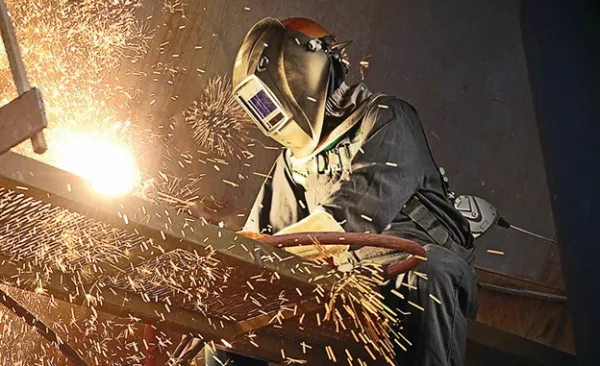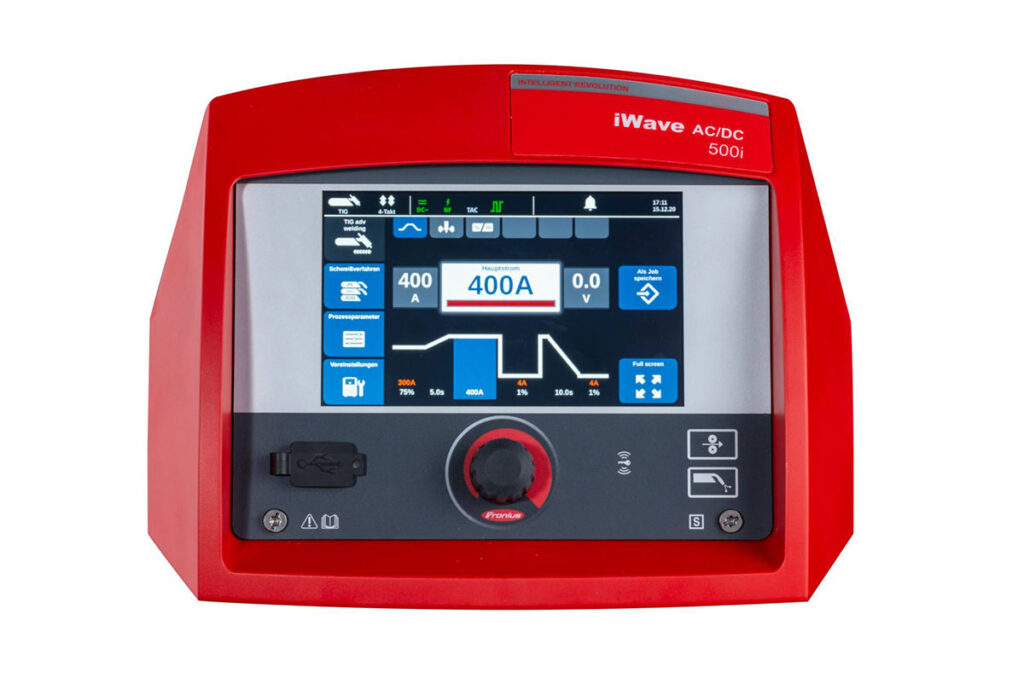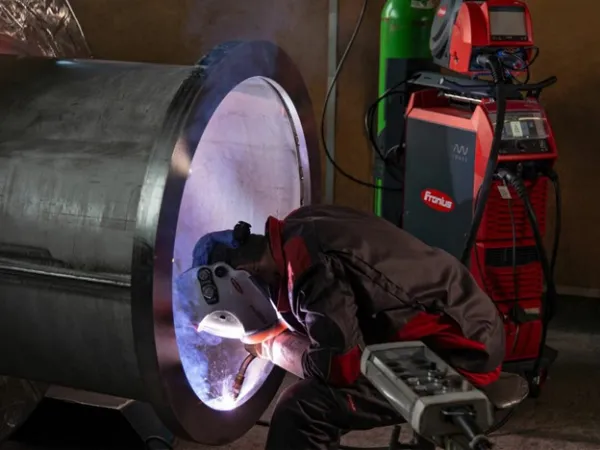
وقتی صحبت از گازها به میان میآید، بسیاری از افراد ناخودآگاه به خطر و انفجار فکر میکنند؛ اما واقعیت این است که همه گازها نهتنها خطرناک نیستند، بلکه بعضی از آنها برای انجام دقیق و ایمن بسیاری از فرآیندهای صنعتی ضروریاند؛ جوشکاری قوسی با گاز محافظ یکی از همین فرآیندهاست که در آن گازهای محافظ مثل آرگون یا دیاکسیدکربن، نقشی حیاتی در حفاظت از ناحیه جوش دارند؛ این گازها با جلوگیری از تماس فلز مذاب با اکسیژن و نیتروژن هوا، باعث ایجاد جوشهایی تمیز، بادوام و بدون تخلخل میشوند. در این صفحه از فرونیوس با این روش جوشکاری، مزایا، چالشها و فناوریهای نوآورانهای که در کنار آن توسعه یافتهاند، آشنا خواهیم شد.
جوشکاری قوسی چیست؟
جوشکاری قوسی (Arc Welding) یکی از روشهای متداول برای اتصال فلزات است که در آن از قوس الکتریکی برای تولید حرارت استفاده میشود؛ این حرارت باعث ذوبشدن فلز پایه و در بعضی موارد سیم پرکننده (فیلر) میشود و در نهایت اتصال بین قطعات شکل میگیرد؛ برای محافظت از محل جوش در برابر تماس با هوا و جلوگیری از ورود گازهای مضر مانند اکسیژن و نیتروژن، از گازهایی مثل آرگون، دیاکسید کربن یا ترکیبی از آنها استفاده میشود؛ این گازها منطقه جوش را در برابر آلودگیهای جوی حفظ کرده و کیفیت نهایی جوش را افزایش میدهند.
چرا باید از گاز محافظ در جوشکاری قوسی استفاده کرد؟
در نبود گاز محافظ، قوس الکتریکی و حوضچه مذاب ممکن است با اکسیژن یا رطوبت هوا واکنش نشان بدهند و باعث تشکیل ناخالصی، حفره یا ترک در جوش بشوند؛ به همین دلیل استفاده از گاز محافظ در جوشکاریهایی که کیفیت جوش بالا اهمیت دارد، ضروریست.
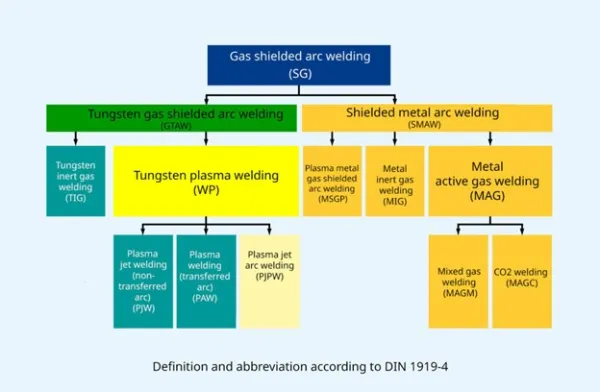
در جوشکاری قوسی با گاز محافظ، از چه گازی استفاده میشود؟
انتخاب گاز در جوشکاری قوسی با گاز محافظ به نوع فرآیند و تجهیزات مورد استفاده بستگی دارد؛ هر سیستم جوشکاری ویژگیهای خاصی دارد که گاز مناسب برای آن باید با این ویژگیها همخوانی داشته باشد. بنابراین، اولین سوالی که ممکن است به ذهن برسد این است: در جوشکاری قوسی با گاز محافظ، از چه گازی باید استفاده کرد؟
برای پاسخ به این سوال، بهتر است بدانیم که گازهای محافظ معمولاً به دو گروه اصلی زیر تقسیم میشوند:
1- گازهای بیاثر (Inert Gases)
گازهای بیاثر، مثل آرگون و هلیوم، واکنشپذیری بسیار کمی دارند و بههمین دلیل در فرآیند جوشکاری دخالتی نمیکنند؛ این گازها بیشتر در جوشکاری فلزات غیرآهنی مثل آلومینیوم، مس یا منیزیم کاربرد دارند.
آرگون خالص یا ترکیبی از آرگون و هلیوم معمولترین انتخابها در این دسته هستند؛ این گازها محیطی پایدار و بدون آلودگی فراهم کرده و از اکسیدشدن فلز در حین جوشکاری جلوگیری میکنند؛ بههمیندلیل، در جوشکاری فلزات سبک و حساس بهویژه در فرآیندهای TIG و MIG بسیار محبوباند.
2- گازهای فعال (Active Gases)
برخلاف گازهای بیاثر، گازهای فعال خاصیت واکنشپذیری دارند؛ رایجترین نمونه آنها دیاکسیدکربن (CO₂) است؛ در بسیاری از کاربردها، CO₂ بهتنهایی یا بهصورت مخلوط با گازهای دیگر مثل آرگون یا اکسیژن استفاده میشود؛ برای مثال، ترکیب ۷۵٪ آرگون و ۲۵٪ CO₂ یکی از متداولترین گازهای محافظ در جوشکاری فولاد است.
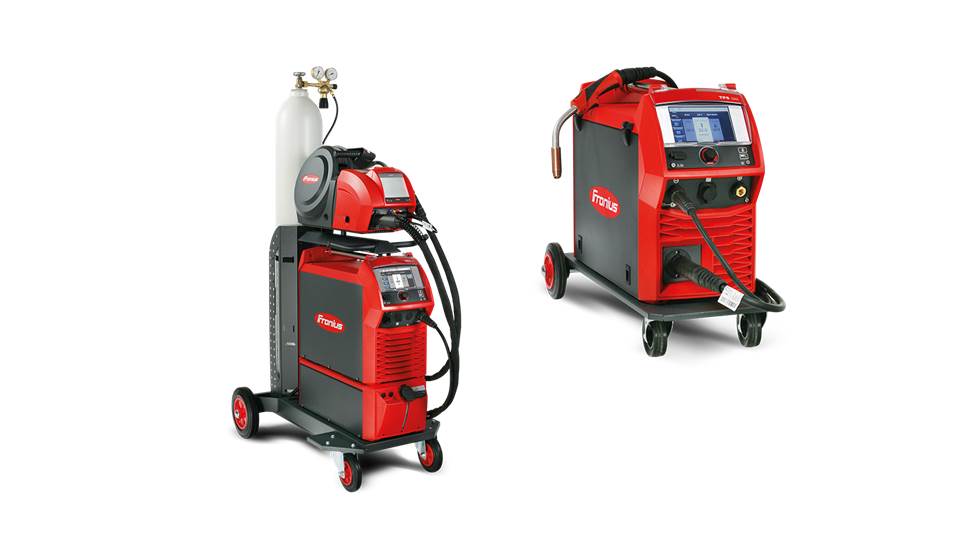
گازهای فعال بهدلیل قابلیت نفوذ بالا و پایداری قوس الکتریکی، در جوشکاری فولادهای کربنی و سایر فلزات آهنی بسیار موثر هستند؛ این گازها بهویژه در فرآیندهای MIG/MAG برای افزایش کیفیت و عمق جوش مورداستفاده قرار میگیرند.
فرآیندهای پیشرفته در جوشکاری قوسی با گاز محافظ
جوشکاری قوسی با گاز محافظ MIG/MAG در طی سالها به فرآیندهای متنوع و پیشرفتهای تکامل پیدا کرده است؛ در ادامه، دو نمونه از این فناوریهای نوین در جوشکاری قوسی با گاز محافظ را به شما معرفی خواهیم کرد.
1- جوشکاری CMT (انتقال فلز سرد)
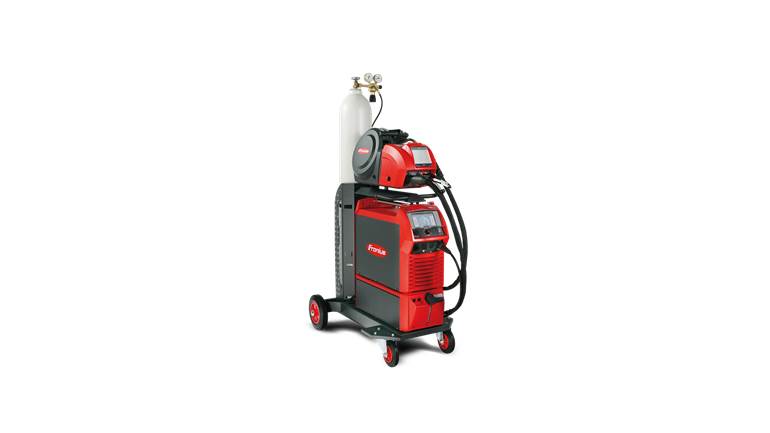
جوشکاری CMT یا Cold Metal Transfer یکی از پیشرفتهترین مدلهای جوشکاری MIG/MAG است که بهطور خاص برای اتصال ورقهای نازک طراحی شده است.
در این فرآیند، حرکت رفت و برگشتی سیم الکترود همراه با کنترل دقیق قوس الکتریکی، باعث کاهش چشمگیر حرارت ورودی به منطقه جوش میشود؛ نتیجه این تکنولوژی، ایجاد جوشهایی با کیفیت بالا، حداقل پاشش و تغییر شکل حرارتی بسیار کم است.
پایداری قوس و کنترل دقیق روی فرایند، CMT را به گزینهای ایدهآل برای جوشکاری آلیاژهای سبک، آلومینیوم و فولادهای نازک تبدیل کرده است.
2- جوشکاری LaserHybrid
جوشکاری LaserHybrid ترکیبی از دو تکنولوژی مجزاست: لیزر پرتوان و جوشکاری قوسی MIG/MAG.
ترکیب این دو منبع حرارتی باعث افزایش چشمگیر در سرعت، کیفیت و عمق نفوذ جوش میشود؛ این تکنولوژی برای جوشکاری قطعات با ضخامتهای متنوع، خصوصاً در خطوط تولید انبوه مثل صنایع خودروسازی یا سازههای فلزی سنگین کاربرد دارد.
LaserHybrid پایداری قوس MIG/MAG را با دقت و تمرکز انرژی لیزر تلفیق کرده و نتیجه آن، اتصالهایی با استحکام بالا و کاهش نیاز به فرایندهای پسپردازش مثل سنگزنی یا تمیزکاری است.
جوشکاری قوسی با گاز محافظ با الکترود غیرمصرفی
جوشکاری TIG و پلاسما، هر دو از زیرمجموعههای جوشکاری قوسی با گاز محافظ هستند، اما برخلاف فرآیندهای MIG/MAG، در این روشها از الکترود تنگستن غیرمصرفی استفاده میشود که در طول فرآیند ذوب نمیشود؛ در هر دو فرآیند، گاز محافظ بیاثر مثل آرگون برای پایداری قوس و محافظت از منطقه جوش به کار گرفته میشوند.
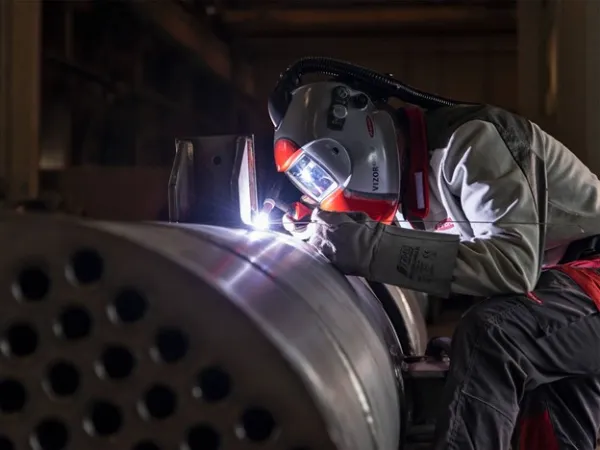
1- جوشکاری TIG؛ دقت بالا و کیفیت بینقص در اتصالات حساس
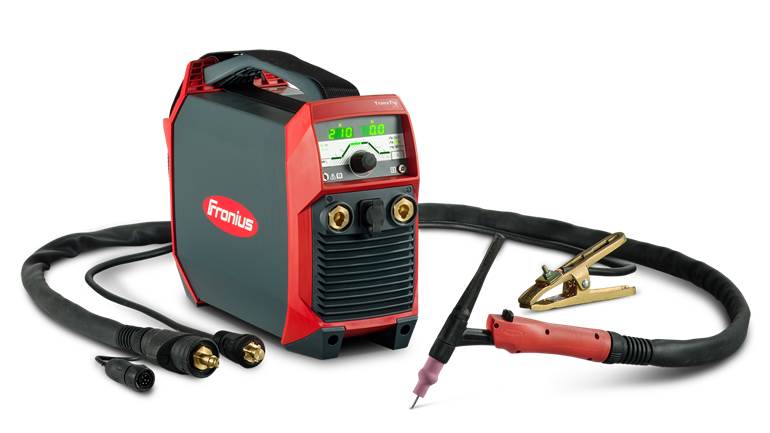
در جوشکاری TIG (Tungsten Inert Gas)، قوس الکتریکی بین الکترود تنگستن و قطعهکار تشکیل شده و گاز بیاثر از الکترود در برابر اکسیژن محافظت میکند؛ اگر الکترود داغ در معرض اکسیژن قرار بگیرد، قوس ناپایدار شده و تنگستن آسیب میبیند؛ بنابراین، استفاده از گاز بیاثر یک ضرورت قطعی در این فرآیند است.
فرآیند TIG برای جوشکاری فلزاتی مثل فولاد ضدزنگ، آلومینیوم و سایر فلزات غیرآهنی کاربرد فراوان دارد؛ همچنین بهدلیل کنترل دقیق روی ورودی حرارت، گزینهای ایدهآل برای جوشکاریهای ظریف و نیازمند به کیفیت بالا محسوب میشود؛ حتی جوشکاری فولادهای معمولی هم با TIG امکانپذیر است، چرا که گاز بیاثر از ایجاد تخلخل در درز جوش جلوگیری کرده و کیفیت اتصال را تضمین میکند.
2- جوشکاری پلاسما؛ قوس متمرکز برای جوشکاریهای دقیق و عمیق
جوشکاری پلاسما (Plasma Arc Welding) از نظر ساختار شباهت زیادی به TIG دارد، اما با یک تفاوت کلیدی: قوس در این فرآیند از یک نازل بسیار باریک عبور داده میشود و بهصورت متمرکز و پرفشار به سطح کار برخورد میکند؛ این ویژگی باعث ایجاد دمای بسیار بالا و نفوذ بیشتر در محل جوش میشود.
مزیت اصلی جوشکاری پلاسما نسبت به TIG، کنترلپذیری بیشتر، تمرکز بالاتر قوس و توانایی ایجاد جوشهایی با عمق زیاد است؛ به همین دلیل، این فرآیند در صنایعی مثل هوافضا، ساخت تجهیزات دقیق و صنایع الکترونیک کاربرد زیادی دارد.
مزایا و معایب جوشکاری قوسی با گاز محافظ
قبل از انتخاب فرآیند جوشکاری مناسب، شناخت نقاط قوت و ضعف هر روش ضروریست؛ جوشکاری قوسی با گاز محافظ بهخاطر تنوع بالا و کیفیت مناسبی که دارد در بسیاری از صنایع به کار گرفته میشود، اما مثل هر فناوری دیگری، معایب خاص خود را هم دارد؛ در ادامه، به بررسی مهمترین مزایا و معایب جوشکاری قوسی با گاز محافظ میپردازیم.
· مزایای جوشکاری قوسی با گاز محافظ
از مهمترین مزایای جوشکاری قوسی با گاز محافظ، میتوان به موارد زیر اشاره کرد:
-
کیفیت بالای جوش
بهدلیل محافظت مؤثر از منطقه قوس توسط گاز، جوش تمیز، یکنواخت و بدون تخلخل ایجاد میشود.
-
قابلیت جوشکاری فلزات مختلف
این روش برای جوشکاری فولاد، فولاد ضدزنگ، آلومینیوم، مس، تیتانیوم و سایر فلزات و آلیاژها کاربرد دارد.
-
قوس پایدار و کنترلپذیر
در فرآیندهای TIG و پلاسما، قوس بسیار پایدار و دقیقی ایجاد میشود که این موضوع برای جوشکاریهای حساس بسیار ایدهآل است.
-
مناسب برای جوشکاری اتوماتیک و رباتیک
فرآیندهایی مثل MIG/MAG یا LaserHybrid بهراحتی با سیستمهای خودکار و صنعتی قابل ترکیب هستند.
-
عدمنیاز به تمیزکاری زیاد
چون در جوشکاری قوسی با گاز محافظ، سرباره وجود ندارد یا بسیار کم است (بهویژه در TIG و MIG)، تمیزکاری بعد از جوش به حداقل میرسد.
-
کنترل دقیق ورودی حرارت
در روشهایی مثل CMT یا TIG، میتوان گرمای ورودی را کاهش داد و از تاببرداشتن قطعات نازک جلوگیری کرد.
· محدودیت جوشکاری قوسی با گاز محافظ
جوشکاری قوسی با گاز محافظ، در کنار تمام مزایایی که دارد، با محدودیتهایی هم همراه است که بهراحتی نمیتوان از آنها چشمپوشی کرد؛ محدودیتهایی مثل:
-
حساسیت به باد و جریان هوا
چون محافظت از قوس بهوسیله گاز انجام میشود، محیطهای باز یا دارای جریان هوا میتوانند باعث ناپایداری قوس شده و کیفیت جوش را پایین بیاورند.
-
نیاز به تجهیزات بیشتر و پیچیدهتر
برای اجرای جوشکاری قوسی با گاز محافظ، به تجهیزات تخصصی مثل دستگاه جوش، تورچ، گاز محافظ و همچنین تنظیمات دقیق و نگهداری منظم نیاز دارید. به همین دلیل، این روش به آموزش حرفهای و هزینهی بیشتر نیاز دارد.
-
نیاز به تجهیزات تخصصی و هزینه بالا
جوشکاری قوسی با گاز محافظ به تجهیزات پیچیده، آموزش حرفهای و گازهای نسبتاً گران نیاز دارد؛ بههمیندلیل، اجرای آن در مقایسه با روشهای سادهتر هزینهبرتر است.
-
نیاز به اپراتور ماهر
فرآیندهایی مثل TIG یا پلاسما نیاز به اپراتوری ماهر و باتجربه دارند تا قوس، سرعت حرکت و حرارت را بهدرستی کنترل کند.
-
محدودیت در برخی وضعیتهای جوشکاری
در شرایط خاص مثل جوشکاری در موقعیتهای سخت یا فضاهای محدود، کنترل فرآیند ممکن است دشوار باشد، بهویژه اگر گاز بهخوبی به منطقه جوش نرسد.
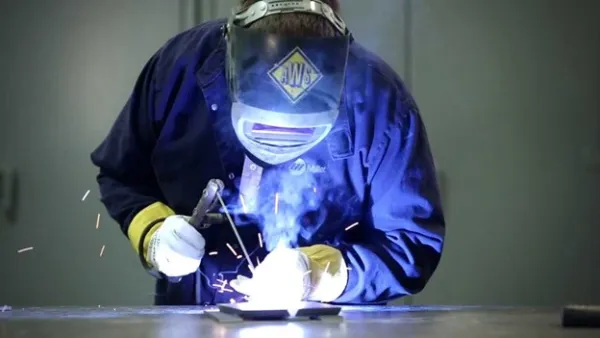
کاربردهای جوشکاری قوسی با گاز محافظ در صنایع مختلف
جوشکاری قوسی با گاز محافظ بهخاطر تنوع فرآیندها، کیفیت بالا و امکان کنترل دقیق پارامترها، در صنایع گوناگون کاربردهای متنوعی دارد؛ بعضی از مهمترین حوزههای استفاده از این روش عبارتاند از:
1- صنعت خودروسازی
این روش بهویژه در تولید بدنه خودرو، قطعات شاسی و جوشکاری ورقهای نازک کاربرد دارد؛ فرآیندهایی مثل MIG و CMT برای دستیابی به جوشهایی دقیق و تمیز در سرعت بالا مورد استفاده قرار میگیرند.
2- صنایع ساختوساز فلزی
در ساخت سازههای فولادی، تیرآهن، پلها و اسکلتهای فلزی، از جوشکاری MAG یا ترکیبی از MIG/MAG استفاده میشود تا مقاومت اتصال و دوام در برابر فشارهای مکانیکی تضمین شود.
3- صنایع هوایی و هوافضا
فرآیندهای TIG و CMT در تولید قطعات حساس از جنس آلومینیوم، تیتانیوم و فولاد ضدزنگ به کار میروند، چراکه این روشها جوشهایی تمیز، بدون تخلخل و با دقت بالا را ایجاد میکنند.
4- صنعت نفت، گاز و پتروشیمی
برای جوشکاری لولهها، مخازن و اتصالات فلزی در شرایط کاری سخت، از جوشکاری با گاز محافظ استفاده میشود؛ TIG و MAG از جمله فرآیندهای رایج در این زمینه هستند.
5- تولیدات انبوه صنعتی
در خطوط تولیدی رباتیک که نیاز به سرعت بالا و اتصالات احساس میشود، جوشکاری MIG/MAG با تجهیزات اتوماتیک یا رباتیک بهوفور استفاده میشود.
جمعبندی
در این مقاله با فرآیند جوشکاری قوسی با گاز محافظ آشنا شدیم؛ روشی دقیق، کارآمد و پرکاربرد در صنایع مختلف که با استفاده از قوس الکتریکی و گاز محافظ، مانع آلودگی ناحیه جوش شده و کیفیت نهایی آن را تضمین میکند؛ انتخاب درست گاز، تنظیمات بهینه و استفاده از تجهیزات مناسب، نقش مهمی در ایجاد جوشهای مقاوم و بادوام دارند؛ در این زمینه فرونیوس هم با توسعه فناوریهای نوآورانهای مثل ArcTig و LaserHybrid، توانسته استانداردهای جدیدی در این حوزه تعریف کند و با ارائه سیستمهای پیشرفته، به افزایش بهرهوری و کیفیت در پروژههای جوشکاری کمک کند.
از شما ممنونیم که تا اینجا همراه ما بودید؛ اگر در زمینه جوشکاری قوسی با گاز محافظ به اطلاعات بیشتری نیاز دارید، میتوانید برای دریافت مشاوره رایگان، از طریق راههای زیر با کارشناسان ما در تیم فرونیوس در تماس باشید؛ ما در فرونیوس با تمام دانش و تجربهای که در زمینه جوشکاری داریم، آماده کمک به شما عزیزان هستیم.
برای مطالعه بیشتر شما
What is Gas-Shielded Metal Arc Welding?
What are Welding Shielding Gases, and Why are they Important?
Gas-shielded welding processes