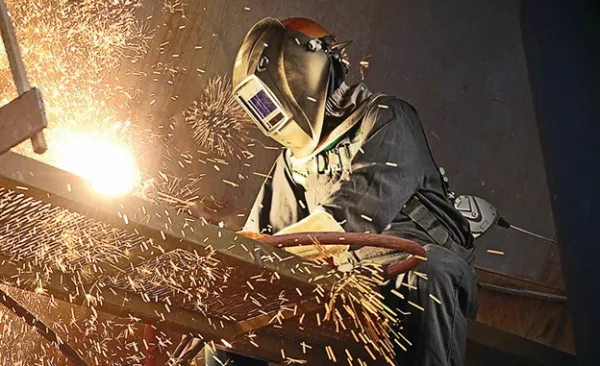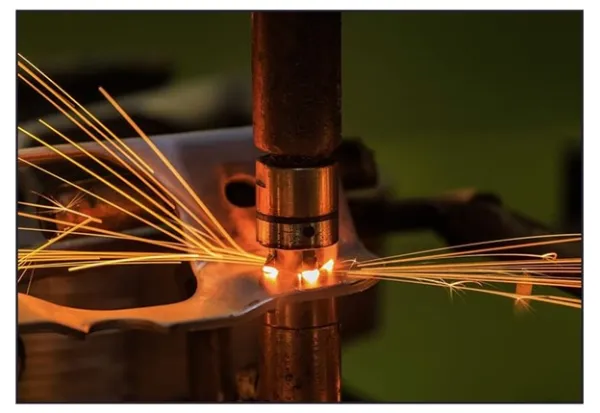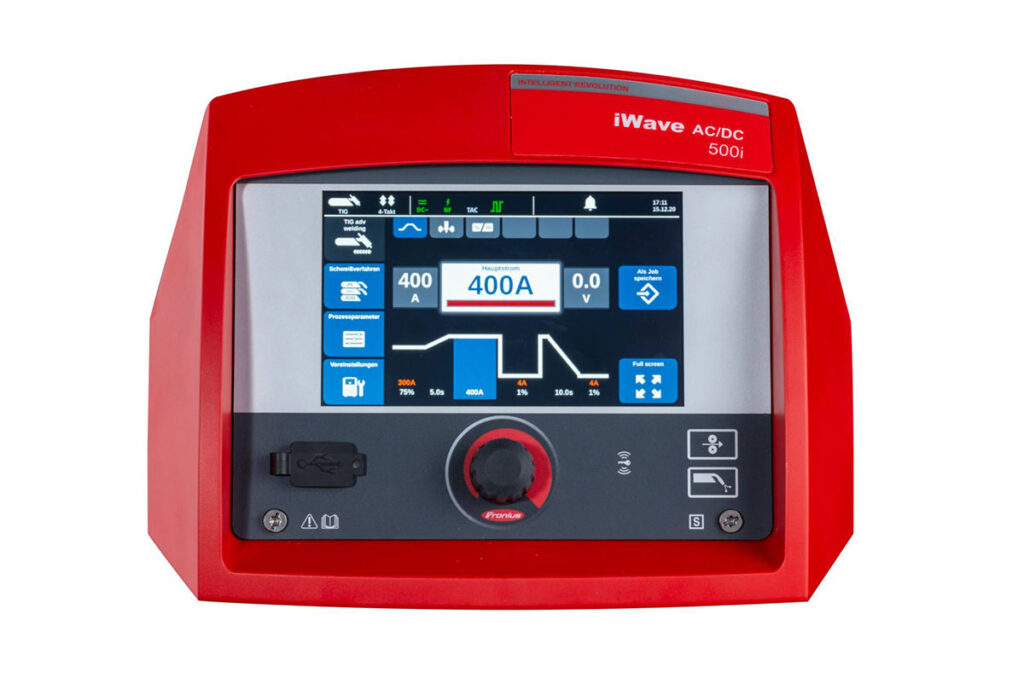
آیا میدانستید شعلهای برآمده از گازی یونیزهشده میتواند با دقتی شگفتانگیز، فلزات را به یکدیگر پیوند دهد؟ این تکنولوژی پیشرفته، جوشکاری پلاسما نام دارد؛ جادویی نوین از دل علم که مرزهای سنتی جوشکاری را پشت سر گذاشته است.
در دنیایی که دقت، کیفیت و ظرافت حرف اول را میزند، روشهای نوظهور جوشکاری در حال بازتعریف استانداردهای صنعتی هستند. یکی از این روشها، بهرهگیری از حالت چهارم ماده یعنی پلاسما است که توانسته انقلابی در اتصال فلزات به پا کند.
اگر کنجکاو هستید بدانید این شعلهی رامشده چگونه میتواند حتی حساسترین قطعات را با سرعت بالا و بدون آسیب به هم متصل کند یا چرا صنایع پیشرفته آن را به عنوان گزینهای بیرقیب انتخاب کردهاند، با ما همراه باشید. در ادامه به زبانی ساده و کاربردی، به قلب این فناوری خواهیم زد و رازهای جوشکاری پلاسما را با شما در میان خواهیم گذاشت؛ جایی که قدرت گاز در خدمت اتصال دقیق و ماندگار قرار گرفته است.
جوشکاری پلاسما چیست؟
جوشکاری پلاسما (یا همان جوشکاری قوس پلاسما) در صنایع مختلفی به کار میرود و یک فرایند پیشرفته است که از گاز یونیزهشدهای به نام پلاسما برای ایجاد اتصال فلزات استفاده میکند. پلاسما، گازی داغ است که شامل یونهای مثبت و الکترونهای منفی میباشد و با گازهای معمولی متفاوت است. به همین دلیل، آن را به عنوان حالت چهارم ماده در نظر میگیرند.
پلاسما در حقیقت گازی است که به حدی گرم شده که به شدت رسانا میشود و این ویژگی امکان انتقال جریان الکتریکی را در فرآیندهای جوشکاری و برش فراهم میکند. دمای قوس پلاسما میتواند تا 30,000 درجه فارنهایت برسد.
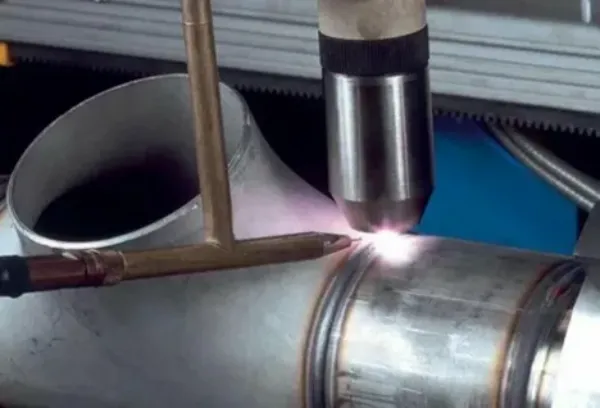
تاریخچه جوشکاری پلاسما به اوایل دهه 1960 بازمیگردد و از آن زمان تاکنون در صنایع مختلف با کاربردهای ویژه و در جریانهای مختلف (از 0.5 آمپر برای میکروپلاسما تا 500 آمپر برای صنایع سنگین) به کار گرفته شده است. این تکنیک به ویژه در محیطهای تولیدی امروزی به عنوان یک روش تخصصی شناخته میشود.
فرآیند جوشکاری پلاسما از یک الکترود غیرمصرفی و یک قوس پلاسما الکتریکی برای جوشدادن فلزات استفاده میکند و شباهت زیادی به جوشکاری TIG دارد. با این حال، طراحی خاص مشعل جوشکاری پلاسما پرتو متمرکزتر و دقیقتری نسبت به TIG تولید میکند و این ویژگی آن را به گزینهای عالی برای جوشکاری فلزات نازک و ایجاد جوشهای باریک با عمق بالا تبدیل کرده است.
جوشکاری قوس پلاسما چگونه کار میکند؟
آیا تا به حال به این موضوع فکر کردهاید که جوشکاری قوس پلاسما (PAW) چگونه فلزات را به یکدیگر متصل میکند؟ در ادامه نگاهی دقیقتر به علم نهفته در پشت این فرآیند خواهیم داشت.
در جوشکاری قوس پلاسما، یک جت پلاسما با سرعت بالا از طریق یونیزهکردن گاز توسط جریان الکتریکی ایجاد میشود. این گاز که به حالت یونیزهشده درآمده، از داخل مشعل دستگاه جوش عبور میکند و به عنوان منبع حرارتی، فلز پایه را ذوب مینماید. قوس پلاسما میتواند دمایی تا حدود 50,000 درجه فارنهایت (حدود 27,760 درجه سانتیگراد) تولید کند که بهراحتی توانایی ذوب انواع فلزات را دارد.
در این فرآیند، معمولا از گاز خنثی مانند آرگون یا هلیوم استفاده میشود که با فشار بالا از نازل مشعل عبور کرده و پس از یونیزهشدن، به پلاسما تبدیل میگردد. پلاسما یک گاز رسانای بسیار قوی است که جریان الکتریکی را هدایت کرده و حرارتی فوقالعاده ایجاد میکند. دهانهی باریک نازل باعث افزایش سرعت جریان گاز پلاسما میشود و این موضوع، نفوذ جوشکاری را در قطعهکار افزایش میدهد.
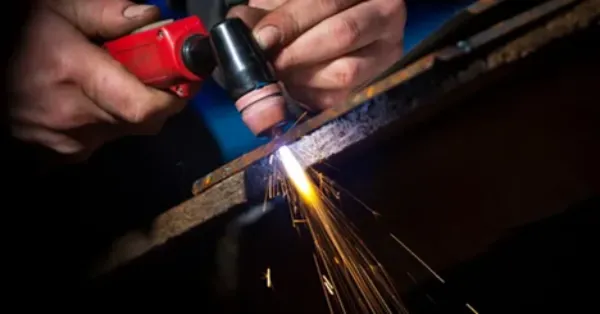
از آنجا که مشعلهای پلاسما در دماهای بسیار بالا فعالیت میکنند، امکان ذوبشدن نازل وجود دارد؛ بنابراین این مشعلها باید حتما با سیستم خنککننده آبی تجهیز شده باشند.
جوشکاری پلاسما میتواند هم به صورت دستی و هم خودکار انجام شود. جوشکاری خودکار معمولا در خطوط تولید انبوه مانند جوشکاری بدنهی خودروها کاربرد دارد. در مقابل، جوشکاری دستی گزینهای مناسب برای اتصالات پیچیده یا مواد خاصی میباشد که جوشکاری آنها دشوارتر است.
در نهایت مشعل پلاسما همانجاییست که جادوی واقعی اتفاق میافتد؛ جایی که جت پلاسما با دقت و سرعت بالا، فلز را به نرمی و قدرت ذوب میکند.
حالتهای مختلف عملیاتی در جوشکاری پلاسما
جوشکاری قوس پلاسما بسته به شدت جریان، در سه حالت عملیاتی اصلی انجام میشود که هر کدام ویژگیها و کاربردهای خاص خود را دارند.
1- میکروپلاسما (Microplasma) 1/0 تا 15 آمپر
در این حالت، قوس الکتریکی با شدت جریان بسیار پایین کار میکند و با وجود کاهش توان، پایداری بالایی تا طول قوس 20 میلیمتر دارد.
میکروپلاسما برای اتصال ورقهای بسیار نازک (تا ضخامت 1/0 میلیمتر) مناسب است و به دلیل دقت بالا و حرارت محدود، گزینهای ایدهآل برای ساخت توریهای فلزی و قطعات ظریف با کمترین میزان اعوجاج بهشمار میرود.
2- جریان متوسط(Medium Current) 15 تا 200 آمپر
در این حالت، عملکرد قوس پلاسما شباهت زیادی به جوشکاری TIG دارد، اما با این تفاوت که قوس متمرکزتر و سفتتر است؛ دلیل این امر، نازل باریک مشعل است که پلاسما را در مسیری محدود هدایت میکند.
افزایش جریان گاز پلاسما میتواند باعث نفوذ بیشتر حوضچهی جوش شود، اما این کار ممکن است ریسک آلودگی گاز محافظ را نیز بالا ببرد.
این حالت که به آن (حالت ذوبی) نیز گفته میشود، نسبت به TIG نفوذ بیشتر و محافظت بهتری ارائه میدهد. تنها نقطهضعف آن، نیاز به نگهداری بیشتر مشعل و حجم بالاتر آن نسبت به مشعلهای TIG است.
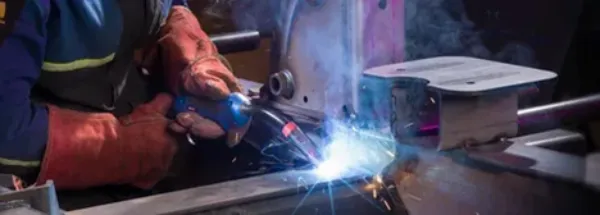
3- حالت سوراخ کلیدی (Keyhole Mode) بیش از 100 آمپر
در این حالت، با افزایش شدت جریان و فشار گاز، پرتو قدرتمندی از پلاسما تولید میشود که قوس آن توانایی ایجاد سوراخی در فلز پایه را دارد، درست مانند یک کلید در قفل؛ از همین رو به آن حالت (Keyhole) یا (سوراخ کلید) گفته میشود.
این روش امکان جوشکاری عمیق در یک پاس را فراهم میکند؛ برای مثال میتوان ورقهایی تا ضخامت 10 میلیمتر را (بسته به جنس فلز) در یک مرحله جوش داد.
این حالت شباهت زیادی به جوشکاری با پرتو الکترونی داشته و برای اتصال قطعات ضخیم با سرعت بالا کاربرد زیادی دارد. معمولا از فلز پرکننده نیز برای اطمینان از کیفیت جوش استفاده میشود. کاربردهای این روش شامل جوشکاری مکانیزه، موقعیتی و جوش لولهها میشود.
آیا بهدنبال ارتقاء کیفیت جوشکاری در پروژههای خود هستید؟ با شناخت فناوریهایی نظیر جوشکاری پلاسما و بهرهگیری از تجهیزات برندهای پیشرو میتوانید یک گام جلوتر از رقبا باشید. برای دریافت مشاوره تخصصی و آشنایی بیشتر با راهکارهای نوین، همین حالا با ما در ارتباط باشید.
انتخاب گاز در فرآیند جوشکاری
برای انجام عملیات جوشکاری قوس پلاسما، استفاده از گازهای مختلف نقش کلیدی در بهینهسازی عملکرد فرآیند جوشکاری دارد.
- در این روش، میتوان از آرگون ترکیبشده با 2 تا 5 درصد هیدروژن به عنوان گاز پلاسما یا در ترکیب با آرگون خالص به عنوان گاز محافظ استفاده کرد.
- اگر آرگون به عنوان گاز پلاسما و ترکیب آرگون و هیدروژن به عنوان گاز محافظ به کار رود، گرمای ورودی افزایش یافته، کشش سطحی فلز کاهش مییابد و در نتیجه امکان جوشکاری با سرعت بیشتر فراهم میشود.
- در حالتی که از ترکیب آرگون و هیدروژن به عنوان گاز پلاسما و آرگون خالص به عنوان گاز محافظ استفاده شود، تمرکز حرارتی در قوس پلاسما افزایش مییابد که این موضوع منجر به نفوذ عمیقتر جوش میشود؛ بهویژه در عملیات Keyhole که نیاز به عمق نفوذ بالا دارد.
مزایای جوشکاری پلاسما
برای شناخت بهتر جوشکاری قوس پلاسما، در این بخش به بررسی ویژگیهای برتر این فرآیند میپردازیم. آگاهی از مزایای جوشکاری پلاسما به شما کمک میکند تا در صنعت خود از این فناوری بهصورت مؤثر بهره ببرید.
1- کنترل بهتر
یکی از مهمترین مزایای این شیوه، کنترل و کیفیت بالای جوش است. طراحی خاص مشعل پلاسما باعث میشود امکان کنترل دقیق قوس، تحمل بیشتر نسبت به فاصلهی نوک مشعل از قطعهکار و همچنین آزادی بیشتر برای حرکت دستها و دید بهتر در حین جوشکاری فراهم گردد.
2- پاشش (Spatter) کم
فرآیند جوشکاری پلاسما به دلیل مصرف بهینهی انرژی، پاشش کمتری نسبت به روشهای سنتی جوشکاری دارد. همچنین، از آنجا که این روش باعث تاببرداشت در قطعات نازک نمیشود، نیازی به پیشگرمایش آنها نخواهد بود.
3- ناحیهی کوچکتر تحت تأثیر حرارت
در فرآیند جوشکاری پلاسما، ناحیهای که تحت تأثیر حرارت قرار میگیرد کوچکتر است و معمولا نیازی به فلز پرکننده ندارد. این ویژگی نه تنها باعث کاهش آسیب حرارتی به قطعه میشود بلکه ظاهر جوش نیز زیباتر و منظمتر خواهد بود.
4- کاهش تغییر شکل
از آنجا که نیازی به استفاده از فلز پرکننده نیست، در اطراف ناحیه جوش تغییر شکل کمتری ایجاد میشود. همچنین تمرکز بالای حرارت و دمای زیاد در این روش، نفوذ کامل جوش (Full Penetration) را ممکن میسازد.
5- مناسب برای جوشکاری دقیق
در مقایسه با روشهای سنتی مانند TIG، فرآیند PAW میتواند در جریانهای پایین نیز قوس پایدار ایجاد کند. این ویژگی، جوشکاری پلاسما را برای کاربردهای حساس و دقیق به گزینهای ایدهآل تبدیل میکند. به همین دلیل این روش در صنایع پزشکی، الکترونیکی و ابزار دقیق کاربرد فراوانی دارد.
6- الکترود محافظتشده
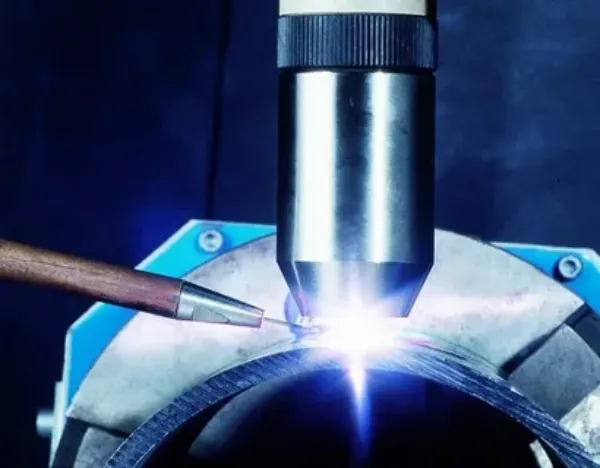
برخلاف فرآیند TIG که در آن الکترود تنگستن پس از پایان جوشکاری در معرض هوا قرار دارد، در جوشکاری پلاسما، الکترود در داخل محفظهی مشعل محافظت میشود و توسط گاز پوششی، در برابر اکسیدشدن یا آسیب مصون میماند. این امر موجب میشود الکترود برای مدت طولانیتری قابل استفاده باشد. در جوشکاریهای اتوماتیک این ویژگی موجب افزایش بهرهوری و کاهش نیاز به توقفهای مکرر جهت تیزکردن الکترود میشود.
سایر مزایا جوشکاری پلاسما
- قابلیت برش تمامی فلزات
- امکان اتوماسیونسازی آسان
- مصرف انرژی کمتر نسبت به روشهای دیگر
- امکان نفوذ عمیق و باریک در جوشکاری
معایب جوشکاری پلاسما
جوشکاری پلاسما با وجود مزایای فراوان، دارای محدودیتها و معایبی نیز هست که در ادامه به بررسی آنها میپردازیم.
1- سرمایهگذاری اولیه بالا
تجهیزات و دستگاههایی که برای جوشکاری PAW مورد نیازند، نسبت به روشهای سنتی پیچیدهتر و پرهزینهتر هستند. مشعل پلاسما به سیستم خنککنندهی آبی نیاز دارد که همین موضوع باعث میشود امکان طراحی مشعل در اندازههای کوچک محدود شود.
علاوهبر این، نگهداری این تجهیزات نیازمند تکنسینهای متخصص است، چرا که خرابی مشعل میتواند برای اپراتور بسیار خطرناک باشد. به همین دلیل استفاده از تجهیزات ایمنی پیشرفته نیز ضرورت دارد.
2- نیاز به آموزش تخصصی
برای کار با دستگاههای جوشکاری پلاسما، اپراتور باید آموزشهای تخصصی لازم را ببیند و نحوهی کار با مدل خاص دستگاه را یاد بگیرد. برخلاف برخی از روشهای جوشکاری، دستگاههای پلاسما چندمنظوره و عمومی نیستند و هر مدل نیاز به شناخت فنی ویژه دارد.
3- سطح بالای صدا
در جوشکاری قوس پلاسما، سطح صدای تولیدشده بسیار بالاتر از سایر روشهاست. این موضوع به دلیل وجود قوس پلاسما و سرعت بالای جریان گاز در حین جوشکاری است. این نویز شدید میتواند به سلامت شنوایی اپراتورها آسیب برساند، بهویژه برای افراد جوان یا در محیطهای بسته خطر آن بیشتر است.
سایر محدودیت جوشکاری پلاسما
- تولید پرتوهای فرابنفش و فروسرخ بیشتر
- فرآیند جوشکاری پیچیدهتر و عدم تطابق قطعات
- نیاز به تعویض منظم نازل (orifice)
- تجهیزات حساس با نیاز به نگهداری بالا
کاربرد جوشکاری پلاسما
جوشکاری پلاسما میتواند در صنایع گوناگون کاربردهای ویژهای داشته باشد. در ادامه به بررسی برخی از این کاربردها میپردازیم.
1- لولههای فولادی
جوشکاری پلاسما یکی از روشهای برتر در تولید لولههای فولادی است، زیرا امکان جوشکاری با سرعت بالا و نفوذ مناسب در فلز را فراهم میکند. بسیاری از صنایع، بهدلیل سرعت بالاتر و مصرف کمتر فلز پرکننده، این روش را به جوشکاری سنتی TIG ترجیح میدهند.
2- صنعت پزشکی
دستگاههای پزشکی به قطعاتی دقیق و قابل اعتماد نیاز دارند. جوشکاری پلاسما برای اتصال این قطعات بسیار مناسب است زیرا میتواند درزهایی یکدست، دقیق و با کیفیت بالا ایجاد کند.
3- صنایع هوافضا
در تولید قطعات هواپیما و فضاپیما، جوشکاری پلاسما به دلیل دقت فوقالعادهاش کاربرد گستردهای دارد. این روش میتواند درزهایی مقاوم در برابر فشار بالا و شرایط سخت محیطی ایجاد کند که در این صنعت از اهمیت بالایی برخوردار است.
4- صنعت خودروسازی
در این صنعت، جوشکاری پلاسما برای اتصال ورقهای فلزی نازک با دقت زیاد مورد استفاده قرار میگیرد. بهویژه در مونتاژ قطعات حساس موتوری و سیستمهای انتقال قدرت، این روش از بروز نقصهای احتمالی جلوگیری میکند.
5- بازسازی ابزار و قالبها
در صنایع قالبسازی و ابزارسازی، جوشکاری پلاسما یکی از بهترین گزینهها برای تعمیر ابزارها و قالبهای ارزشمند به شمار میرود. قوس متمرکز پلاسما امکان بازسازی دقیق قطعات را فراهم کرده و خواص اصلی مواد را حفظ میکند.
6- زیرساختهای انرژی
در بخش انرژی، جوشکاری پلاسما نقش مهمی در ساخت لولهها و اتصالات ایفا میکند. توانایی آن در ایجاد جوشهایی با نفوذ و استحکام بالا، دوام و ایمنی لولههایی را که برای انتقال مواد تحت فشار مانند نفت و گاز استفاده میشوند، بهطور چشمگیری افزایش میدهد.
دانستیم که
در نهایت میتوان گفت جوشکاری پلاسما چیزی فراتر از یک تکنیک اتصال نوین است و میتواند نماد نوآوری در عرصهی مهندسی جوشکاری باشد. استفاده از حالت چهارم ماده، امکان دستیابی به سطحی از دقت، کیفیت و کنترل را فراهم میکند که در روشهای سنتی جوشکاری دستیابی به آن ممکن نیست.
مزایای متعدد این فناوری موجب میشود بتوان طیف گستردهای از مواد را بهصورت دقیق و با کیفیت بالا جوش داد. در نتیجه، جوشهایی با استحکام بالا و دوام قابل توجه به دست میآید. بنابراین، استفاده از جوشکاری قوس پلاسما میتواند یک راهکار ارزشمند و رو به رشد در صنایع مختلفی مانند هوافضا، الکترونیک و پزشکی باشد؛ صنایعی که نیازمند رعایت استانداردهای بسیار سختگیرانهی کیفی هستند و تولید قطعات در آنها باید با نهایت دقت انجام شود.
البته این فرایند، چالشهایی نیز به همراه دارد، اما انتظار میرود با پیشرفتهای آینده در زمینهی منابع تغذیه، سیستمهای کنترلی و مواد مصرفی، این چالشها برطرف شده و کاربردهای این فناوری نوآورانه بیش از پیش گسترش یابد.
سوالات متداول
1- تفاوت جوشکاری پلاسما و جوشکاری TIG (GTAW) چیست؟
در هر دو روش از قوس الکتریکی و گاز محافظ استفاده میشود، اما در جوشکاری پلاسما قوس از یک نازل باریک عبور میکند که باعث تمرکز بیشتر، دمای بالاتر و سرعت جوشکاری بیشتر میشود. همچنین پلاسما از دو نوع گاز بهره میبرد: یکی برای ایجاد قوس و دیگری برای محافظت از حوضچه مذاب کاربرد دارد.
2- با استفاده از جوشکاری پلاسما چه نوع موادی را میتوان جوش داد؟
فولادهای آلیاژی، فولادهای زنگ نزن، آلومینیوم، تیتانیوم، نیکل و آلیاژهای آنها میتوان با استفاده از جوشکاری قوس پلاسما جوش داد. همچنین برای جوشکاری فلزات نازک و موادی که جوشکاری آنها با روشهای دیگر دشوار است، کاربرد دارد.