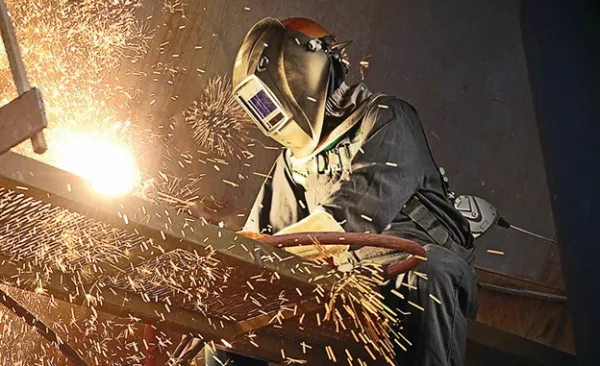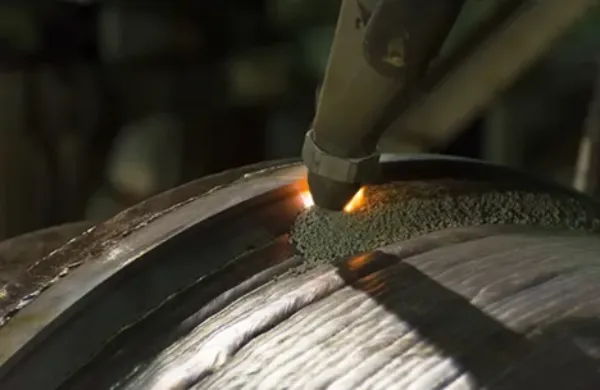
سازههای عظیم فولادی، خطوط لولهی انتقال نفت و گاز با کیلومترها امتداد و حتی بدنهی کشتیهای غولپیکر با استحکامی باورنکردنی به هم متصل شدهاند. همهی اینها به لطف قهرمانی ناشناخته به نام فرآیند جوشکاری زیر پودری (Submerged Arc Welding – SAW) ممکن شده است.
شاید نام این روش جوشکاری در ابتدا پیچیده به نظر برسد اما در واقع مانند هنرمندی ماهر عمل میکند. در حالی که سطح کار را با لایهای محافظ از دانههای ریز و پودری میپوشاند، با قوسی الکتریکی و پرقدرت، دو قطعه فلز را چنان به هم پیوند میدهد که گویی از ابتدا یکی بودهاند.
این فرایند باکیفیت، کارآمد و اغلب بهصورت خودکار اجرا میشود و نقشی حیاتی در صنایع سنگین ایفا میکند.
در ادامه با ما همراه باشید تا با زبانی ساده و روان به بررسی اصول اساسی این روش، شیوهی عملکرد، مزایا، محدودیتها، کاربردهای گسترده در صنایع مختلف و آخرین پیشرفتها در این حوزه بپردازیم.
جوشکاری زیرپودری چیست؟
جوشکاری زیرپودری (Submerged Arc Welding یا SAW) یک تکنیک پیشرفته جوشکاری است که در آن فلزات با ایجاد قوس الکتریکی بین قطعهکار و الکترود به یکدیگر متصل میشوند. در این روش از لایهای از پودر شار استفاده میشود که در حین جوشکاری نقش محافظ را ایفا کرده و باعث ایجاد سرباره (ماده نیمهجامدی که روی سطح جوش تشکیل میشود) میگردد. این ویژگی باعث تولید جوشهای یکنواخت و مرتب میشود.
در حالی که در سایر روشهای جوشکاری از گاز محافظ (مانند MIG/TIG)، سیم توپر حاوی شار (FCAW)، الکترود پوششدار (SMAW) یا محیط کنترلشده (جوشکاری پلاسما) برای حفاظت استفاده میشود، در جوشکاری زیرپودری، حرارت مورد نیاز از طریق قوس الکتریکی بین الکترود و قطعهکار تأمین میشود.
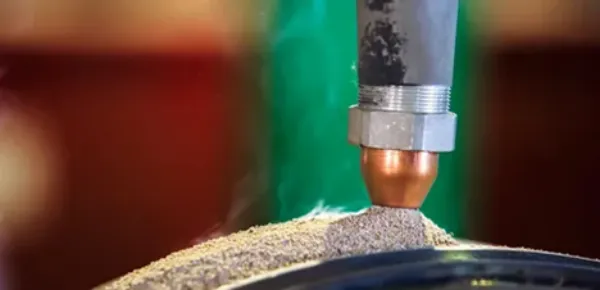
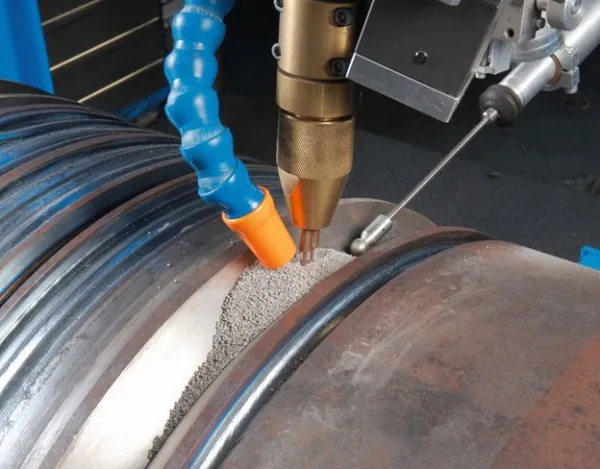
قطعهکار و الکترود با لایهای از شار دانهای پوشانده میشوند که این لایه علاوه بر محافظت از جوش در برابر گازهای جوی، به عنوان عایق حرارتی نیز عمل کرده و گرمای زیادی را در خود نگه میدارد. این ویژگی باعث نفوذ عمیق جوش به داخل قطعهکار میشود. پس از جوشکاری، بخشی از شار ذوب شده و جمعآوری میشود تا دوباره مورد استفاده قرار گیرد.
فرآیند جوشکاری زیرپودری چگونه کار میکند؟
فرآیند جوشکاری زیرپودری (SAW) به دلیل توانایی در ایجاد جوشهای یکنواخت و با کیفیت بالا، از لایهای از شار دانهای استفاده میکند که برای این کار نیاز است که جوش فقط در وضعیت افقی و تخت انجام شود. این یعنی پیشروی جوش یا باید با حرکت دستگاه جوشکاری انجام شود یا اینکه قطعهکار حرکت کند.
قبل از شروع جوشکاری، لایهای نازک از شار روی سطح قطعهکار پاشیده میشود. این شار میتواند بهصورت دستی یا با استفاده از قیف مخصوص به درز جوش قطعهها وارد شود. در ادامه الکترود یا مجموعهای از الکترودهای سیمی در ناحیه کار قرار میگیرند و با لایهای از شار پوشانده میشوند.
تنظیم دقیق پارامترهایی مانند شدت جریان، ولتاژ قوس و سرعت تغذیه سیم اهمیت زیادی دارد. این پارامترها بر روی شکل جوش، عمق نفوذ و ترکیب شیمیایی فلز رسوبشده تأثیر مستقیم دارند. از آنجایی که اپراتور نمیتواند حوضچه جوش را مشاهده کند، تنظیم دقیق این پارامترها برای دستیابی به جوش با کیفیت ضروری است.
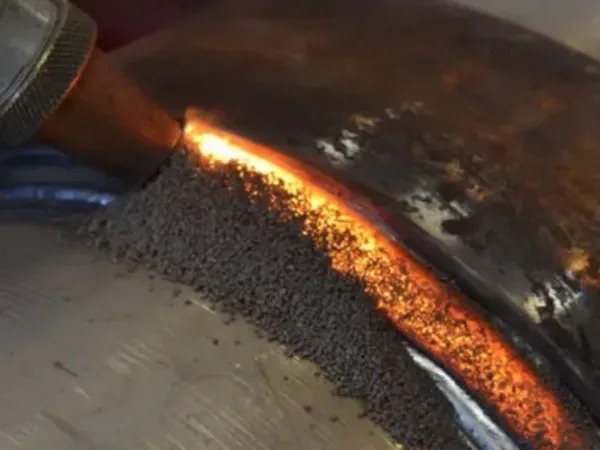
در نهایت، جریان الکتریکی به الکترودها اعمال شده و حرارت زیادی تولید میکند که باعث ذوب و همجوشی فلز پایه و سیم پرکننده میشود. پس از سردشدن فلز مذاب، جوشهای مقاوم و یکنواختی در قطعه ایجاد میشود. همچنین بخش زیادی از شار استفادهنشده در سطح جوش باقی میماند و میتوان آن را بازیافت کرد. سرباره ایجادشده نیز معمولا بهصورت دستی جدا میشود. در این روش، نیازی به استفاده از گاز محافظ نیست.
معرفی تجهیزات و مواد اصلی در جوشکاری زیرپودری
در جوشکاری زیرپودری (SAW)، دستیابی به جوشهایی یکنواخت، تمیز و باکیفیت نیازمند استفاده از مجموعهای از تجهیزات و مواد تخصصی است. هر یک از این اجزا نقش مهمی در بهینهسازی فرآیند جوشکاری ایفا میکنند. در ادامه با مهمترین تجهیزات و مواد مورد استفاده در این روش آشنا میشویم.
1- شار دانهای (Granular Flux)
شار در قالب دانههای ریز درون یک مخزن مخصوص (قیف شار) نگهداری میشود. این ترکیب معمولا شامل اکسید فلزاتی مانند آلومینیوم، کلسیم، منیزیم، منگنز، سیلیکون، تیتانیوم و زیرکونیوم است. هنگام ذوبشدن، شار با فلز واکنش شیمیایی برقرار میکند تا خواص مکانیکی و متالورژیکی موردنظر در جوش ایجاد شود.
انواع شار عبارتاند از:
- شار چسبی (Bonded Flux): این نوع شار از ترکیب مواد و چسبهایی مثل سیلیکات سدیم ساخته میشود و امکان افزودن عناصر آلیاژی را فراهم میکند. همچنین مقاومت خوبی در برابر زنگزدگی دارد.
- شار ذوبشده (Fused Flux): با ذوب ترکیب در کوره و سرد کردن آن تولید میشود. این نوع شار بهدلیل ذرات یکنواخت و خواص پایدار، برای ایجاد جوشهای صاف و با کیفیت بالا بسیار مناسب است.
2- سیم جوش (Wire Electrode)
در این فرآیند از قرقرههای سیم برای تغذیه سیم جوش استفاده میشود. قطر سیمها معمولا بین 1.6 تا 6 میلیمتر است و در انواع توپر، تابخورده یا توخالی تولید میشوند. انتخاب نوع سیم به جنس فلز پایه، شرایط جوشکاری و کیفیت مورد انتظار بستگی دارد.
برای دستیابی به نتایج دقیقتر و نفوذ بهتر، از تکنیکهای خاصی مانند موارد زیر استفاده میشود:
- دو سیم همزمان (Twin-wire)
- چند سیم (Multiple wires)
- سیم اصلی همراه با سیم گرم یا سرد
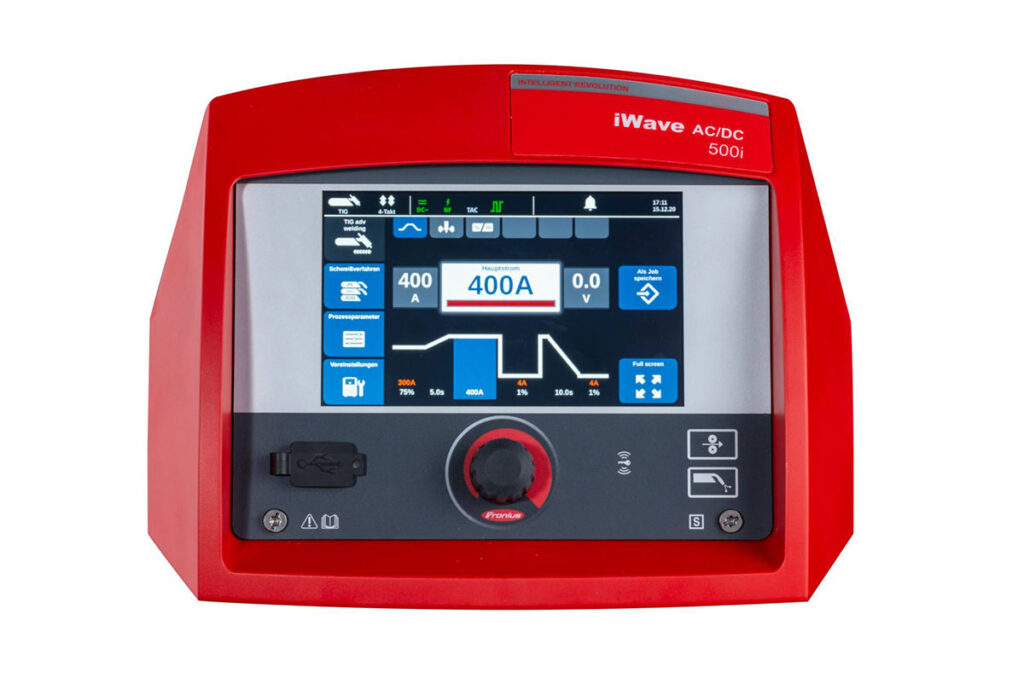
3- منبع تغذیه (Power Source)
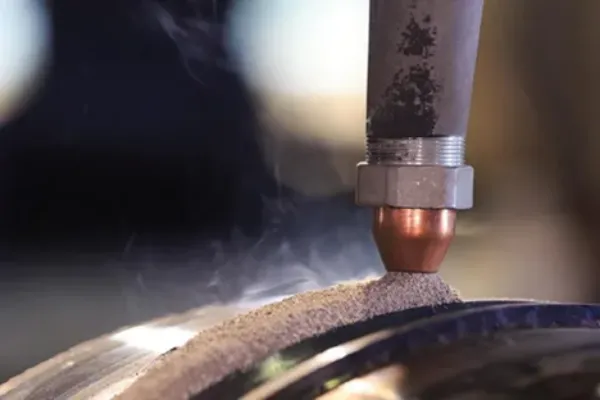
جوشکاری زیرپودری با استفاده از منابع مختلف تغذیه برق انجام میشود که هر کدام مزایای خاص خود را دارند. در سیستمهای چند الکترودی، استفاده از منابع مجزا امکان کنترل دقیقتری بر شکل جوش و میزان نفوذ فراهم میکند.
انواع جریانهای مورد استفاده در منبع تغذیه:
- DCEP (الکترود قطب مثبت): ایجاد قوس پایدار و نفوذ بیشتر
- DCEN (الکترود قطب منفی): افزایش نرخ رسوب فلز پرکننده
- AC (جریان متناوب): ایجاد تعادل بین نفوذ و نرخ رسوب
اگر میخواهید بیشتر درباره مزایای جوشکاری زیرپودری و کاربردهای آن در صنایع مختلف بدانید، تیم کارشناسی فرونیوس آماده است تا شما را در انتخاب بهترین راهکارهای جوشکاری راهنمایی کند. با مشاوره تخصصی ما میتوانید از بهترین روشها و تجهیزات موجود بهرهبرداری کنید. همین حالا با ما تماس بگیرید.
چرا جوشکاری زیرپودری (SAW) انتخابی هوشمندانه برای پروژههای بزرگ است؟
اگر با پروژههایی سر و کار دارید که نیازمند جوشهای بلند، مستقیم و دقیق هستند، جوشکاری زیرپودری میتواند گزینهای فوقالعاده باشد. در ادامه به مزایای جوشکاری زیرپودری میپردازیم تا بهتر با قدرت و کارایی آن آشنا شوید.
1- کیفیت جوش بینظیر
جوشهایی که با SAW ایجاد میشوند از نظر استحکام، یکنواختی و تمیزی در سطح بالایی قرار دارند.
2- سرعت بالا در اجرا
در مقایسه با روشهایی مثل MIG/MAG یا TIG، سرعت حرکت تورچ بیشتر است؛ این یعنی زمان کمتر و بازدهی بیشتر صورت خواهد گرفت.
3- محیط کاری ایمن و تمیز
لایه شار دانهای از دیدن قوس جلوگیری میکند و دود فرآیند را کاهش میدهد. در نتیجه نیازی به تجهیزات گرانقیمت تهویه نیست و محیط کاری سالمتری خواهید داشت.
4- استفاده مجدد از شار
تا 90% از شار مصرفی قابل بازیافت است که میتواند محدودیت در تعداد دفعات استفاده داشته باشد.
5- کاهش ضایعات، صرفهجویی در هزینهها
چون در این روش مواد پرکننده پاشیده نمیشوند، اتلاف مواد به حداقل میرسد و هزینهها کاهش پیدا خواهد کرد.
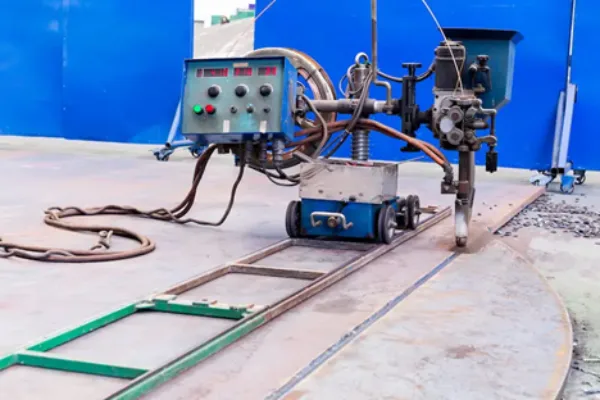
6- گزینهای مناسب برای جوشکاریهای سنگین
نرخ بالای رسوب جوش باعث میشود به سادگی بتوان ضخامتهای بالا را هم با کیفیت بالایی جوشکاری کرد.
7- انعطاف بالا در انواع فولاد
برای هر نوع فولادی شامل آلیاژهای مس، فولادهای کمکربن تا متوسط، فولادهای آلیاژی پایین، فولاد نرم (Mild steel)، آلیاژهای نیکل، فولادهای کوئنچ و تمپرشده، فولاد ضدزنگ، آلیاژهای اورانیوم میتوان از این شیوه استفاده کرد. البته در ساخت اجزایی مثل مخازن، لولههای قطور و تیرهای سازهای استفاده از جوشکاری زیرپودری میتواند گزینهای مناسب باشد.
سایر مزایای جوشکاری زیرپودری
- امکان انجام جوشکاری نیمهخودکار یا کاملا خودکار
- مناسب برای کاربردهای داخل کارگاه و فضای باز
- تولید جوشهای صاف، یکنواخت و با نفوذ بالا
چالشها و محدودیت جوشکاری زیرپودری؛ روی دیگر سکه SAW
تمامی فرآیندهای جوشکاری صنعتی ممکن است محدودیتهایی داشته باشند که شناسایی آنها ضروری است تا در انتخاب فرآیند جوشکاری با مشکلی مواجه نشویم. در ادامه به بررسی این محدودیتها خواهیم پرداخت.
- به دلیل وجود حوضچه جوش بزرگ، جوشکاری باید تنها در وضعیت افقی و سطحی انجام شود.
- این فرآیند نیاز به آموزش تخصصی برای اپراتورها دارد، چرا که کنترل آن پیچیده و دشوار است.
- فرآیند جوشکاری محدود و از انعطافپذیری کمتری برخوردار است؛ دستگاههای پیشرفته به سختی برای استفاده در اهداف دیگر قابل تنظیم و تطبیق هستند.
- پس از جوشکاری، حذف سرباره ضروری است.
- این فرآیند تنها برای جوشهای دورانی و جوشهای بلند و مستقیم مناسب است.
- برای دستیابی به جوش با کیفیت مطلوب، لازم است که پارامترهای دقیق پیش از شروع کار تنظیم شوند، چرا که در طول جوشکاری امکان مشاهده جوش وجود ندارد.
کاربرد جوشکاری زیرپودری در صنایع مختلف
جوشکاری زیرپودری (SAW) یکی از روشهای پیشرفته و کارآمد در صنعت است که کاربرد گستردهای در حوزههای مختلف دارد. این فرآیند میتواند بهرهوری، کیفیت و سرعت اجرا را بهطور چشمگیری افزایش دهد. در ادامه با برخی از مهمترین کاربردهای آن در صنایع آشنا میشویم.
1- ساخت و ساز صنعتی
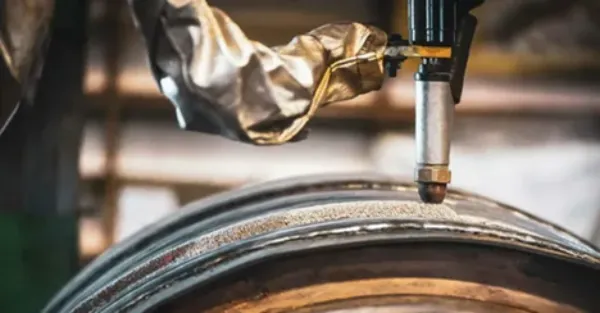
جوشکاری زیرپودری در ساخت مخازن تحت فشار، لولهها و بویلرها جایگاه ویژهای دارد. دلیل این انتخاب، توانایی بالا در ایجاد جوشهای طولی و محیطی با استحکام زیاد است. استفاده از الکترود تغذیهشونده پیوسته در این فرآیند، حوضچه جوشی صاف، یکنواخت و باکیفیت ایجاد میکند که برای سازههای حساس و بزرگ بسیار ایدهآل است.
2- صنعت کشتیسازی
انعطافپذیری بالای SAW این امکان را فراهم میکند که جوشکاری هم در محیطهای بسته و هم در فضای باز انجام شود. این ویژگی آن را به گزینهای مناسب برای ساخت کشتیهای عظیم تبدیل کرده است، جایی که نیاز به جوشهای طولانی، مستقیم و دقیق روی فلزات سنگین وجود دارد.
3- صنایع خودروسازی و نظامی
جوشکاری زیرپودری با سرعت بالا و قابلیت خودکارسازی، پاسخگوی نیازهای پیچیده صنایع خودروسازی و نظامی است. این فرآیند قادر است بسته به ضخامت فلزات، جوشهای چندپاسه یا تکپاسه ایجاد کند، که موجب افزایش بهرهوری و دقت در تولید میشود.
4- صنعت راهآهن
یکی از ویژگیهای مهم SAW، توانایی ایجاد جوشهایی با نفوذ بالا است. این خصوصیت در صنعت راهآهن، که نیاز به اتصالهای عمیق و بادوام دارد، اهمیت زیادی دارد و آن را به یکی از روشهای جوشکاری قابل اعتماد برای ساخت یا تعمیر ریلها و سازههای مرتبط تبدیل کرده است.
سخن پایانی
جوشکاری زیرپودری فراتر از یک اتصال ساده فلزی است. این فرآیند با استفاده از پوشش محافظ پودر و قوس الکتریکی قدرتمند خود، نه تنها استحکام و یکپارچگی را به سازههای عظیم میبخشد، بلکه سرعت، کارایی و کیفیت را نیز به طرز چشمگیری افزایش میدهد. از خطوط لولهای که در اعماق زمین مدفون هستند تا بدنههای مستحکم کشتیهای اقیانوسپیما و سازههای فلزی که به آسمان میرسند، ردپای این روش جوشکاری در قلب صنایع حیاتی و پیچیده قابل مشاهده است. این فناوری همچنان در حال پیشرفت است و با هر روزی که میگذرد، تکنولوژیهای نوینتری به آن اضافه میشود.
البته قبل از انتخاب هر یک از فرآیندهای جوشکاری، ضروریست که پیچیدگی و حجم قطعاتی که قرار است جوش داده شوند، به دقت بررسی شود تا تصمیمی درست اتخاذ گردد.
جوشکاری زیرپودری به عنوان یک فرآیند کلیدی، نقشی حیاتی در توسعه و پیشرفت صنایع مختلف ایفا کرده و همچنان به عنوان یک راهکار قابل اعتماد و کارآمد برای اتصال قطعات فلزی در پروژههای بزرگ و حساس شناخته خواهد شد.
سوالات متداول
1- چه نوع اتصالاتی را میتوان با استفاده از جوشکاری زیر پودری ایجاد کرد؟
اتصالات لب به لب، اتصالات سپری، اتصالات روی هم و اتصالات گوشهای از انواع اتصالاتی است که میتوان با جوشکاری زیرپودری در صنایع مختلف انجام داد.
2- آیا جوشکاری زیرپودری برای جوشکاری قطعات پیچیده مناسب است؟
به طور کلی، جوشکاری زیرپودری برای جوشهای ساده و طولی مناسبتر است اما در صورتی که طراحی به دقت انجام شود، میتواند برای برخی جوشهای پیچیده نیز مورد استفاده قرار گیرد.
برای مطالعه بیشتر شما
Submerged Arc Welding: Advantages and Disadvantages