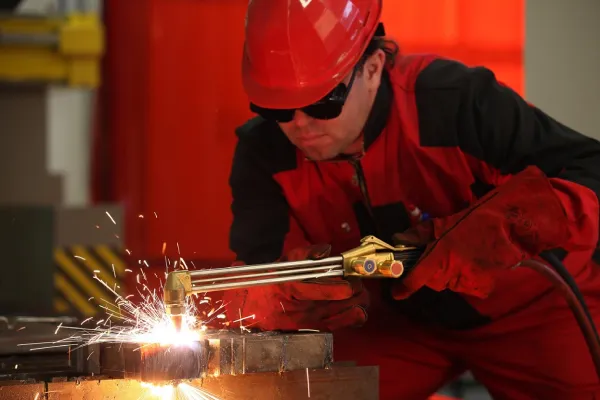
شعله جوشکاری یکی از عوامل کلیدی در فرایند جوشکاری گازیست که نقش تعیینکنندهای در کیفیت و نوع اتصال دارد. بسته به ترکیب گازهای مورد استفاده، شعلههای مختلفی ایجاد میشوند که هرکدام ویژگیها، کاربردها و میزان حرارت متفاوتی دارند؛ انتخاب نوع شعله مناسب، تأثیر مستقیمی روی کیفیت جوش، سرعت انجام کار و حتی مصرف سوخت دارد؛ در ادامه همراه ما باشید تا به بررسی انواع شعله جوشکاری، ویژگیهای آنها و موارد استفاده در صنایع مختلف بپردازیم.
In this welding process gases fuels are burn and produce high temperature flames which further used to create weld joint. The flame plays lead role to create weld joint and the weld properties are highly depended on it.
در این فرآیند جوشکاری، گازهای سوختی سوزانده میشوند و شعلههایی با دمای بالا تولید میکنند که سپس برای ایجاد اتصال جوش استفاده میشوند. شعله نقش اصلی را در ایجاد اتصال جوش ایفا میکند و خواص جوش به شدت آن بستگی دارد.
منبع: tristatefabricators.com
انواع شعله جوشکاری؛ بررسی شعله خنثی
شعله خنثی یکی از مهمترین انواع شعله جوشکاری مورد استفاده در جوشکاری گاز است که در آن نسبت استیلن به اکسیژن برابر (۱:۱) است؛ این شعله بهخاطر احتراق کامل و پایداری بالا، در بسیاری از عملیاتهای جوشکاری استفاده میشود.
ویژگیهای شعله خنثی
در جدول زیر نگاه کوتاهی به ویژگیهای شعله خنثی داشتهایم.
| نسبت برابر گازها | در این نوع شعله، مقدار استیلن و اکسیژن یکسان است و هیچکدام از گازها بیشازحد مصرف نمیشوند. |
| احتراق کامل | شعله خنثی اکسیژن اضافی را از محیط جذب کرده و باعث میشود که فرایند احتراق بهشکل کامل انجام شود. |
| ساختار مشخص شعله | این شعله دارای یک مخروط داخلی روشن و واضح است که نشاندهنده تکمیل صحیح واکنش احتراق است. |
| عدم اکسیداسیون فلز | در این شعله، میزان اکسیژن طوری تنظیم شده که از اکسیدشدن فلز جلوگیری میکند. |
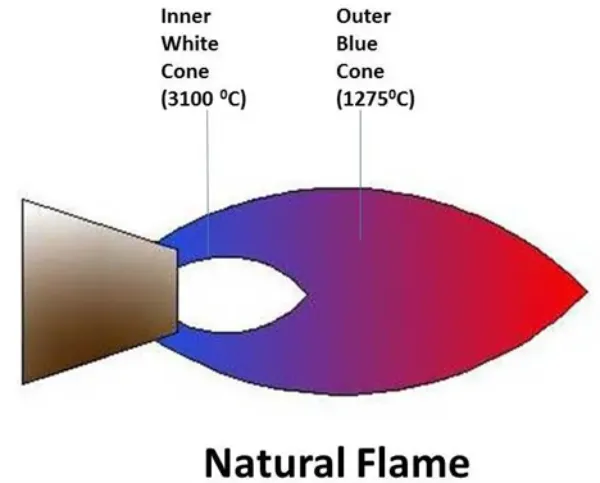
بررسی ساختار شعله خنثی
شعله خنثی دارای دو ناحیه مشخص است:
- مخروط داخلی: این بخش دارای یک رنگ سفید مایل به آبیست و نشاندهنده ناحیهایست که گازها در آن میسوزند. دمای این ناحیه معمولاً بسیار بالاست و به حدود ۳۲۳۲ درجه سانتیگراد میرسد.
- لایه خارجی (پوشش شعله): این بخش دارای رنگ آبی کمرنگ است و دمای آن به حدود ۱۲۶۰ درجه سانتیگراد کاهش مییابد.
شعله خنثی چطور تنظیم میشود؟
برای تنظیم شعله خنثی، ابتدا مشعل با استیلن اضافی روشن میشود. در این حالت، یک رد طولانی از استیلن در انتهای مخروط داخلی شعله دیده میشود که به آن “پر” (Feather) میگویند؛ سپس با افزایش تدریجی اکسیژن یا کاهش استیلن، این پر ناپدید شده و یک مخروط داخلی مشخص ایجاد میشود که نشاندهنده تشکیل یک شعله خنثی واقعیست.
در بعضی از کاربردها، میتوان یک پر کوچک به طول ۱.۶ تا ۳.۲ میلیمتر باقی گذاشت تا از اکسیدشدن شعله جلوگیری کرد.
کاربردهای شعله خنثی
شعله خنثی بهخاطر عدم تغییر در ترکیب شیمیایی فلز و ایجاد جوش باکیفیت، در بسیاری از فرایندهای جوشکاری استفاده میشود. بعضی از مهمترین کاربردهای این شعله، شامل جوشکاری فلزات زیر است:
- فولاد نرم (Mild Steel)
- فولاد ضد زنگ (Stainless Steel)
- چدن (Cast Iron)
- مس (Copper)
- آلومینیوم (Aluminum)
همچنین این شعله برای پیشگرمکردن فلزات در فرایند برشکاری با گاز هم استفاده میشود.
مزایای استفاده از شعله خنثی
از مهمترین مزایای استفاده از شعله خنثی میتوان به موارد زیر اشاره کرد:
- ایجاد جوش یکنواخت و تمیز
- عدم تولید جرقه یا کف جوش در هنگام ذوبشدن فلز
- کاهش احتمال اکسیدشدن سطح جوش
- مناسب برای طیف گستردهای از فلزات
انواع شعله جوشکاری؛ بررسی شعله کربورایزینگ
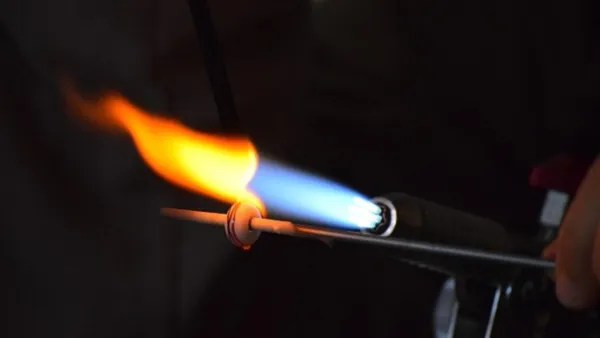
شعله کربورایزینگ یکیدیگر از انواع شعله جوشکاریست که در آن مقدار استیلن بیشتر از اکسیژن وجود دارد؛ این شعله برای بعضی از عملیاتهای خاص جوشکاری استفاده میشود که به ویژگیهای خاصی نیاز دارند. شعله کربورایزینگ بهخاطر وجود پر سفید استیلن در نوک مخروط داخلی، دارای مشخصات منحصربهفردی است که در ادامه آنها را به شما توضیح خواهیم داد.
2- ویژگیهای شعله کربورایزینگ
در جدول زیر نگاهی به مهمترین ویژگیهای شعله کربورایزینگ داشتهایم.
| مقدار زیاد استیلن | در این شعله، مقدار استیلن بیشتر از اکسیژن است، که باعث ایجاد پر سفید رنگ در نوک مخروط داخلی میشود. |
| پر استیلن (Acetylene Feather) | پر استیلن نوک مخروط داخلی را بیشتر از نوک اصلی مخروط گسترش میدهد و طول آن نشاندهنده میزان اضافی استیلن در شعله است؛ اگر طول پر دو برابر مخروط داخلی باشد، به آن شعله ۲X گفته میشود. |
| دمای شعله | دمای نوک مخروط داخلی در شعله کربورایزینگ تقریباً ۳۱۴۹ درجه سانتیگراد است که نشاندهنده انرژی بالای شعله است. |
| صدای خاص | این شعله معمولاً با صدای خرخر در حین سوختن همراه است که از مشخصات خاص آن است. |
شعله کربورایزینگ چطور تنظیم میشود؟
برای بهدستآوردن شعله کربورایزینگ، ابتدا باید شعله به حالت خنثی تنظیم شود؛ سپس با افزایش تدریجی استیلن و کاهش اکسیژن، شعله به حالت کربورایزینگ تبدیل میشود. وقتی میزان استیلن بهاندازه کافی زیاد باشد، پر استیلن (Feather) در انتهای مخروط داخلی ظاهر میشود که نشاندهنده حضور اضافی استیلن در شعله است.
طول این پر استیلن نشاندهنده میزان کربوریزهشدن شعله است؛ برای اکثر عملیاتهای جوشکاری، این پر نباید بیشتر از نصف طول مخروط داخلی باشد.
ساختار شعله کربورایزینگ
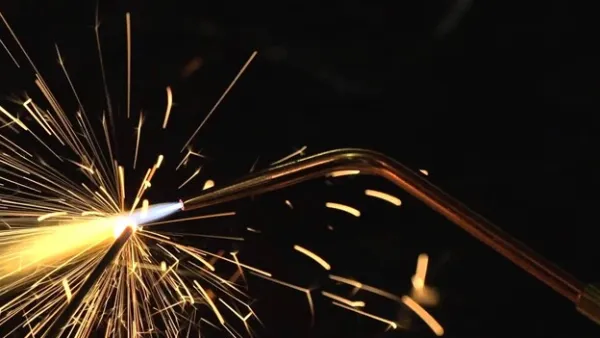
شعله کربورایزینگ دارای سه بخش زیر است.
- مخروط داخلی آبی-سفید: این بخش شعله دارای رنگ آبی سفید است و نشاندهنده حرارت بالا و احتراق اولیه است.
- مخروط میانه سفید: این ناحیه نشاندهنده مقدار اضافی استیلن در شعله است که بهطور خاص در شعلههای کربورایزینگ وجود دارد.
- پوشش خارجی آبی روشن: این بخش لایه بیرونی شعله است که دارای رنگ آبی کمرنگ است و بهعنوان یک لایه پوششی عمل میکند.
کاربردهای شعله کربورایزینگ
از مهمترین کاربردهای این شعله میتوان به موارد زیر اشاره کرد:
- جوشکاری فولاد کربنی و سختکاری: شعله کربورایزینگ برای جوشکاری فولاد کربنی با مقادیر بالای کربن و همچنین سختکاری مناسب است. این شعله به فولاد، کربن اضافه کرده و باعث ایجاد جوشهایی با ویژگیهای فولاد پرکربن میشود که مقاوم به حرارت هستند، اما شکنندهاند.
- جوشکاری آلیاژهای غیرآهنی مانند نیکل و مومل: این شعله برای جوشکاری آلیاژهای نیکل و دیگر آلیاژهای خاص بهویژه در صنعت مونل کاربرد دارد.
- سیم جوش نقرهای: در عملیات جوشکاری با سیم جوش نقرهای یا لحیمکاری نرم، معمولاً تنها از بخشهای میانه و خارجی شعله استفاده میشود. این شعله به قطعات کمک میکند که گرمایی با دمای پایین دریافت کنند و با این کار از آسیبدیدن جلوگیری شود.
مضرات شعله کربورایزینگ
استفاده از شعله کربورایزینگ در بعضی مواقع میتواند مشکلاتی بهوجود آورد؛ مشکلاتی مثل:
- جوشکاری ناپایدار: زمانی که شعله کربورایزینگ بهطور زیاد استفاده میشود، ممکن است فلز جوش به جوش ناپایدار تبدیل شود و متال تبخیر شده و جوش به صورت جوشهایی با کیفیت پایین در بیاید.
- حساسیت به ترک خوردگی: جوشهایی که تحتتأثیر این شعله قرار میگیرند، ممکن است مستعد ترکخوردگی شوند، چراکه کربن اضافی موجود در جوش میتواند باعث شکنندگی آن بشود.
انواع شعله جوشکاری؛ بررسی شعله اکسیدکننده
شعله اکسیدکننده زمانی بهوجود میآید که میزان اکسیژن کمی بیشتر از استیلن در ترکیب با هم قرار بگیرد. برای ایجاد این شعله، ابتدا شعله باید به حالت خنثی تنظیم شود، سپس جریان اکسیژن بهطور تدریجی افزایش مییابد تا به شعله اکسیدکننده تبدیل شود.
ویژگیهای شعله اکسیدکننده
از مهمترین ویژگیهای شعله اکسیدکننده که یکیدیگر از انواع شعله جوشکاریست، میتوان به موارد زیر اشاره کرد:
- در شعله اکسیدکننده، طول مخروط داخلی به یک دهم طول اولیه کاهش پیدا میکند.
- هنگامی که شعله بهدرستی تنظیم میشود، مخروط داخلی به رنگ بنفش کمرنگ تغییر رنگ میدهد و نوک آن تیز میشود.
- شعله اکسیدکننده با صدای مشخص و وز وزی همراه است.
- دمای شعله در نوک مخروط داخلی تقریباً ۳۴۸۲ درجه سانتیگراد است.
فلزات مناسب برای جوشکاری با شعله اکسیدکننده
شعله اکسیدکننده معمولاً برای جوشکاری فلزات زیر استفاده میشود:
- روی
- مس
- فولاد منگنز
- چدن
بهتر است بدانید که شعله اکسیدکننده برای جوشکاری فولاد مناسب نیست، چراکه فلزات رسوبی بهصورت متخلخل، اکسیده و شکننده خواهند بود. این شعله میتواند بسیاری از فلزات را خراب کند و باید از آن اجتناب کرد.
جمعبندی
انواع شعله جوشکاری، برای نیازهای خاص در صنایع گوناگون طراحی شدهاند؛ از شعلههای خنثی برای جوشکاری فلزات استاندارد مثل فولاد تا شعلههای اکسیدکننده برای کار با فلزاتی که نیاز به اکسیداسیون کنترلشده دارند، انتخاب صحیح شعله باعث بهبود عملکرد و کیفیت در فرآیند جوشکاری میشود. هر یک از این شعلهها نیاز به تنظیم دقیق برای دستیابی به بهترین نتیجه را دارند.
اگر درباره انواع شعله جوشکاری یا تجهیزات جوشکاری به اطلاعات بیشتری نیاز دارید، میتوانید برای دریافت مشاوره رایگان، از طریق راههای زیر با کارشناسان ما در تیم فرونیوس در تماس باشید.
سوالات متداول
1- در میان انواع شعله جوشکاری، کدام مورد رایجتر است؟
شعله خنثی استیلن-اکسیژن به طور معمول برای جوشکاری، لحیمکاری و لحیمکاری نقرهای بسیاری از فلزات بهکار میرود و به همین دلیل یکی از رایجترین نوعهای شعله برای استفاده است؛ همچنین این شعله برای برش استیلن-اکسیژن هم استفاده میشود.
2- در میان انواع شعله جوشکاری، کدام مورد داغتر است؟
شعله اکسیدکننده داغترین شعله است؛ جالب است بدانید که استیلن در دمای ۳۰۲۵ درجه سانتیگراد میسوزد.
3- از بین انواع شعله جوشکاری، کدام یک برای جوشکاری فولاد استفاده میشود؟
شعله خنثی برای جوشکاری بیشتر فلزات رایج مثل فولاد ملایم، چدن، فولاد ضدزنگ، مس و آلومینیوم استفاده میشود.
برای مطالعه بیشتر شما
Welding Flames: Neutral, Carburizing & Oxidizing