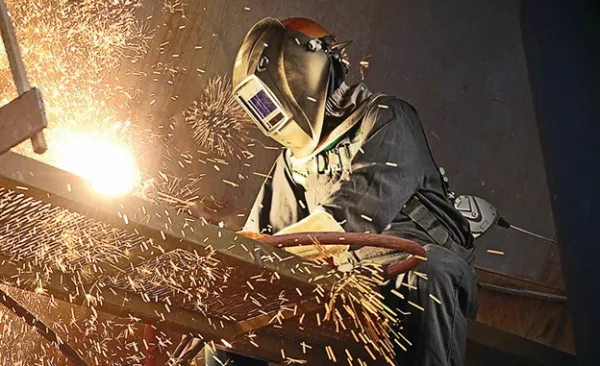
وقتی صحبت از جوشکاری میشود، اولین سوالی که به ذهن میآید این است که چطور میتوان اتصالی مقاوم و پایدار ایجاد کرد؟ آیا فقط یک بار جوشزدن کافیست یا برای ایجاد یک جوش قوی به چندین پاس نیاز داریم؟ اگر باید چندین پاس انجام دهیم، چطور میتوانیم تعداد و نوع پاسها را بهدرستی انتخاب کنیم؟ اگر این موضوعات دغدغه شما هم هست، تا انتهای این صفحه همراه ما بمانید تا به تمام سوالاتی که در ذهن دارید، پاسخ دهیم.
پاس جوشکاری چیست؟
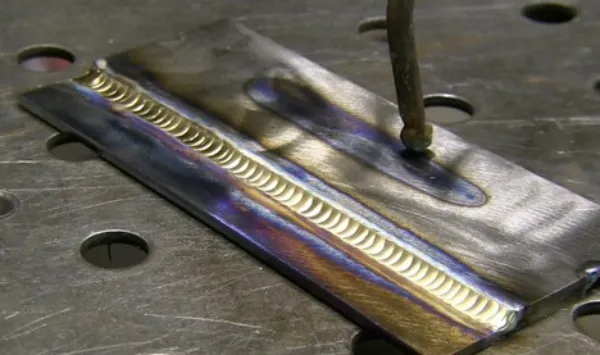
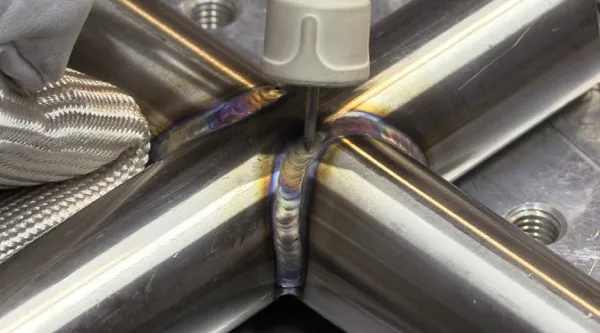
پاس جوشکاری، لایهای از جوش است که در طول فرآیند جوشکاری بین دو قطعه فلزی برای ایجاد اتصال میان آنها تشکیل میشود؛ این لایهها معمولاً در اثر ذوبشدن فلز جوش و انجماد آن روی قطعات ایجاد میشوند؛ در اکثر موارد، برای رسیدن به یک اتصال محکم و باکیفیت، باید چندین پاس انجام شود. هر پاس در واقع یک مرحله از جوشکاریست که به تدریج اتصال را تکمیل کرده و باعث افزایش عمق نفوذ و استحکام جوش میشود.
انواع پاس جوشکاری کدام است؟
در ادامه همراه ما باشید تا انواع پاس جوشکاری را با هم بررسی کنیم و ببینیم هر پاس در چه موقعیتی به کار گرفته میشود.
1- پاس لببهلب (Butt Weld)
پاس جوشکاری لببهلب (Butt Weld) یکی از روشهای پرکاربرد جوشکاریست که در آن دو قطعه فلزی بهطور مستقیم و در کنار هم قرار میگیرند. در این روش، جوش معمولاً از یک طرف قطعهها صورت میگیرد، اما در بعضی موارد ممکن است جوشکاری از هر دو طرف هم انجام شود؛ این مدل پاس جوشکاری بیشتر برای اتصالاتی استفاده میشود که نیاز به استحکام بالا و مقاومت زیاد دارند، مثل خطوط لولهکشی یا اتصالات در پروژههای زیرزمینی که نیازی به تعویض یا مونتاژ مجدد قطعات نیست.
این نوع جوشکاری بهویژه در مواردی مثل اتصال لولههای پلی پروپیلن و پلی اتیلن بدون درز، کاربرد زیادی دارد. در فرآیند جوشکاری لببهلب، دو قطعه ابتدا بهطور همزمان گرم میشوند و سپس تحتفشار کنترلشده به یکدیگر متصل میشوند؛ بعد از سردشدن، اتصال دائمی و مقاومی بین قطعات ایجاد میشود که معمولاً نیازی به اجزای اضافی ندارد؛ این ویژگیها، جوش لببهلب را به یک گزینه اقتصادی و قابلاعتماد برای پروژههای بزرگ و نیازمند به استحکام بالا تبدیل کرده است.
جوشکاری لببهلب معمولا به روشهای زیر انجام میشود:
- جوشکاری یکطرفه لببهلب Uشکل
- جوشکاری لببهلب با مواد پشتبند
- جوشکاری لببهلب جناغی Vشکل (دو طرفه)
- جوش لببهلب جناغی Vشکل (یک طرفه)
- جوشکاری لببهلب تخت
از مهمترین مزایا و معایب جوشکاری لببهلب میتوان به موارد زیر اشاره کرد.
| مزایا | معایب |
| استحکام بالا با ذوب کامل | محدودیتهای دامنه کاربرد جوش به دلیل هندسه آن در برخی شرایط. |
| سهولت در ماشینکاری | نیاز به فیکسچر یا پشتبند در بعضی شرایط |
| کنترل تغییر شکل | حساسیت به شرایط سطح تماس قطعات |
| سهولت در بازرسی |
2- پاس ریشه (Root Pass)
پاس ریشه (Root Pass) اولین و مهمترین مرحله در جوشکاریهای شیاریست و برای ایجاد اتصال اولیه و پوشش شکاف بین دو قطعه فلزی استفاده میشود؛ در این مرحله، لبههای دو فلز ذوب شده و بهطور کامل در هم میآمیزند، که این فرآیند باعث نفوذ در عمق اتصال میشود.
پاس ریشه معمولاً به دو شکل با پشتبند (Backing) و بدون پشتبند انجام میشود. در مواقعی که دسترسی به پشت جوش سخت باشد و امکان ترمیم آن در صورت معیوبشدن ریشه وجود نداشته باشد، از پشتبند استفاده میشود. این پاس پایهای، برای جوشکاریهای ضخیمتر و حساستر اهمیت ویژهای دارد، چراکه هرگونه نقص در این مرحله میتواند باعث ایجاد مشکلات جدی در جوش نهایی شود؛ بنابراین، اعمال دقیق و صحیح پاس ریشه در جلوگیری از بروز عیوب و تضمین اتصال مقاوم و باکیفیت ضروریست.
The root pass is the very first weld pass applied to the joint. It’s designed to penetrate deeply and ensure the base metals are properly fused at the root of the weld. Think of it as laying a strong foundation—without a solid root pass, the entire weld could fail.
پاس ریشه اولین پاس جوش است که به محل اتصال اعمال میشود. هدف آن نفوذ عمیق به داخل محل اتصال و اطمینان از ذوب صحیح فلزات پایه در ریشه جوش است. میتوان آن را مانند ساخت یک پایه محکم در نظر گرفت؛ بدون یک پاس ریشه قوی، کل جوش ممکن است دچار شکست شود.
منبع: weldingofwelders.com
3- پاس داغ (Hot Pass)
پاس داغ (Hot Pass) یکی از مراحل جوشکاریست و بعد از انجام اتصال اولیه و پاس ریشه اجرا میشود؛ هدف اصلی این پاس، افزایش استحکام جوش و پرکردن فضاهای خالیست. همانطور که از نام آن پیداست، در این مرحله جوشکاری با دمای بالاتری انجام میشود که این دما به جوش اجازه میدهد تا بهطور یکنواخت در فضای اتصال پخش شود.
پاس داغ معمولاً برای اصلاح عیوبی که ممکن است در پاس ریشه ایجاد شده باشد، مثل سوختگی کناره جوش (undercut)، روی هم رفتگی (overlap)، و ناخالصیهای سرباره (slag inclusion) استفاده میشود؛ در این مرحله، بهکارگیری آمپر و حرارت ورودی بالاتر و سرعت پیشروی بیشتر نسبت به پاس ریشه کار رایجیست؛ در نهایت، هدف اصلی پاس داغ بهبود کیفیت جوش و ایجاد یک اتصال محکم و یکدست است.
4- پاس پرکننده (Filler Pass)
پاس پرکننده معمولا بعد از پاس ریشه و پاس داغ انجام میشود و هدف آن پرکردن شکافها و فضاهای خالی باقیمانده در جوش است؛ این پاس با اضافهکردن مواد جوش اضافی، حجم و استحکام جوش را بیشتر میکند و باعث تقویت اتصال بین دو قطعه میشود؛ پاس پرکننده علاوه بر تقویت جوش، از ایجاد نواحی ضعیف در اتصال جلوگیری کرده و برای دستیابی به جوشی مقاومتر و یکنواختتر ضروری است. پس از هر پاس پرکننده، سطح جوش باید تمیز شود تا ناخالصیها و آلودگیها حذف شوند و از کیفیت بالای جوش در مراحل بعدی اطمینان حاصل شود.
5- پاس پوششی (Capping Pass)
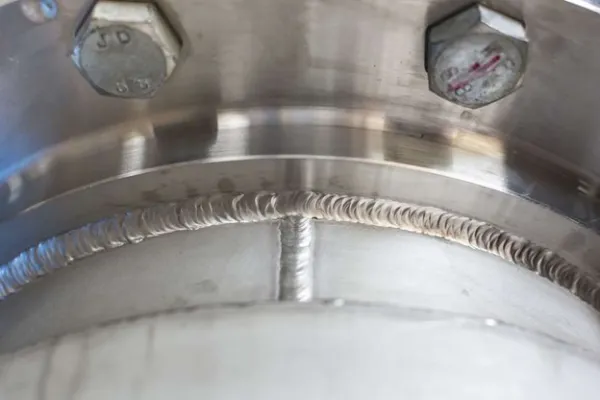
پاس پوششی (Capping Pass) آخرین مرحله در فرآیند جوشکاریست و برای بهبود ظاهر و استحکام جوش انجام میشود؛ این پاس بهعنوان لایه نهایی، سطح جوش را پوشش میدهد و نهتنها ظاهر صاف و یکنواختی به آن میبخشد، بلکه از بروز مشکلاتی مثل خوردگی و زنگزدگی در آینده هم جلوگیری میکند. پاس پوششی به ویژه در محیطهای مرطوب و شرایط سخت اهمیت زیادی دارد، چراکه به محافظت از جوش در برابر آسیبهای محیطی کمک میکند.
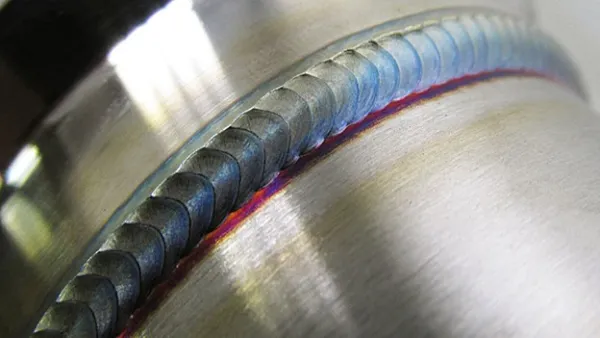
در این مرحله، جوشکار باید دقت زیادی به خرج دهد تا مهرههای جوش بهشکل یکنواخت و با فاصله مناسب قرار بگیرند، تا جوش نهتنها از نظر ظاهری زیبا باشد بلکه استحکام آن هم حفظ شود. همچنین سطح جوش باید صاف و یکنواخت باشد تا از ایجاد نقاط ضعف جلوگیری شود؛ اگر این مرحله به درستی انجام نشود، ممکن است مشکلاتی مثل پوششدهی بیشازحد یا کاهش ضخامت جوش به وجود آید که باعث ایجاد ضعف در جوش و حتی شکست آن شود.
تعداد پاس جوشکاری به چه عواملی بستگی دارد؟
تعداد پاسهای جوش به عوامل مختلفی بستگی دارد؛ مهمترین نکته این است که ابتدا باید مشخصات روش جوشکاری (WPS) را بررسی کنید تا ببینید آیا محدودیتهایی برای حداقل یا حداکثر تعداد پاس جوشکاری وجود دارد یا خیر؛ اگر WPS چنین محدودیتی را مشخص نکرده باشد، شما میتوانید تعداد پاسها را براساس مهارت و تجربهتان تنظیم کنید.
اما بهطورکلی بعضی از عواملی که میتوانند تعداد پاسها را تعیین کنند شامل موارد زیر هستند:
1- سرعت حرکت
هرچه سرعت حرکت جوشکار بیشتر باشد، حجم جوش کمتری تولید میشود؛ این حجم کم به این معناست که به تعداد بیشتری پاس برای تکمیل جوش نیاز دارید.
2- عرض بافت یا نوسان
همانطور که سرعت حرکت بر حجم جوش تأثیر میگذارد، عرض بافت یا نوسان هم تأثیر مشابهی دارد. نوسانهای کوچکتر حجم جوش کمتری به وجود میآورند و در نتیجه تعداد پاس جوش افزایش پیدا میکند.
3- ترکیب اتصال
اگر سایر شرایط یکسان باشند، شیارهای شیبدار (bevel groove) به تعداد پاسهای بیشتری نسبت به شیار V نیاز خواهند داشت.
4- قطر الکترود و سرعت تغذیه سیم (WFS)
در صورتی که سایر پارامترها یکسان باشند، استفاده از الکترودهایی با قطر بزرگتر یا سرعت تغذیه سیم بالاتر، حجم جوش را در هر پاس افزایش میدهد و بنابراین تعداد کل پاسها کاهش پیدا میکند.
جمعبندی
پاسهای جوشکاری نهتنها برای ایجاد یک اتصال مقاوم ضروریاند، بلکه باید بهطور دقیق و در مراحل مختلف اجرا شوند. از پاس ریشه که پایه اتصال را ایجاد میکند تا پاس پوششی که باعث حفظ کیفیت ظاهری و استحکام در برابر شرایط محیطی میشود، همه پاسها در بهبود نتیجه نهایی مؤثرند. بررسی دقیق عواملی مثل سرعت حرکت و نوع شیار میتواند به کاهش تعداد پاسها و دستیابی به جوشهای مطلوب کمک کند.
از شما ممنونیم که تا اینجا همراه ما بودهاید؛ اگر درباره پاس جوشکاری به اطلاعات بیشتری نیاز دارید، میتوانید برای دریافت مشاوره رایگان از طریق راههای زیر با کارشناسان ما در تیم فرونیوس در تماس باشید.
سوالات متداول
1- آیا باید بعد از هر پاس جوشکاری، سطح جوش را تمیز کرد؟
بله، بعد از هر پاس جوشکاری، تمیزکردن سطح جوش ضروریست. این کار برای حذف ناخالصیها و سربارههای حاصل از جوشکاری انجام میشود تا پاس بعدی بهدرستی انجام شود و کیفیت جوش در تمام مراحل حفظ شود.
2- آیا همیشه باید از پاسهای متعدد استفاده کرد؟
نه، در بسیاری از موارد، اگر اتصال ساده و ضخامت مواد کم باشد، ممکن است با یک یا دو پاس جوش بتوانید کار را تمام کنید. با این حال، در جوشکاریهایی که نیاز به پرکردن شکافهای بزرگ یا ضخامتهای زیاد دارند، استفاده از پاسهای متعدد ضروریست.